 E-mail: info@gem-cablesolution.com
 Address: No.8 Yuefeng Rd, High Tech Zone, Dongtai, Jiangsu, Čína | No.109 Qilin East Rd, Daning, Humen, Dongguan, Guangdong, China.
 English
 中文简体



Jak se vyrábí optický kabel: Krátká odpověď
Kabel z optických vláken se vyrábí v pěti hlavních fázích: skleněný předlisek je vyroben z ultračistého oxidu křemičitého, předlisek je vtažen do vlákna tenkého jako vlas uvnitř tažné věže, holé vlákno je potaženo a chráněno pro ochranu, několik vláken je namotáno kolem centrálního výztužného členu a hotové jádro je opláštěno procesem vytlačování. Fáze opláštění je místo, kde a stroj na vytlačování pláště drátu a kabelu se stává ústředním zařízením , protože taví a nanáší vnější polymerovou vrstvu, která chrání jádro vlákna před vlhkostí, rozdrcením a UV zářením. Každá z těchto fází je přísně kontrolována, protože jádro vlákna je široké zhruba 125 mikronů, což je asi tloušťka lidského vlasu, a dokonce i malá odchylka v teplotě, napětí nebo rychlosti linky může zničit celý výrobní cyklus.
To, co navenek vypadá jako jednoduchá šňůra potažená plastem, je ve skutečnosti konečným produktem sklářské chemie, přesné optiky, mechanického splétání a vytlačování polymerů, které spolupracují na jedné souvislé lince. Potrubní kabel, vzdušný samonosný kabel a vnitřní propojovací kabel začínají ze stejného základního vlákna, ale prudce se rozcházejí, jakmile do hry vstoupí tlumení, pevnostní prvky a design pláště. Pochopení, odkud tyto rozdíly pocházejí, usnadňuje specifikaci správného kabelu a správného výrobního zařízení pro daný projekt.
Zbytek této příručky podrobně projde každou výrobní fází, vysvětluje zařízení používané v každém kroku, porovnává materiály pláště, které určují výkon v terénu, a odpovídá na otázky, které se nejčastěji objevují od lidí, kteří poprvé nakupují kabely nebo vyhodnocují výrobní linku.
Suroviny za každým optickým vláknem
Optické vlákno začíná jako oxid křemičitý, forma čištěného písku, který musí být téměř bez kovových nečistot, než může přenášet světlo na velké vzdálenosti. Dokonce i stopové množství železa, mědi nebo chrómu uvnitř skla rozptyluje a absorbuje světlo, čímž se dramaticky zkracuje použitelná přenosová vzdálenost. Oxid křemičitý používaný pro vlákna telekomunikační kvality je zušlechtěn na úroveň čistoty daleko přesahující běžnou výrobu obalového nebo okenního skla, často měřenou v ppm pro nečistoty, které jsou pro optický výkon nejdůležitější.
Výrobci dopují tento oxid křemičitý malými, přesně odměřenými množstvími sloučenin germania, fosforu nebo boru. Doping mění index lomu skla, což umožňuje světlu odrážet se po délce vlákna, místo aby unikalo po stranách. Jádru a okolnímu plášti jsou záměrně přiděleny různé indexy lomu a tento rozdíl je to, co umožňuje totální vnitřní odraz, a tedy přenos dat na dlouhé vzdálenosti. Vyšší koncentrace germania zvyšuje index lomu jádra ve srovnání s čistým křemičitým pláštěm kolem něj, zatímco sloučeniny boru a fluoru se někdy používají ke snížení indexu pláště namísto zvýšení indexu jádra, v závislosti na výrobní cestě, kterou závod používá.
Kromě samotného skla, hotový kabel spojuje dohromady širokou škálu podpůrných materiálů, z nichž každý je vybrán pro konkrétní mechanickou nebo ekologickou práci spíše než pro vzhled:
- Oxid křemičitý (oxid křemičitý) tvoří základní sklo pro jádro i plášť
- Chlorid germánský zvyšuje index lomu jádra během depozice par
- Sloučeniny fosforu a boru dolaďují viskozitu skla a teplotu měknutí během tažení
- Akrylátové nebo silikonové pryskyřice tvoří primární a sekundární nátěry nanášené ihned po tažení
- Plastová tyč vyztužená skelnými vlákny, ocelový drát nebo aramidová příze slouží jako centrální nebo obvodové pevnostní prvky
- Vodu blokující gel nebo suché bobtnající nitě chrání před pronikáním vlhkosti do volných hadic
- Polyethylen, PVC nebo nízkokouřové nulové halogenové sloučeniny tvoří extrudovaný vnější plášť
Získávání konzistentních, dávkově stabilních verzí každého z těchto vstupů je stejně důležité jako samotný výrobní proces. Dodavatel pryskyřice, který mezi dodávkami mírně změní své složení, může přinutit výrobní linku, aby přeladila svůj teplotní profil vytlačování, i když se na samotném stroji nic nezměnilo.
Výroba předlisku: Stavba skleněného plánu
Předtím, než je možné vytáhnout jakékoli vlákno, výrobci nejprve postaví předlisek, pevnou skleněnou tyč o velikosti zhruba jako násada koštěte, která obsahuje miniaturní verzi hotového vlákna jádra a struktury pláště, zvětšenou o faktor tisíců. Nejrozšířenější metodou je modifikovaná chemická depozice z plynné fáze, obvykle zkrácená na MCVD, ačkoli někteří výrobci používají také vnější depozici z par a axiální depozici v závislosti na typu vlákna a cílovém objemu.
- Dutá trubice z oxidu křemičitého je namontována vodorovně na soustruhu na zpracování skla a nepřetržitě se otáčí
- Chloridové plyny, včetně chloridu křemičitého, chloridu germanitého a kyslíku, jsou vstřikovány do rotující trubice
- Posuvný hořák zahřeje trubici na zhruba 1500 stupňů Celsia, což způsobí reakci plynů a usazování extrémně tenkých skleněných vrstev na vnitřní stěně
- Hořák prochází desítkykrát tam a zpět a každý průchod přidává další tenkou vrstvu a postupně vytváří jádrový materiál se správným dotovacím profilem
- Jakmile je naneseno dostatečné množství vrstev, trubice se dále zahřívá a zhroutí se vlastní měkkostí do pevné skleněné tyčinky, hotového předlisku
- Předlisek je před schválením pro fázi tažení zkontrolován opticky a rozměrově
Jeden předlisek, jakmile je natažen, může být vytažen do mnoha kilometrů hotového vlákna, takže konzistence v této fázi má mimořádný vliv na kvalitu konečného produktu. Jediná výrobní chyba v předlisku se bude opakovat po celé délce vlákna z něj vytaženého , proto tato fáze dostává nejpřísnější procesní kontrolu na celé lince. Někteří výrobci nyní používají techniky překrytí, přidáním další vrstvy čistého oxidu křemičitého kolem menší, přísněji kontrolované jádrové tyče, což jim umožňuje zvětšit velikost předlisku a tím i délku vlákna bez obětování přesnosti kroku ukládání jádra.
Průměr předlisku, přímost a vnitřní napětí jsou zkontrolovány předtím, než je předlisek uvolněn pro kreslení. Mírně prohnutý předlisek lze stále táhnout, ale obvykle potřebuje ke kompenzaci nižší rychlost tažení a přísnější kontrolu tahu, což snižuje celkovou propustnost linky.
Kresba vláken: Soustružení skleněných tyčinek na prameny tenké jako vlasy
Předlisek je vložen špičkou dolů do kreslící věže, která může stát několik pater ve velkém výrobním zařízení. Pec v horní části věže změkčuje špičku předlisku na teplotu někde mezi 2 000 a 2 200 stupni Celsia, což je dost horké na to, aby samotná gravitace začala tahat tenké vlákno roztaveného skla dolů. Od tohoto okamžiku existuje celá věž, aby zvládla jeden souvislý, nepřerušovaný pramen skla, jak padá, ochlazuje a tvrdne.
Ovládání průměru
Bezkontaktní laserový měřicí systém kontroluje průměr vlákna tisíckrát za sekundu a udržuje jej v rozmezí asi 1 mikronu od cíle 125 mikronů, protože rychlost tahu je upravována v reálném čase, aby se kompenzoval jakýkoli posun.
Chlazení
Čerstvě vytažené vlákno prochází chladicí komorou, někdy za použití plynného helia pro rychlejší a rovnoměrnější přenos tepla, ihned po opuštění pece, protože nanesením povlaku na sklo, které je stále měkké, by došlo k deformaci pramene.
Potahování
Dvouvrstvý akrylátový povlak, měkčí vnitřní vrstva a tvrdší vnější vrstva, je aplikován a vytvrzen ultrafialovým světlem dříve, než se vlákno vůbec dotkne vodícího válečku, čímž je sklo chráněno před povrchovými škrábanci, které by jej mohly oslabit.
Nabírání
Hotové vlákno je navíjeno na cívku pod pečlivě kontrolovaným napětím, protože nerovnoměrné napětí v této fázi se později projeví jako nekonzistentní útlum nebo v extrémních případech skrytá trhlina, která selže měsíce po instalaci.
Rychlost losování je jedním z nejostřeji sledovaných čísel na celé čáře. Moderní věže běžně tahají vlákno někde mezi 10 a 30 metry za sekundu a zvýšení této rychlosti bez zvýšení kapacity chlazení a potahování je jedním z nejrychlejších způsobů, jak zavést změny průměru nebo defekty potahu do jinak dobré šarže vláken.
Single-Mode vs Multi-Mode: Jak se liší výrobní proces
Jednovidové a vícevidové vlákno vypadají zvenčí identicky, ale velikosti jádra, a tedy i receptury nanášení předlisku za nimi, jsou zcela odlišné. Jednovidové vlákno používá velmi malé jádro, typicky kolem 9 mikronů, které umožňuje průchod pouze jediné světelné cestě vláknem. Toto úzké jádro vyžaduje extrémně přesný, přísně řízený dopovací gradient během kroku depozice MCVD, protože i malá změna průměru jádra mění způsob, jakým vlákno zvládá disperzi na dlouhé vzdálenosti.
Vícevidové vlákno používá mnohem větší jádro, typicky 50 nebo 62,5 mikronů, což umožňuje, aby se více světelných drah nebo režimů pohybovalo současně. Větší jádro je shovívavější jak při výrobě předlisku, tak při tažení, což je součástí toho, proč bylo vícerežimové vlákno historicky jednodušší a levnější na výrobu, i když je omezeno na kratší přenosové vzdálenosti, než tyto vícenásobné světelné cesty začnou rozmazávat signál.
| Atribut | Single-Mode | Multi-Mode |
|---|---|---|
| Typická velikost jádra | Asi 9 mikronů | 50 nebo 62,5 mikronů |
| Nutná dopingová přesnost | Velmi vysoká | Mírný |
| Typický případ použití | Dálkové a páteřní sítě | Krátkodobá datová centra a propojení kampusů |
Potahování a pufrování holých vláken
Holé skleněné vlákno má obrovskou pevnost v tahu, ale téměř žádnou odolnost proti povrchovému oděru. Stupně povlaku a pufru existují čistě pro ochranu tohoto povrchu.
V závislosti na konečném použití kabelu se používají dva různé ochranné přístupy. Pevně tlumené vlákno má silnou polymerovou vrstvu, typicky o průměru 900 mikronů, extrudovanou přímo přes primární povlak, což usnadňuje manipulaci s vláknem a jeho zakončení v propojovacích kabelech a vnitřní kabeláži. Vlákno s volnými trubicemi je místo toho uloženo uvnitř malé plastové trubičky naplněné gelem blokujícím vodu nebo suchými vodou bobtnajícími nitěmi, takže vlákno se může lehce pohybovat, když se kabel ohýbá nebo se mění teploty, což je preferovaný design pro dlouhé venkovní a podzemní trasy.
Výběr nesprávné metody ukládání do vyrovnávací paměti pro aplikaci je jednou z nejčastějších chyb návrhu ve specifikaci kabelu. Pevně tlumené konstrukce zvládají opakované ohýbání mnohem lépe, zatímco konstrukce s volnými trubkami mnohem lépe zvládají teplotní výkyvy a dlouhé rozpětí. Pevně tlumené vlákno protažené dlouhým, nevyhřívaným venkovním potrubím v chladném klimatu může způsobit mikroohybové ztráty, protože tlumicí vrstva se smršťuje rychleji než sklo uvnitř, což je přesně ten způsob selhání, kterému byly navrženy volné trubky vytvořeny, aby se vyhnuly.
Nadměrná délka vlákna, malé množství vůle záměrně ponechané uvnitř volné trubice, je dalším parametrem, který je v této fázi pečlivě vyladěn. Příliš malá přebytečná délka a vlákno může být nataženo při tepelné kontrakci; příliš mnoho a vlákno může vyvinout mikroohyby, protože se uvnitř trubice vyboulí. Výrobci se obvykle zaměřují na přebytečnou délku o několik desetin procenta, upravenou na základě materiálu trubky a klimatické zóny, pro kterou je kabel navržen.
Montáž splétání a jádra
Jakmile jsou jednotlivá vlákna nebo trubky plněné vlákny připraveny, namotají se kolem centrálního výztužného členu, obvykle plastové tyče vyztužené skelnými vlákny nebo ocelového drátu, v závislosti na tom, jak velké tahové zatížení musí hotový kabel přežít během instalace a jak velká konstrukce bez kovů aplikace vyžaduje.
Většina výrobních linek používá splétání SZ, kde se vlákna navíjejí nejprve v jednom směru a poté se obracejí v řízeném oscilačním vzoru. Toto položení tam a zpět umožňuje přístup k jednotlivým vláknům nebo trubicím v libovolném bodě kabelu bez odvíjení celé délky, což je velmi důležité při spojování a opravách v terénu. Vázací příze nebo balicí páska drží spletený svazek pohromadě a udržují jeho geometrii stabilní před začátkem další fáze. Některé designy místo toho používají centrální volnou trubici držící všechna vlákna pohromadě, což zjednodušuje splétání, ale omezuje celkový počet vláken ve srovnání s vícetrubkovým spleteným designem.
Průměr jádra kabelu, kruhovitost a délka pokládky jsou všechny měřeny průběžně během splétání, protože jakákoliv z těchto tří odchylek od tolerance se později projeví jako nerovná stěna pláště, jakmile jádro dosáhne fáze vytlačování.
| Člen síly | Typické použití | Klíčová výhoda |
|---|---|---|
| Plastová tyč vyztužená skelnými vlákny | Anténní a potrubní kabel | Lehký a plně dielektrický |
| Ocelový drát | Přímý pohřební kabel | Vyšší pevnost v tahu a drcení |
| Aramidová příze | Vnitřní a propojovací kabel | Pružné s dobrou pevností v tahu |
Pancéřování: Přidání ochrany proti hlodavcům a rozdrcení
Kabel určený k přímému zakopání nebo do oblastí, kde je známé riziko poškození hlodavci, dostává další pancéřovou vrstvu mezi lankové jádro a vnější plášť. Nejběžnější přístup podélně omotává vlnitou ocelovou nebo hliníkovou pásku kolem jádra a formuje jej do přiléhavého tvaru trubky předtím, než je plášť vytlačen přes vršek.
Tento krok pancéřování probíhá in-line, bezprostředně předtím, než se jádro dostane do extrudéru, pomocí tvarovacího zařízení, které skládá kovovou pásku do tvaru a překrývá její okraje, aby zcela uzavřelo jádro. Správné nastavení přesahu a tvarovacího poloměru je důležité: příliš úzký tvarovací poloměr může proříznout vlákna uvnitř, zatímco příliš volný přesah zanechá mezeru, která podkope celý bod brnění. Některé konstrukce používají dvě vlnité pásky, jednu ocelovou a jednu spojenou s kopolymerním povlakem, aby se spojila mechanická ochrana s bariérou proti vlhkosti v jediném průchodu.
- Pancíř z vlnité ocelové pásky pro maximální odolnost proti drcení a hlodavcům
- Hliníkové polymerové laminátové brnění, kde není vyžadováno plně dielektrické provedení, ale záleží na hmotnosti
- Aramidové nebo skleněné příze používané místo kovového pancíře pro plně dielektrické, bleskově bezpečné konstrukce
Opláštění a opláštění: Tam, kde převládá technologie vytlačování
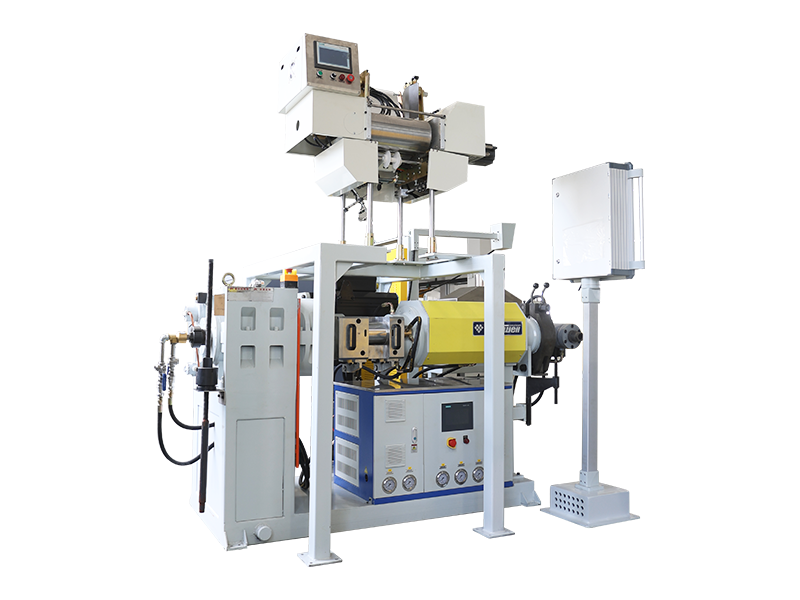
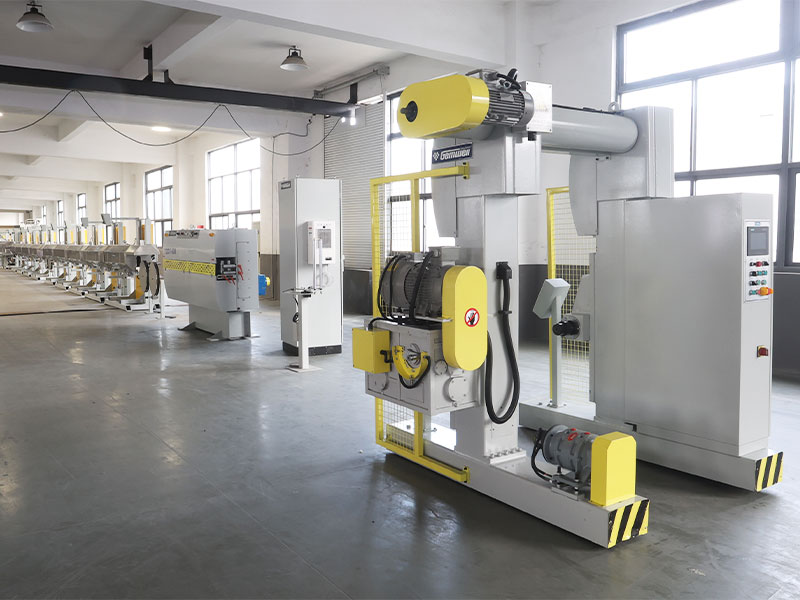
Poslední fází výroby kabelů je opláštění a to je bod, kde stroj na vytlačování drátů a kabelových plášťů provádí nejtěžší zdvih na celé lince. Sestavené vláknité jádro je vedeno přes odvíjecí zařízení, kolem něj je obalena a formována jakákoliv požadovaná ocelová nebo hliníková pancéřová páska a jádro pak prochází průvlakem s křížovou hlavou na extrudéru, kde je roztavený polymer nanášen rovnoměrně po celém obvodu.
Typický stroj na vytlačování pláště vodičů a kabelů používaný pro optické kabely zahrnuje podávací a sušící jednotku pro pryskyřici, sestavu šroubu a válce, která taví a stlačuje polymer, 90stupňovou nebo in-line vytlačovací hlavu, vodní chladicí žlab bezprostředně po proudu, jiskrový tester a pás nebo naviják, který táhne kabel konstantní rychlostí řízenou rychlostí. Rychlost linky a rychlost chlazení musí být přesně sladěny , protože příliš rychle ochlazující bunda se může nerovnoměrně srazit, zatímco ta, která chladne příliš pomalu, se může svou vlastní vahou zdeformovat, než ztuhne.
Moderní vytlačovací linky používané pro tuto fázi běžně mají vnější průměry od asi 3 milimetrů do 90 milimetrů nebo více, v závislosti na tom, zda je cílovým produktem malý vnitřní kabel nebo velkoprůměrový kanál nebo pancéřový kabel, s rychlostí linky v rozmezí od přibližně 20 metrů za minutu u silných pancéřovaných plášťů až po hodně přes 100 metrů za minutu u tenkostěnných vnitřních kabelů.
Uvnitř stroje na vytlačování pláště drátu a kabelu
Pochopení jednotlivých součástí stroje na vytlačování pláště vodičů a kabelů usnadňuje diagnostiku problému opláštění nebo porovnání cen dvou konkurenčních strojů za stejných podmínek. Každý extrudér je postaven na šneku, který se otáčí uvnitř vyhřívaného válce, ale detaily tohoto šneku a konstrukce válce mají přímý vliv na kvalitu taveniny a v konečném důsledku na to, jak konzistentní bude hotový plášť.
Šroubové provedení
Průměry válce pro opláštění optických kabelů se běžně pohybují od přibližně 45 milimetrů do 120 milimetrů, s poměrem L ku D, délkou válce dělenou jeho průměrem, obvykle mezi 24 ku 1 a 30 ku 1, aby pryskyřice poskytla dostatek času pro rovnoměrné roztavení.
Topné zóny
Barel je rozdělen do několika nezávisle řízených topných zón, takže pryskyřice může být přivedena na teplotu taveniny postupně, nikoli najednou, což snižuje riziko degradace nebo nerovnoměrně roztaveného polymeru.
Křížová hlava zemře
Křížová hlava přesměrovává tok taveniny o devadesát stupňů kolem pohybujícího se jádra kabelu a její vnitřní geometrie musí být přesně vystředěna, aby se zabránilo excentrické, nestejnoměrně silné stěně pláště.
Chlazení trough
Vícestupňový vodní žlab, někdy s oddělenými teplými a studenými sekcemi, nastavuje konečné rozměry pláště a povrchovou úpravu při výstupu kabelu z formy.
Za samotným extrudérem je průměr, obvykle bezkontaktní senzor na bázi laseru, který v uzavřené smyčce dodává data zpět do odtahu a ovládání extrudéru, automaticky posouvá rychlost šneku nebo rychlost linky, aby udržela vnější průměr v úzkém tolerančním pásmu, aniž by operátor zasahoval do každého metru vyrobeného kabelu.
Porovnání materiálů pláště kabelu z optických vláken
Polymer zvolený pro vnější plášť má přímý vliv na to, kam lze kabel nainstalovat a jak dlouho tam vydrží. Níže uvedená tabulka porovnává materiály, které nejčastěji procházejí strojem na vytlačování pláště vodičů a kabelů při výrobě optických kabelů.
| Materiál | Nejvhodnější pro | Pozoruhodný rys |
|---|---|---|
| Polyetylen (PE) | Venkovní, přímý pohřeb, potrubí | Silná odolnost proti vlhkosti a UV záření |
| PVC | Obecný vnitřní kabel | Nákladově efektivní a flexibilní |
| Nízkokouřový nulový halogen (LSZH) | Vnitřní stoupačky, přetlakové prostory | Nízký výstup toxického kouře při zahřívání |
| Polyethylen střední hustoty (MDPE) | Samonosný kabel antény a čísla 8 | Rovnováha pružnosti a houževnatosti |
| Polyuretan | Robustní, ohebný nebo taktický polní kabel | Vysoká odolnost proti otěru a únavě |
Ani výběr pryskyřice není čistě o prostředí hotového kabelu. Některé polymery se zpracovávají při užším okně teploty taveniny než jiné, což mění, jak shovívavý musí být daný stroj na vytlačování pláště vodičů a kabelů ve svém systému řízení teploty. Zejména sloučeniny LSZH mají tendenci být citlivější na přehřátí než standardní PE, protože spálená pryskyřice LSZH ztrácí část své schopnosti zpomalovat hoření.
Na co se zaměřit při výběru vytlačovací linky pro optický kabel
Kupující, kteří hodnotí stroj na vytlačování pláště vodičů a kabelů pro výrobu optických kabelů, se obvykle zaměřují nejprve na cenu a hlavní rychlost, ale pro dlouhodobou kvalitu výstupu obvykle záleží více na několika méně zřejmých specifikacích.
- Odolnost proti opotřebení šroubů a hlavně, protože abrazivní, plněné směsi jako LSZH degradují standardní ocelový válec mnohem rychleji než obyčejný PE
- Regulace průměru v uzavřené smyčce, takže linka se sama přizpůsobuje v reálném čase, místo aby se spoléhala pouze na monitorování operátora
- Počet a nezávislost topných zón, která ovlivňuje, jak dobře linka zvládá teplotně citlivé pryskyřice
- Délka chladicího žlabu a počet stupňů, protože poddimenzované chlazení je jedním z nejběžnějších úzkých míst na vysokorychlostních tratích
- Kompatibilita se stávajícím vyplácením, pancéřováním a navíjecím zařízením, které je již nainstalováno v továrně
Linka, která běží rychle na papíře, ale nedokáže udržet těsnou toleranci průměru na směsi citlivé na teplotu, skončí produkcí více odpadu, nikoli více použitelných kabelů, jakmile bude zavedena do každodenní výroby.
Automatizace a in-line monitorování na moderních výrobních linkách
Novější optické kabely stále více spojují každou fázi, od propletení přes opláštění, do jediného řídicího systému, než aby provozovaly každý stroj nezávisle. Údaje o rychlosti linky, napětí a teplotě z extruderu lze automaticky zaznamenávat a porovnávat s pozdějšími výsledky testů hotového kabelu, což značně usnadňuje vysledování závady zpět k přesné výrobě a nastavení stroje, které ji způsobilo.
Laserová měřidla průměru, zkoušečky jisker, které kontrolují neporušenost pláště při vysokém napětí při pohybu kabelu, a automatické počítadlo délek jsou nyní standardem na většině středních až velkých výrobních linek, které nahrazují ruční namátkové kontroly, které se dříve stávaly jen několikrát za směnu. Nepřetržité, automatizované monitorování zachytí parametr driftování během několika sekund, spíše než poté, co již byla celá cívka vyrobena mimo toleranci , což je jedno z největších kvalitativních zlepšení, které průmysl v posledních letech dosáhl.
Testování kvality před odesláním kabelu
Hotový kabel neopustí výrobní halu, dokud neprojde řadou fyzických a optických kontrol. Tyto testy potvrzují, že každá fáze procesu, od předlisku po plášť, byla provedena v rámci tolerance.
- Testování útlumu, které měří ztrátu síly signálu na kilometr vlákna
- Testování pevnosti v tahu, vytažení hotového kabelu, aby se potvrdilo, že vydrží zatížení při instalaci
- Zkoušky tlakem a nárazem, simulující mechanické namáhání při zakopání nebo instalaci potrubí
- Teplotní cyklování, kontrola pláště a nárazníku kvůli popraskání v extrémním horku a chladu
- Test pronikání vody, který potvrzuje, že gel nebo suchý blokující materiál zastavuje migraci vlhkosti
- Jiskrová zkouška pláště při vysokém napětí, aby se zachytily dírky nebo tenká místa zbylá po vytlačování
Kabel, který prošel testem útlumu, ale neprošel testem deformace nebo ohybu, stále není připraven k provozu , protože skutečné instalace vystavují kabel mechanickému namáhání mnohem častěji než čistě optickému namáhání. Kotouče jsou také vzorkovány a porovnávány s produkčním protokolem pro danou šarži, takže jakákoliv odchylka označená během testování může být vysledována zpět ke konkrétnímu splétání, pancéřování nebo vytlačování, spíše než jako izolovaná, nevysvětlitelná porucha.
Běžné výrobní vady a jak jim předcházet
Většinu poruch optických kabelů lze vysledovat zpět k malé hrstce procesních proměnných. Jejich porozumění pomáhá kupujícím klást ostřejší otázky při hodnocení výrobní linky nebo hotové šarže kabelů.
| Defekt | Kořenová příčina | Prevence |
|---|---|---|
| Nerovnoměrná tloušťka stěny pláště | Nekonzistentní rychlost šneku extrudéru nebo centrování matrice | Laserové měření průměru s automatickou zpětnovazební kontrolou |
| Vysoká útlumová místa | Mikroohyb při splétání nebo nadměrné napětí vlákna | Kontrolované sledování přebytečné délky a napětí vlákna |
| Průnik vody v průběhu času | Neúplná gelová výplň nebo mezery v blokovací pásce | Přesné zařízení na plnění tuku a kontrola po plnění |
| Dírky na povrchu bundy | Vlhkost v pryskyřici nebo kontaminovaném krmném materiálu | Sušení pryskyřice před podáváním a inline jiskrové testování |
| Ztuhlost nebo praskání kabelu v chladném počasí | Špatně zvolená pryskyřice pláště pro klimatickou zónu | Přizpůsobení nízkoteplotní odolnosti pryskyřice oblasti nasazení |
Často kladené otázky
Z čeho je vyroben optický kabel
Jádro a plášť jsou vyrobeny z ultračistého dopovaného křemičitého skla. Vlákno je pak chráněno akrylátovým povlakem, tlumicí vrstvou, výztužným členem, jako je tyč ze skleněných vláken nebo aramidová příze, a vnějším polymerním pláštěm, jako je polyethylen, PVC nebo sloučenina s nízkou kouřivostí a nulovým halogenem.
Jak tenké je optické vlákno ve srovnání s lidským vlasem
Standardní jádro optického vlákna a plášť měří dohromady asi 125 mikronů v průměru, což je zhruba stejná tloušťka jako průměrný lidský vlas, i když hotový kabel kolem něj může být mnohonásobně větší, jakmile se přidá vyrovnávací paměť, pevnostní prvky a plášť.
Proč fáze opláštění potřebuje vyhrazený vytlačovací stroj
Plášť musí být aplikován kolem hotového vláknitého jádra v jediném kontinuálním průchodu, při kontrolované teplotě a rychlosti linky, aniž by se dotýkal nebo stlačoval vlákna uvnitř. Účelově vyrobený stroj na vytlačování pláště vodičů a kabelů je navržen speciálně k tavení, nanášení a ochlazování této polymerní vrstvy rovnoměrně kolem pohyblivého jádra kabelu.
Jaký je rozdíl mezi vláknem s pevnou a volnou trubicí
Pevně tlumené vlákno má silnou polymerovou vrstvu vytlačenou přímo na potažené vlákno, což usnadňuje manipulaci v interiéru. Vlákno s volnou trubicí je uloženo uvnitř gelem naplněné nebo suché trubice s prostorem pro pohyb, která lépe absorbuje teplotně řízenou expanzi a kontrakci při dlouhých venkovních rozpětích.
Jak se ověřuje kvalita hotového kabelu
Hotový kabel prochází před schválením k odeslání testem útlumu, tahovým a tlakovým testem, teplotním cyklováním, testováním jisker a testováním pronikání vody, což potvrzuje, že každá fáze od předlisku po plášť splňuje specifikace.
Proč jednovidové a vícevidové vlákno vyžaduje odlišnou výrobní přesnost
Jednovidové vlákno používá mnohem menší jádro, kolem 9 mikronů, což vyžaduje mnohem přesnější dopingový gradient během výroby předlisku než větší 50 nebo 62,5 mikronové jádro používané ve vícevidových vláknech.
Jak rychle obvykle běží kabelová plášťová linka
Rychlosti linky se značně liší podle tloušťky a průměru pláště, od přibližně 20 metrů za minutu u silných, pancéřovaných venkovních bund až po více než 100 metrů za minutu u tenkostěnných vnitřních kabelů.
Co způsobuje nerovnoměrnou tloušťku stěny v plášti kabelu
Nerovné stěny pláště nejčastěji pocházejí z nekonzistentní rychlosti šneku extrudéru nebo špatně vycentrované matrice s křížovou hlavou, což je důvod, proč se laserové měření průměru v uzavřené smyčce navázané zpět na ovládací prvky extrudéru stalo standardem na moderních výrobních linkách.
 Související Produkty











