English
 中文简体
 Product Category
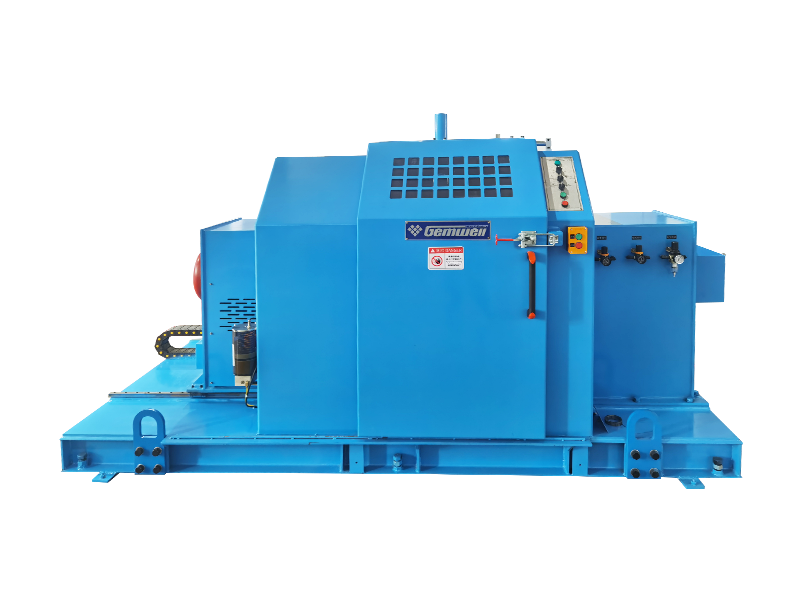
Konzolový jednoduchý otočný stroj s diferenciálem rychlosti (bez otočné kladky) má mechan
Read More + E-mail: info@gem-cablesolution.com
 Address: No.8 Yuefeng Rd, High Tech Zone, Dongtai, Jiangsu, Čína | No.109 Qilin East Rd, Daning, Humen, Dongguan, Guangdong, China.



Product Category
Konzolový jednoduchý otočný stroj s diferenciálem rychlosti (bez otočné kladky) má mechan
Read More +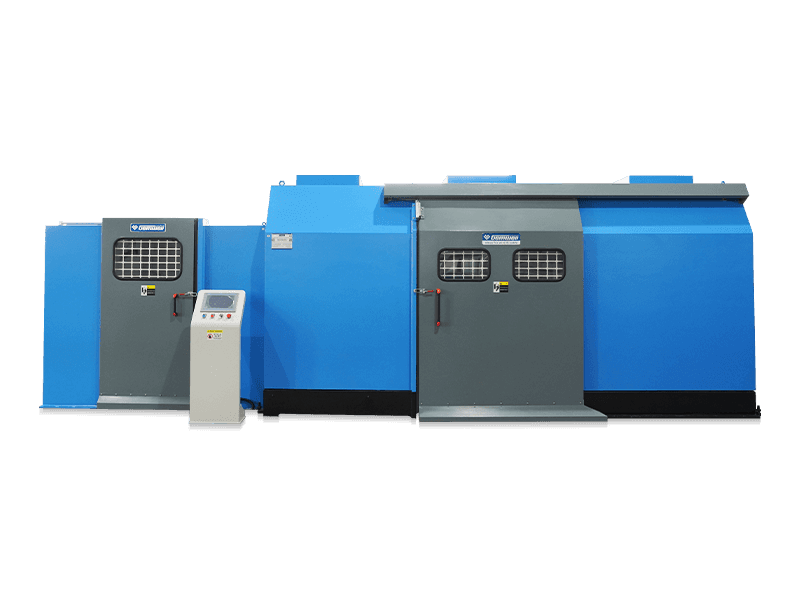
Product Category
Pramenná konzola a vnější naviják jsou spojeny jako jeden kus a otáčejí se synchronně u
Read More +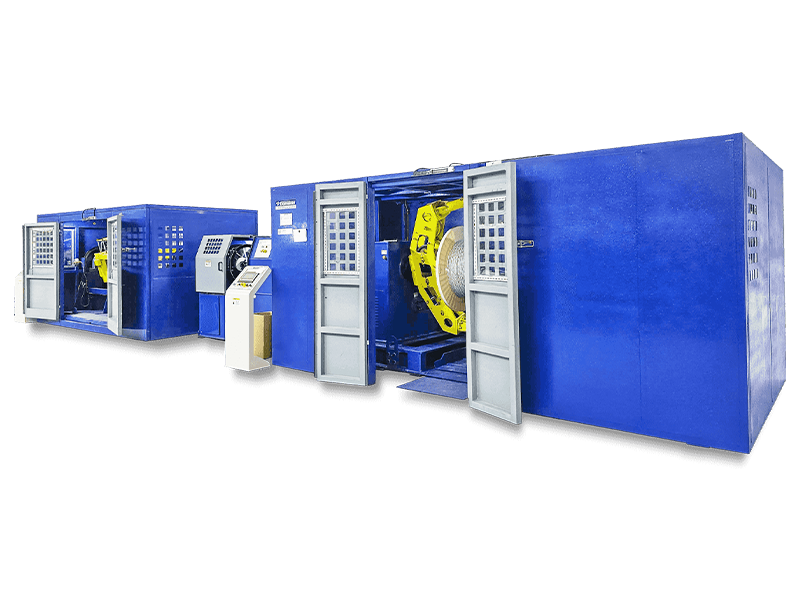
Product Category
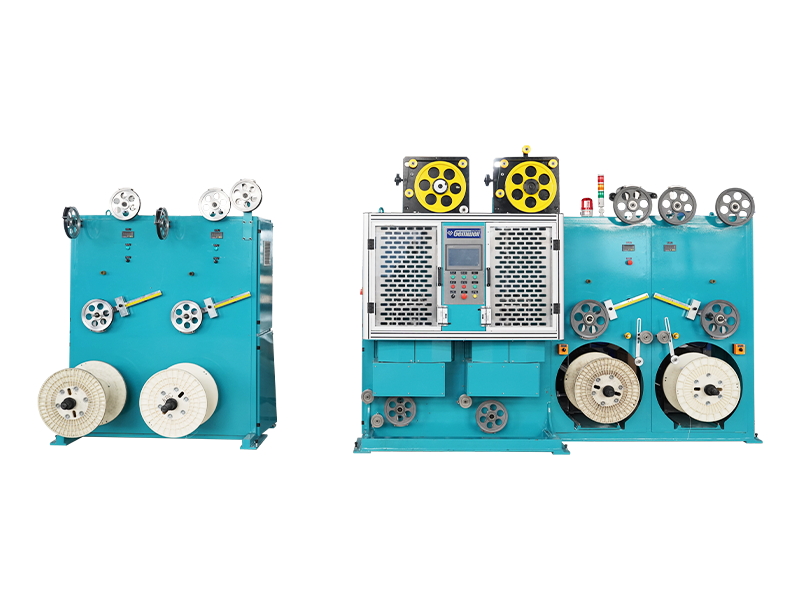
Pramenná konzola je oddělena od vnějšího navijáku u těžkého děleného typu konzolového
Read More +Cantilever Single Twisting Machine je zařízení na tvarování kabelů, které stáčí vícežilové dráty vysokou rychlostí přes konzolu a synchronně a koncentricky je navíjí. Protože každá rotace konzoly tvoří sklon, nazývá se Cantilever Single Twisting Machine. Podle typu konstrukce se dělí na typ diferenciálního nabírání rychlosti Konzolový jednoduchý otočný stroj (bez navíjecí kladky), Lehký jednodílný konzolový jednoduchý otočný stroj (externí kladka a napáječ), Konzolový samostatný otočný stroj pro těžký provoz (externí kladka a nabírání síly a samostatný kroutící stroj), Konzolový jednodílný točivý stroj nabírání) atd. Vzhledem k odlišné vnější průměry drátů, různé požadavky na elektrický výkon a různou nákladovou efektivitu, výše uvedené modely jsou vhodné pro různé oblasti výroby drátů a kabelů a uživatelé si mohou vybrat a koupit sami.

Doba založení

Zastavěná plocha (m²)

Počet zaměstnanců

Duševní vlastnictví
A Mature Factory You Can Count On
Related Products







 2026-09-14
 Webmaster
A vysoce výkonný drátový extruder je páteří každé kabelárny, která vyrábí dráty o velkém průměru nebo s vysokou prop
Read More +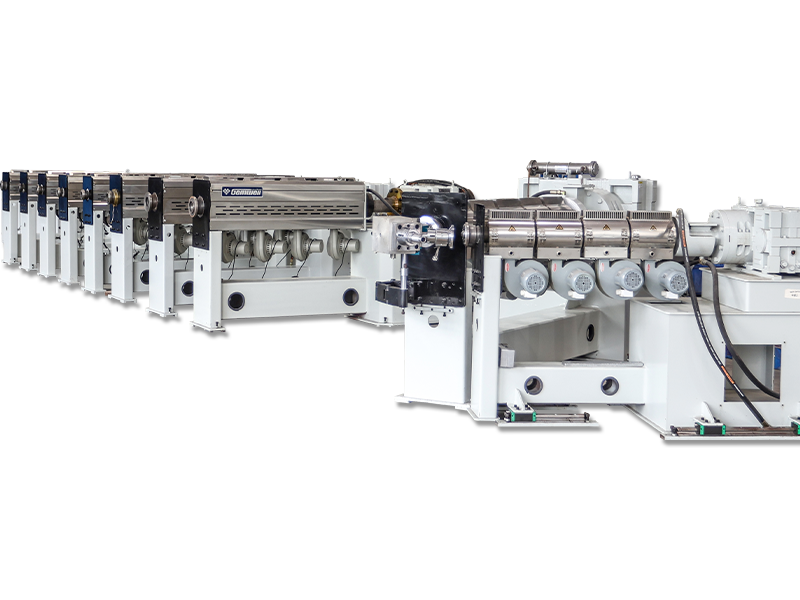
2026-09-07
Webmaster
Co znamená Bunch Stranding Hromadné splétání je metoda konstrukce vodičů, při které jsou dva nebo více holých drátů stočeny
Read More +
2026-09-04
Webmaster
O společnosti GEMWELL Upřímně se na vás těšíme, Hala E2, stánek č.A41 a zaměří se na naše nejnovější ře
Read More +
2026-08-31
Webmaster
Kde se skutečně rozhoduje o kvalitě kabelové stěny Z chladicího žlabu vychází 0,5 mm² stavební drát izolovaný PVC s rozdílem
Read More +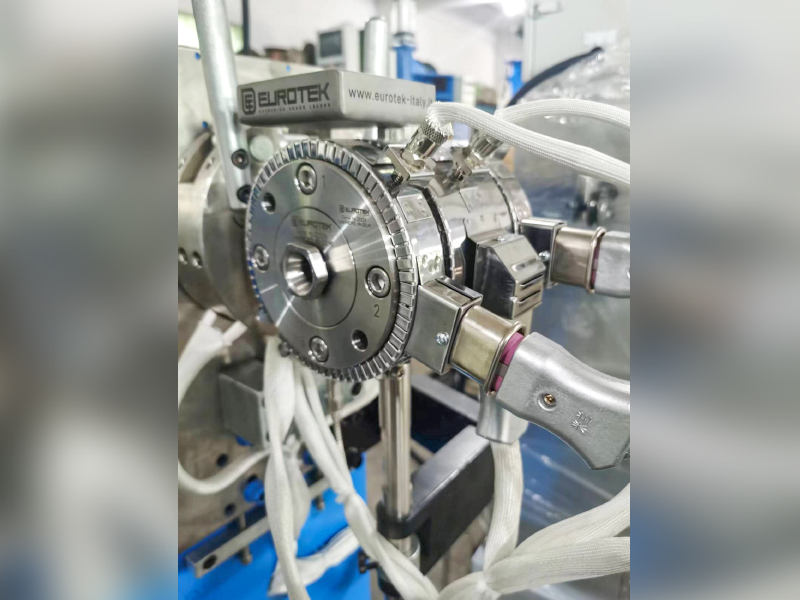
2026-08-27
Webmaster
U kabelů Twinax v serverech s umělou inteligencí je snížení efektivní Dk izolace (vzduch ≈1, FEP≈2,1) klíčem ke snížení vysokofrekv
Read More +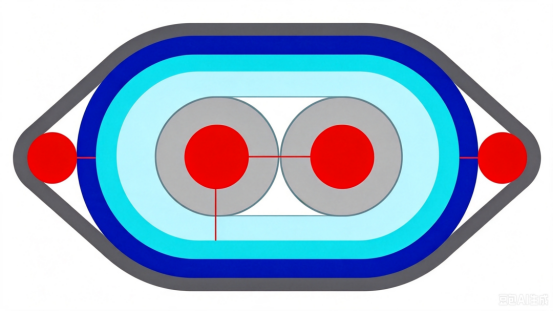 FAQ
Síťové kabely CAT7 a CAT8 se liší především přenosovou rychlostí a frekvencí.
CAT7 podporuje přenosové rychlosti až 10 Gbps s frekvencí 600 MHz, zatímco CAT8 podporuje rychlosti až 25 Gbps nebo 40 Gbps s frekvencí 2000 MHz.
Během výroby by měly být použity vysoce kvalitní materiály vodičů, vzdálenost mezi páry a tloušťka izolace by měly být přísně kontrolovány, měly by být použity účinné techniky stínění, jako je dvouvrstvé stínění, aby se snížily přeslechy a vnější interference, čímž se zajistí integrita signálu.
Měly by být použity dvouvrstvé stínící struktury s vnitřní vrstvou z hliníkové fólie a vnější vrstvou z pletené síťoviny, aby se zlepšila schopnost kabelu odolávat rušení; zároveň by se mělo optimalizovat uspořádání párů a zvětšit rozestupy mezi páry, aby se snížily přeslechy.
Optimalizací geometrie páru, přesným řízením impedančního přizpůsobení, použitím vysoce kvalitních izolačních materiálů a použitím účinných technik stínění lze minimalizovat ztráty zpětného vedení, aby byla zajištěna integrita signálu.
Automatická napínací dráha a ovládání pomáhají udržovat konzistentní napětí během procesu balení, zajišťují rovnoměrné pokrytí, zabraňují kolísání napětí během spotřeby pásky a snižují míru poškození.
Kabely PCIe 6.0 a PCIe 7.0 se liší přenosovou rychlostí a požadavky na integritu signálu. PCIe 6.0 využívá modulační technologii PAM4 s přenosovou rychlostí až 64 GT/s, zatímco PCIe 7.0 dále zvyšuje přenosovou rychlost, využívá pokročilejší modulační technologie a vyžaduje vyšší integritu signálu a nižší latenci.
Měly by být vybrány nízkoztrátové materiály vodičů, měla by být optimalizována geometrická struktura párů, měly by být sníženy přeslechy mezi páry, měly by být použity vysoce kvalitní izolační materiály a výrobní procesy by měly být přísně kontrolovány, aby se snížilo zpoždění a útlum signálu.
Přesným řízením průměru vodiče, tloušťky izolace a rozestupů mezi páry a použitím analyzátorů impedance pro monitorování v reálném čase zajišťuje, že impedance kabelu je ve specifikovaném rozsahu, aby se zabránilo odrazu a ztrátě signálu.
Použití účinné technologie stínění, jako je dvouvrstvé stínění, použití materiálů vodičů s nízkým odporem, optimalizace geometrie páru vodičů, snížení elektromagnetického úniku a kontrola úrovně EMI vodiče.
Vysoké přenosové rychlosti vyžadují přísnější kontrolu integrity signálu, což vyžaduje použití materiálů vodičů s nízkou ztrátou, přesné řízení geometrie páru a snížení přeslechů a zpoždění, aby byly splněny požadavky na vysokorychlostní přenos.
Pro snížení útlumu a zpoždění signálu by měly být vybrány izolační materiály s nízkou dielektrickou konstantou a nízkými ztrátami, jako je PTFE nebo PI.
Pomocí Time Domain Reflectometry (TDR) a dalších testovacích zařízení lze v reálném čase sledovat zpoždění kabelového přenosu, aby bylo zajištěno, že je ve specifikovaném rozsahu, čímž se zabrání problémům s kvalitou přenosu signálu.
Přesná kontrola průměru vodiče a tloušťky izolace, optimalizace uspořádání párů, snížení přeslechů mezi páry a použití materiálů vodičů s nízkým odporem mohou účinně řídit odpor a indukčnost kabelu.
Pomocí spektrálních analyzátorů a dalších testovacích zařízení lze v reálném čase sledovat rychlost kabelového přenosu, aby bylo zajištěno, že splňuje požadavky na design, čímž se zabrání problémům s kvalitou přenosu signálu.
Regulace teploty extrudéru přímo ovlivňuje kvalitu izolační nebo plášťové vrstvy. Příliš vysoká nebo příliš nízká teplota způsobí nestabilní vlastnosti materiálu a ovlivní celkovou kvalitu kabelu.
Rozteč splétacího stroje určuje pružnost a pevnost lanka v tahu. Kratší rozteč zvyšuje flexibilitu, zatímco delší rozteč zvyšuje pevnost v tahu.
já Twisting Machine Technické principy a průmyslové aplikace
Q1: Jak dosáhne kroucecí stroj přesného splétání více vodičů?
Otočný výplatní rám pracuje ve spojení se systémem řízení konstantního napětí, aby spirálově navíjel jednotlivé dráty kolem centrální osy v předem nastaveném stoupání. Řešení Gemwell Electric využívá modulární technologii pohonu s děleným motorem k nezávislému nastavení napětí každé odvíjecí jednotky, čímž je zajištěno, že měděné/hliníkové vodiče zabrání natahování a deformaci během procesu splétání. Klíčovou výzvou je odstranění mezer mezi jednotlivými dráty. Jejich systém zpětné vazby s uzavřenou smyčkou, postavený na 26 letech zkušeností, kompenzuje kolísání napětí v reálném čase a zajišťuje těsné uložení napříč průřezem vodiče.
Q2: Proč je délka rozteče tak přísně kontrolována během splétání vodiče?
Délka rozteče přímo ovlivňuje pružnost a elektrický výkon vodiče. Příliš krátká rozteč zvyšuje tuhost vodiče v ohybu, což ztěžuje pokládku; příliš dlouhé stoupání snižuje odolnost proti tečení. Gemwell integruje do svého vybavení vysoce přesný kodér (rozlišení až 0,1°). V kombinaci s jeho nezávisle vyvinutým algoritmem křivky rozteče ve tvaru písmene S to zajišťuje stabilní řízení odchylky rozteče pokládky v rozmezí ±0,5 mm/1000 m, což splňuje přísné požadavky na letecké kabely.
II. Technické objevy ve vysokorychlostních kroucecích strojích
Q3: Jaké dynamické problémy vznikají, když rychlost zařízení překročí 2000 ot./min?
Vysokorychlostní rotace vytváří dva hlavní problémy:
① Nevyváženost odstředivé síly: Vysokorychlostní rotace odvíjecí cívky způsobuje šlehání drátu. Gemwell využívá dvoustupňovou konstrukci základny pro tlumení vibrací, která absorbuje více než 80 % radiálních vibrací prostřednictvím hydraulických tlumičů.
② Akumulace teploty: Třecí teplo snižuje viskozitu maziva. Jeho patentovaný chladicí systém vytváří kruhový olejový okruh uvnitř vřetena a v kombinaci s externím výměníkem tepla udržuje nárůst teploty ložiska na ΔT ≤ 15°C (norma ISO 6804).
Q4: Jak lze vyřešit problém detekce přerušení drátu za podmínek vysoké rychlosti?
Tradiční fotoelektrické senzory mají míru falešných poplachů 3 % při rychlosti linky 500 m/min. Gemwell vyvinul řešení pro multispektrální analýzu:
Radar s milimetrovými vlnami monitoruje změny průměru drátu v reálném čase (přesnost 0,02 mm).
Vysokofrekvenční sondy s vířivými proudy detekují kontinuitu vodičů. Redundantní posouzení ve dvou systémech snižuje četnost falešných poplachů na 0,1‰ s dobou odezvy na vypnutí <50 ms.
III. Hloubková analýza procesu splétání drátů a kabelů
Q5: Proč je úhel zpětného zákrutu důležitý pro splétání vodiče?
Nepřekroucené lanko generuje vnitřní napětí v jednotlivých drátech, což způsobuje zpětné odpružení vodiče (typická hodnota: úhel odpružení ≥12° pro měděný vodič Φ2,5 mm). Řešením společnosti Gemwell je nainstalovat zpětný servomotor do klece. To dynamicky vypočítává kompenzační úhel na základě rychlosti drátu (vzorec: θ = arctan(v/ωR)), udržuje zbytkový úhel zkroucení ≤0,5°/m, čímž zajišťuje životnost silových kabelů s velkým průřezem.
Q6: Jak lze optimalizovat stejnoměrnost vodivosti pro vrstvené lankové vodiče?
Vezmeme-li jako příklad strukturu 7×19, kolísání vnějšího průměru u tradičních procesů dosahuje ±0,15 mm. Gemwell zlepšuje uniformitu prostřednictvím dvou inovací:
① Optimalizace topologie: Vnitřní vrstva využívá 10° soustředné položení, zatímco vnější vrstva využívá 20° svazkové rozložení, aby se zmenšily mezery mezi vrstvami;
② Online monitorování průřezu: Pomocí rentgenových paprsků poskytuje zpětnou vazbu o ovalitě průřezu v reálném čase (přesnost 98 %) se dynamicky upravuje tlak splétání.
Tato technologie zajišťuje nevyváženost stejnosměrného odporu 240 mm² kabelů zpomalujících hoření ≤ 0,5 % (IEC 60228 vyžaduje ≤ 2 %).
IV. Inženýrské postupy: základní kámen zajištění kvality
Q7: Proč je vyžadováno 168 hodin nepřetržitého testování a kalibrace?
Stabilita uvazovacího zařízení musí být ověřena za extrémních provozních podmínek:
48hodinový test plného zatížení: Sledujte křivku nárůstu teploty vřetena při 150 % jmenovitých otáček (standard: ≤65 °C);
72hodinový test proměnného zatížení: Simulujte 2000 zatěžovacích cyklů od 0 do 100 % během 10 sekund pro ověření zpoždění odezvy řídicího systému (měřeno na zařízení Gemwell: ≤0,8 s);
48hodinový test EMC: Zajistěte, aby rušení vyzařované měničem bylo <55dBμV (norma EN 55011 třídy A);
Q8: Jak se 26 let zkušeností promítá do přesnosti výroby?
Technický tým Gemwell vytvořil databázi procesů splétání zahrnující 387 materiálových parametrů (jako je model shody mezi prodloužením měděné tyče δ a poměrem stlačení pramene η). Typický příklad: U ultraflexibilního drátu ze silikonové pryže používaného v nových energetických vozidlech se optimalizací gradientu odvíjení napětí (0,8 N/mm² ve vnitřní vrstvě → 0,3 N/mm² ve vnější vrstvě) zvýšilo prodloužení vodiče při přetržení na 35 % (ve srovnání s průmyslovým průměrem 28 %).
Trendy technologického vývoje a přínosy odvětví
Q9: Jak se splétací zařízení přizpůsobuje technologickým změnám v nových energetických kabelech?
800V vysokonapěťová platforma vyžaduje 20% snížení tloušťky izolace a ovalitu vodiče ≤0,03. Nejnovější generace zařízení Gemwell integruje:
Laserový měřič průměru (vzorkovací frekvence 1 kHz)
Systém predikce strojového učení (trénovaný na 2 milionech sad historických dat) umožňuje dynamickou kontrolu ovality a pomáhá zákazníkům dosáhnout certifikace ISO 6722-3 třídy 5.
Q10: Jak proces splétání zlepšuje využití zdrojů?
Prostřednictvím přesné regulace napětí snižuje zařízení Gemwell míru zmetkovitosti mědi z 1,2 % na 0,35 %. Na základě roční výrobní kapacity 100 000 tun měděného vodiče to znamená roční úsporu 650 tun mědi (přibližně 4 600 tun emisí CO₂), což je v souladu s pokyny pro udržitelnou výrobu IEC TR 62837.