English
 中文简体
 Kategorie produktů
Center Rotary Wrapping je klíčový postup v procesu výroby drátu pro kabel pro přenos dat ko
Číst více + E-mail: info@gem-cablesolution.com
 Address: No.8 Yuefeng Rd, High Tech Zone, Dongtai, Jiangsu, Čína | No.109 Qilin East Rd, Daning, Humen, Dongguan, Guangdong, China.

Kategorie produktů
Center Rotary Wrapping je klíčový postup v procesu výroby drátu pro kabel pro přenos dat ko
Číst více +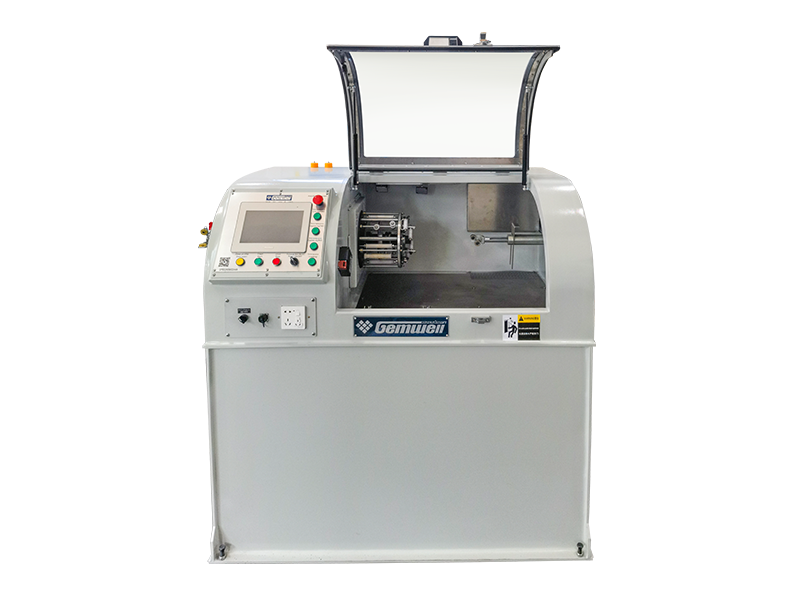
Kategorie produktů
Vojenský průmysl je hlavní aplikační oblastí pro fázově stabilní kabely, jako jsou sfáz
Číst více +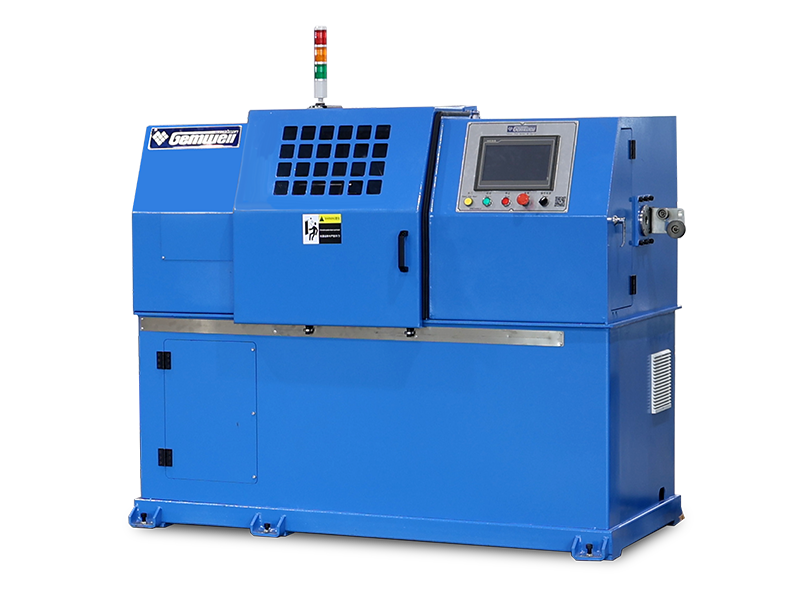
Kategorie produktů
V posledních letech se silně vyvíjela nová energetická vozidla, o kterých je známo, že v
Číst více +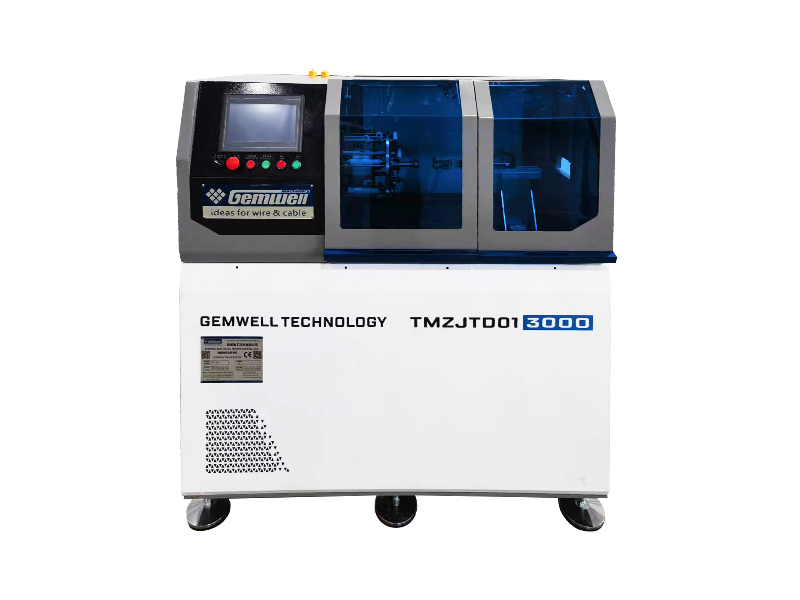
Kategorie produktů
Ultrajemné dráty se používají v různých oblastech, jako jsou mobilní telefony, notebooky,
Číst více +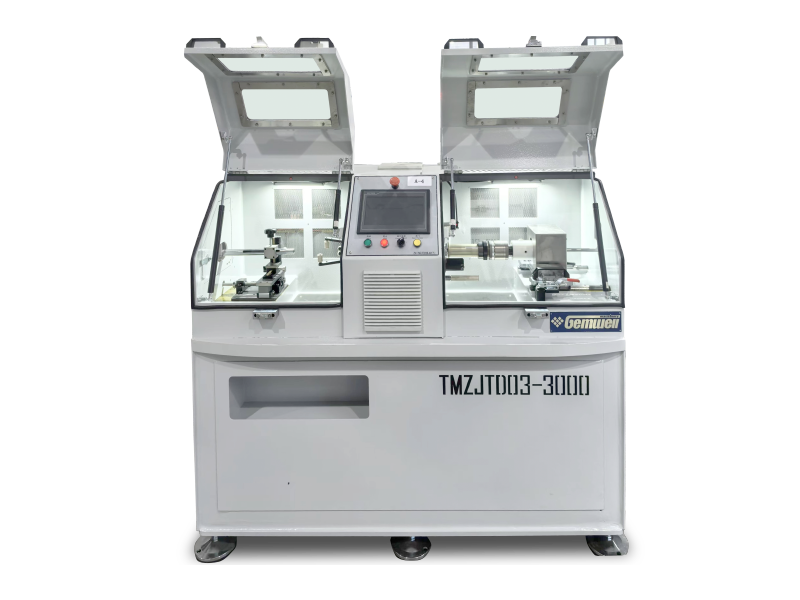
Kategorie produktů
S popularizací 5G, internetu věcí, AI, nových energetických mobilních zařízení, VR/AR, d
Číst více +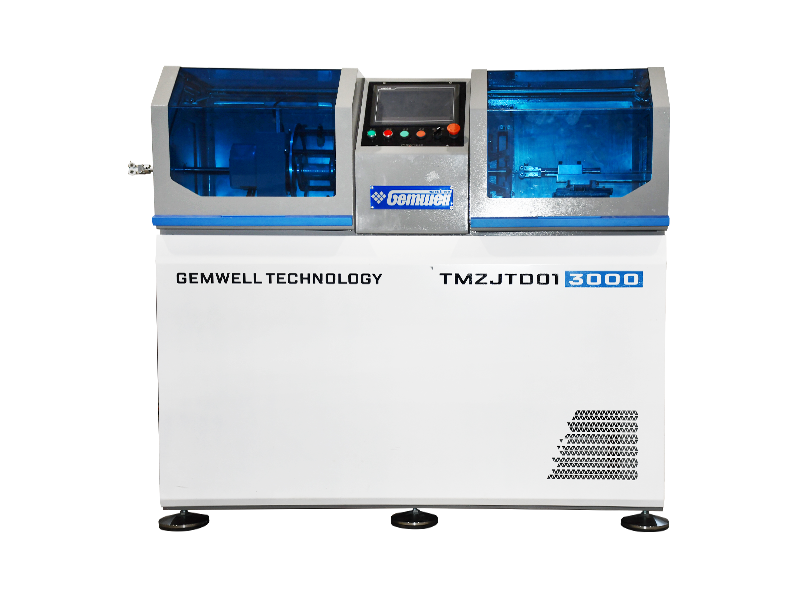
Kategorie produktů
Ultrajemné dráty se používají v různých oblastech, jako jsou mobilní telefony, notebooky,
Číst více +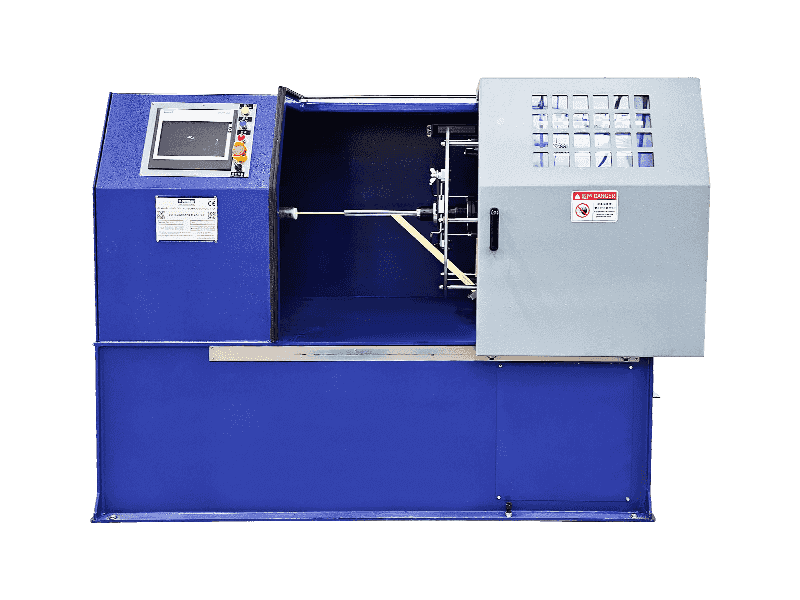
Kategorie produktů
Slída má vlastnosti odolnosti vůči kyselinám a zásadám, odolnosti vůči koroně a odolnos
Číst více +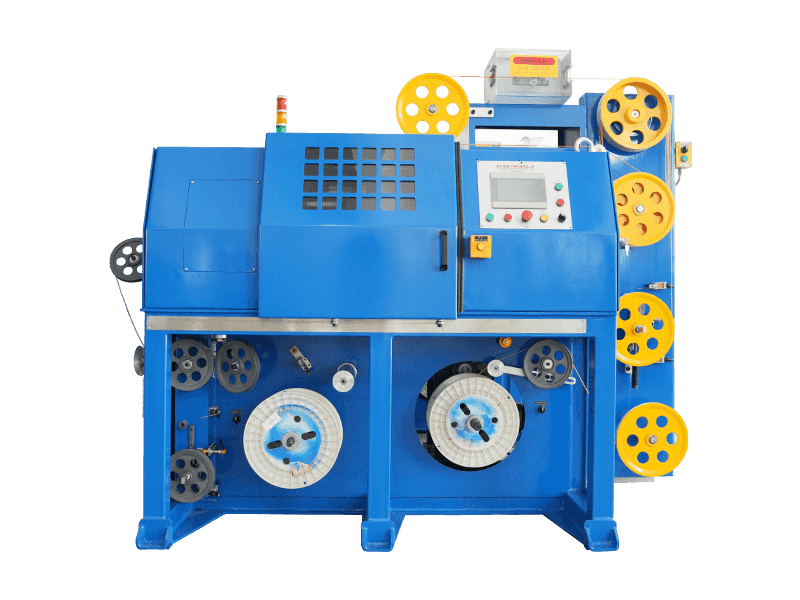
Kategorie produktů
Slovo „Litz“ pochází z německého „Litzendraht“. Vysokofrekvenční Litz drát je vyro
Číst více +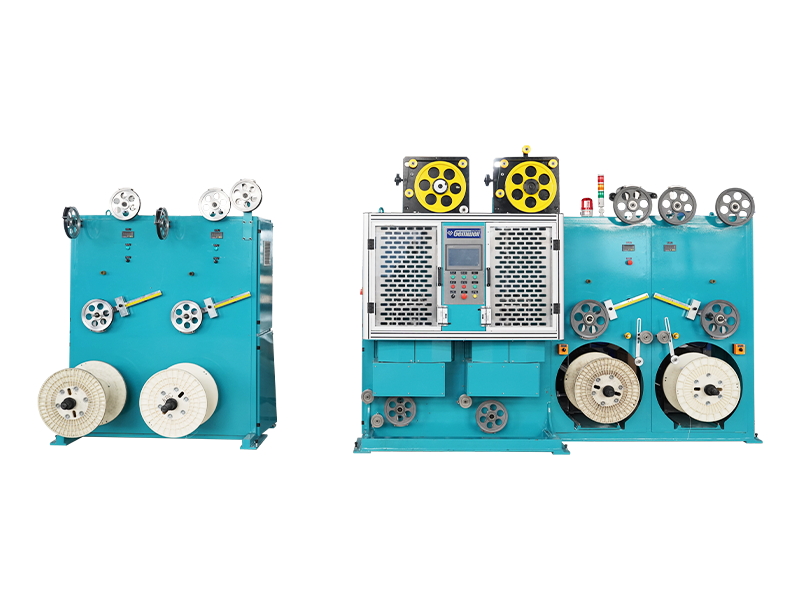
Kategorie produktů
K přenosu datových signálů se používají především vysokofrekvenční kabely. Přenosov
Číst více + Pokrytí povrchu drátu a kabelu páskovými materiály je jedním z důležitých procesů v lince na výrobu drátu, který má funkce izolace, stínění, izolace, požární odolnosti a teplotní odolnosti. Způsoby balení zahrnují spirálové balení, tažení (boční) balení a podélné balení.
Spirálové ovíjení znamená, že jádrový drát se neotáčí, zatímco se spřádací a páskovací hlava otáčí soustředně kolem jádrového drátu. Pásový materiál je spirálově ovinut kolem jádrového drátu prostřednictvím kruhového rotačního pohybu páskovací hlavy a lineárního tažného pohybu navijáku. Úhel ovinutí je obecně kolem 30-60 stupňů a poměr překrytí lze nastavit v rozsahu 0-80%.
Tažné (boční) ovíjení se týká rotace drátu jádra. Pásový materiál je vtahován (navalován) ze strany s rotujícím drátem jádra. Úhel ovíjení je obecně kolem 30-60 stupňů a poměr překrytí lze dosáhnout pouze výměnou pásových materiálů různých šířek.
Podélné ovíjení znamená, že se jádrový drát ani pásový materiál neotáčí. Jádrový drát a pásové materiály jsou lineárně taženy navijákem současně a postupně přeměňují pásový materiál na tvarovací balík skrz podélnou balicí formu. Úhel ovíjení je 90 stupňů a poměr překrytí (obecně kolem 5-10 %) je dosažen výměnou pásových materiálů různých šířek.
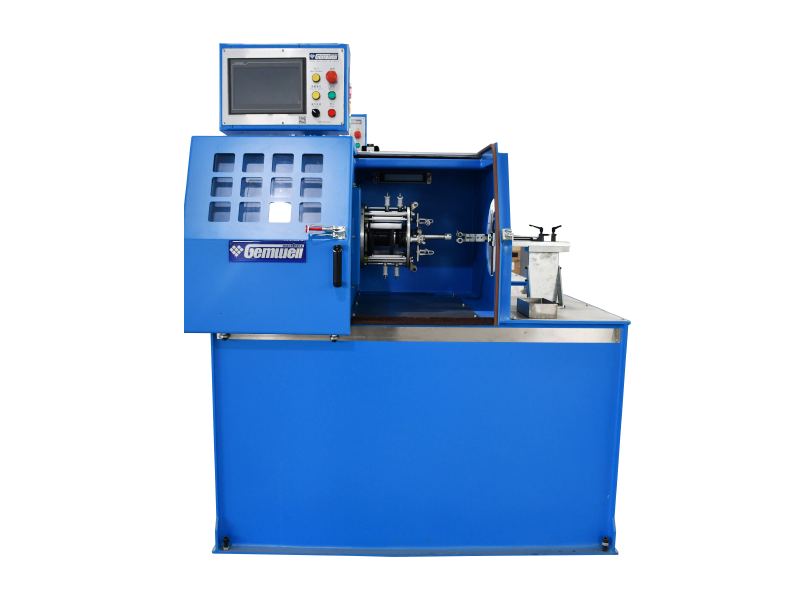
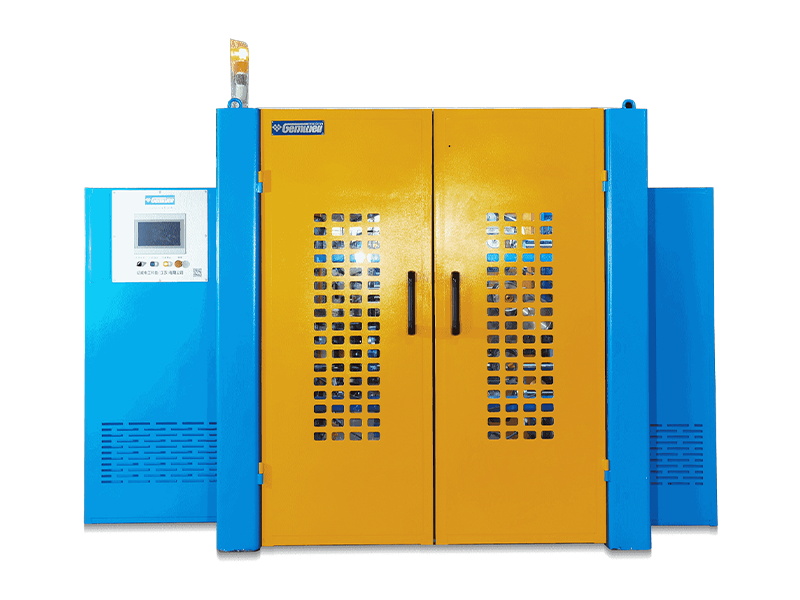
Běžně používané lepicí materiály zahrnují hliníkovou fóliovou pásku, mylarovou pásku, měděnou fóliovou pásku, polytetrafluorethylenovou pásku, slídovou pásku, polyimidovou pásku, polyesterovou pásku atd. Obecná výrobní linka na omotávání drátěnou páskou sestává hlavně z odvíječe, páskovací hlavy, navijáku a navíječe. Ve výše uvedeném procesu jsou přidána některá pomocná zařízení v závislosti na typu lepicích materiálů a podrobných specifikacích hotového drátu. Stroj na páskování drátu je k dispozici pro vertikální nebo horizontální konstrukci. Vertikální struktura je vhodná pro kabely malých rozměrů a horizontální ovinovací stroj je kompaktnější s velkými i malými kabely.
Metody balení zahrnují balení mezerou, balení tupým švem a překrývající balení. Omotávání mezery znamená, že mezi předchozím a následujícím okrajem spirálové pásky je určitá mezera. Ovinutí tupým švem znamená, že okraje sousední spirálové ovíjecí pásky jsou navzájem těsně spojeny. Překrývající se obalování znamená, že při obalování pásových materiálů je předchozí spirálový okraj pásu překryt dalším. Překrývající se obalování je běžně používaná metoda v průmyslu drátů a kabelů. Obecně je poměr překrytí větší než 67 % pro jednovrstvé balení a větší než 40 % pro dvouvrstvé balení. Při použití dvou nebo více vrstev by měly být směry balení pro každou sousední vrstvu opačné.
Technické parametry ovinovacího procesu zahrnují směr páskování, rozteč, úhel, rychlost navijáku, rychlost otáčení páskovací hlavy, napětí pásku atd. Rozteč pásku označuje vzdálenost, o kterou se jádro drátu posune v axiálním směru po jednom otočení balicí hlavy. Rychlost otáčení ovinovacího procesu se vztahuje k rychlosti otáčení páskovací hlavy. Úhel páskování se vztahuje k úhlu mezi kolmou osou linie pohybu drátu a ovinovací páskou od páskovací hlavy. Napětí lepicí pásky se vztahuje k tažné síle vyvíjené v bodě lepení na balicí pásku, která prochází vodicím kolem. Směr páskování, rozteč, napětí a hotový vnější průměr jsou hlavní parametry během procesu balení drátu a úhel páskování je hlavním parametrem pro konstrukci a výrobu páskovacího stroje. Tloušťka a poměr překrytí pásky jsou určeny na základě vnějšího průměru jádra drátu a hotového drátu. Šířku pásky lze také určit na základě vnějšího průměru vodiče, poměru překrytí a úhlu pásku. Se známou šířkou pásky lze zvolit správnou rozteč pásky tak, aby vyhovovala požadavkům na překrytí.
Stabilita napětí balení určuje kvalitu a výkon hotového výrobku. Nerovnoměrné napětí ovinutí nebo nepřiměřené nastavení napětí ovinutí způsobí vady, jako je nerovnoměrná barva, vrásky a „hadi“ na povrchu drátu. Nastavení napětí pásku závisí na pevnosti v tahu ovinovacího materiálu a na napětí jádra drátu. Druh materiálu, šířka a tloušťka balicího materiálu určuje jeho pevnost v tahu. Proto se pro různé specifikace ovinovacího materiálu nebo drátěného jádra liší nastavení napětí pásku.
Páskové napětí zahrnuje typ pasivního elektromagnetického napětí a typ aktivního napětí serva. Pasivní typ využívá magnetickou práškovou spojku nebo hysterezní spojku jako napínací prvek, který sleduje spotřebu vnějšího průměru podložky závitníku nebo cívky pomocí měřiče nebo počítání otáček. Elektrický řídicí systém simuluje aktuální výstupní napětí napínacího prvku ke snížení. S touto metodou řízení napětí je napětí relativně stabilní a může v zásadě splňovat požadavky běžné výroby obalů drátu v kabelovém průmyslu. Má jednoduchou konstrukci s ekonomickou a dostupnou cenou. Aktivní typ se dělí na typ tříservo dancer a typ s otočným válečkem. Hlavním rysem tříservo tanečnice je její tahová tanečnice. Servomotor poskytuje pohyb a napětí napěťovému tanečníkovi a generuje dynamickou zpětnou vazbu PID, aby udržoval odpal při konstantní rychlosti. Napětí zůstává během procesu olepování konstantní a není ovlivněno spotřebou vnějšího průměru misky na materiál. Kotoučový válečkový rožeň nemá napínací tanečnici. Poté, co je pásový materiál vytažen ze zásobníku materiálu přes hnací kolo, je okamžitě ovinut kolem jádra drátu. Napětí pásku se nastavuje podle požadovaného vnějšího průměru hotového drátu. Vnější průměr hotového drátu je v ovládacím panelu nastaven jako konstanta, takže napětí pásku zůstává konstantní po celou dobu postupu. Mechanické struktury těchto dvou páskovacích strojů aktivního typu jsou odlišné, ale oba typy mají skvělé kvality. Vzhledem ke složité mechanické struktuře, pokročilé konfiguraci hardwaru a softwaru řídicího systému má páskovací stroj aktivního typu vysoké výrobní náklady. Ale může splnit přísné požadavky na kvalitu balení v průmyslu drátů a kabelů, s efektivní sazbou blízkou a vysokým nákladovým výkonem. Je zvláště vhodný pro drátěné a kabelové výrobky, které vyžadují komplexní elektrické testování.
S pokrokem vědy a techniky musí páskovací stroje postupovat směrem k vysokému výkonu, vysoké účinnosti, vysoké spolehlivosti a vysoké inteligenci. Jako průzkumník nových technologií obalových pásových materiálů v globálním oboru drátů a kabelů se Gemwell Technology stále zaměřuje na technologické inovace a pokrok. Technologie Gemwell pro vás vytvoří další vysoce kvalitní stroj na páskování drátů.

Doba založení

Zastavěná plocha (m²)

Počet zaměstnanců

Duševní vlastnictví
Vyspělá továrna, na kterou se můžete spolehnout
Související Produkty
Kategorie produktů
 2026-10-26
 Správce webu
XLPE izolace existuje z jednoho důvodu: běžný polyetylen nevydrží, když se kabel zahřeje. Zesíťováním se znovu propojí struktura po
Číst více +
2026-10-19
Správce webu
Na zadní straně každého routeru je alespoň jeden port ve tvaru široké telefonní zásuvky a kabel, který se do něj vejde, je Ethe
Číst více +
2026-10-12
Správce webu
Přímá odpověď: Co byste měli očekávat od stroje na řezání měděného drátu Jako první se posuzuje stroj na spřádání měd
Číst více +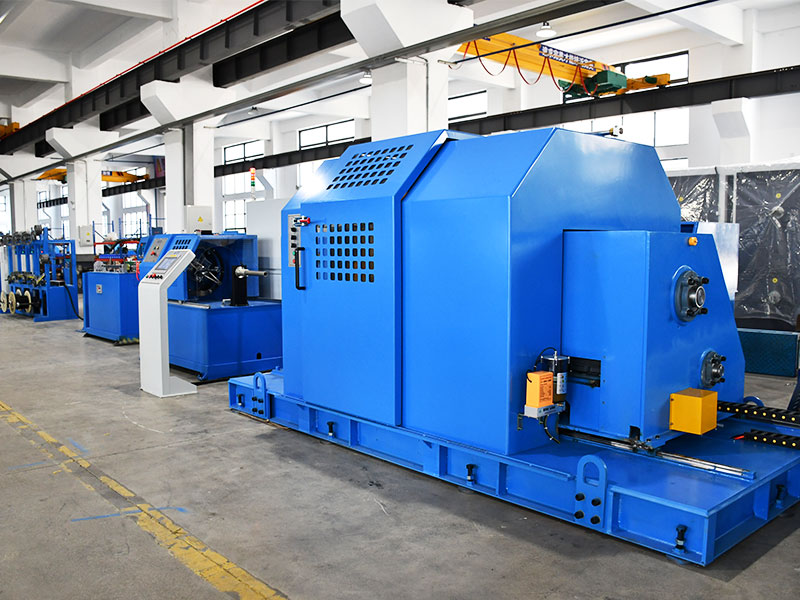
2026-10-05
Správce webu
Co je přesný stroj na vytlačování drátu? Přesný stroj na vytlačování drátu je výrobní linka, která taví polymerní prysky
Číst více +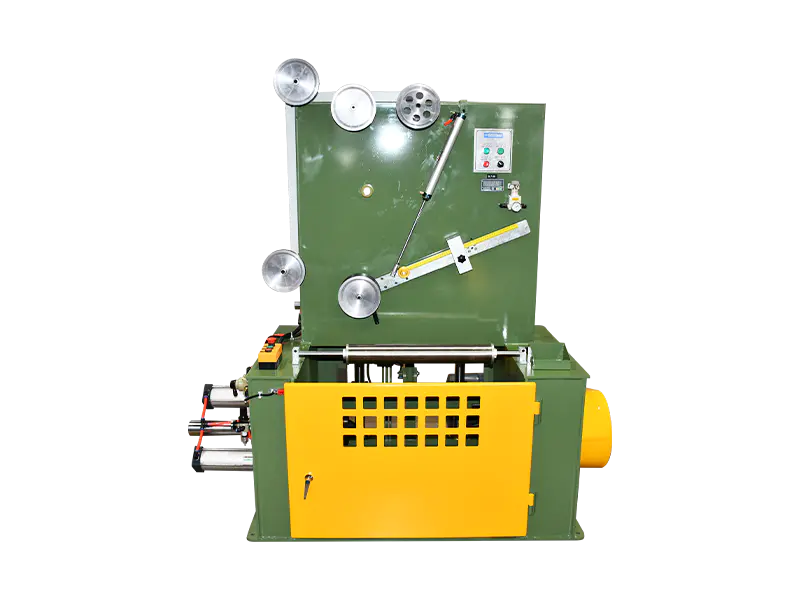
2026-09-29
Správce webu
Wire China 2026 | Úspěšný závěr, nová společná cesta Podívejte se na to nejdůležitější z Wire Chi
Číst více +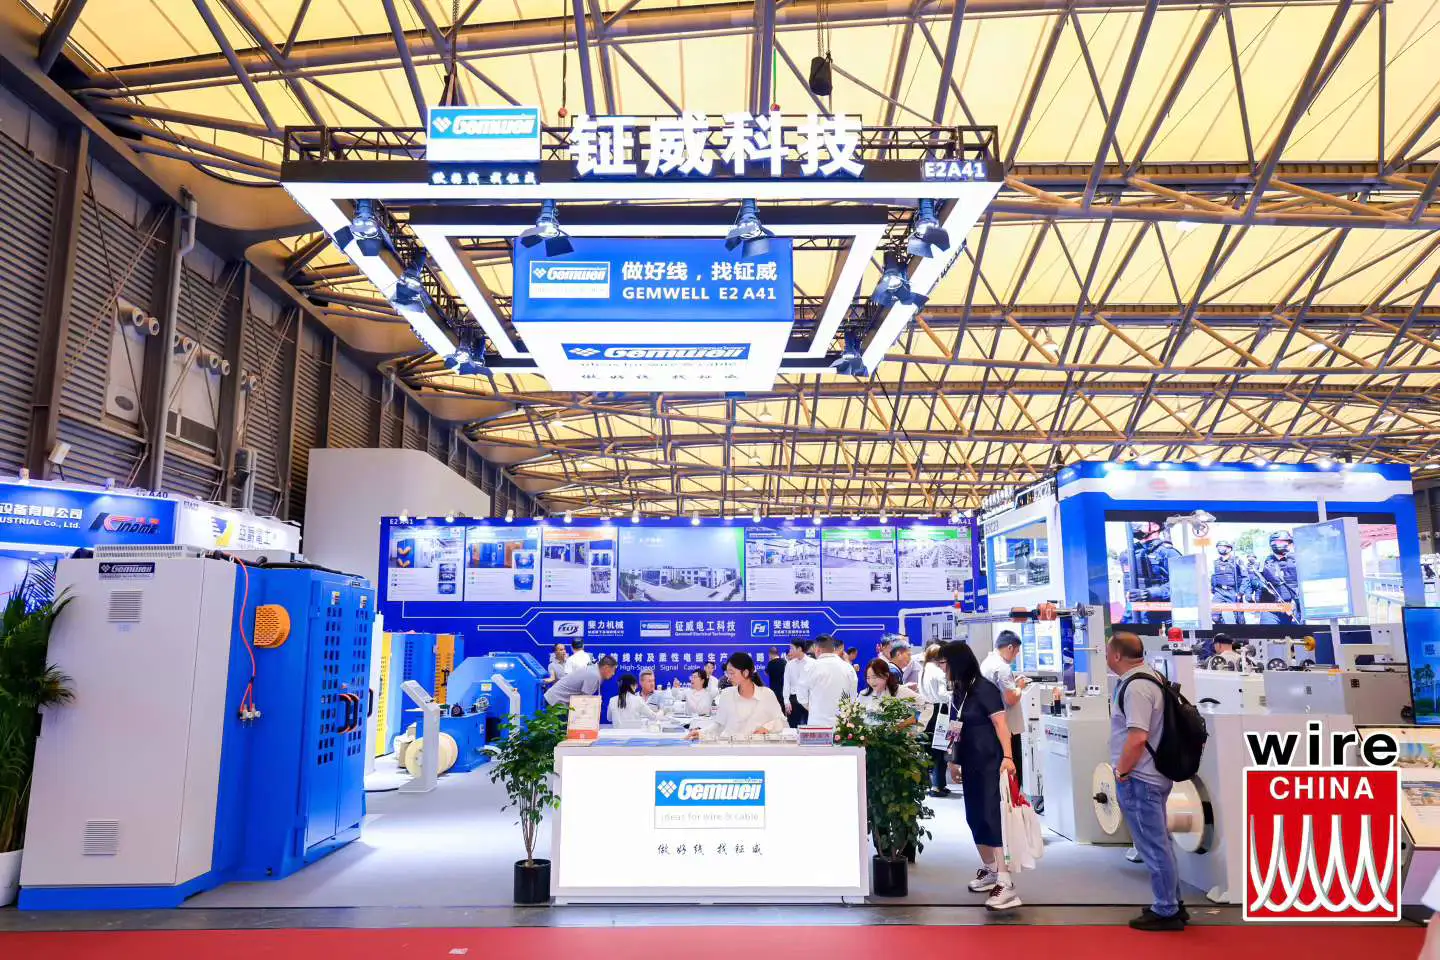 Časté dotazy
Síťové kabely CAT7 a CAT8 se liší především přenosovou rychlostí a frekvencí.
CAT7 podporuje přenosové rychlosti až 10 Gbps s frekvencí 600 MHz, zatímco CAT8 podporuje rychlosti až 25 Gbps nebo 40 Gbps s frekvencí 2000 MHz.
Během výroby by měly být použity vysoce kvalitní materiály vodičů, vzdálenost mezi páry a tloušťka izolace by měly být přísně kontrolovány, měly by být použity účinné techniky stínění, jako je dvouvrstvé stínění, aby se snížily přeslechy a vnější interference, čímž se zajistí integrita signálu.
Měly by být použity dvouvrstvé stínící struktury s vnitřní vrstvou z hliníkové fólie a vnější vrstvou z pletené síťoviny, aby se zlepšila schopnost kabelu odolávat rušení; zároveň by se mělo optimalizovat uspořádání párů a zvětšit rozestupy mezi páry, aby se snížily přeslechy.
Optimalizací geometrie páru, přesným řízením impedančního přizpůsobení, použitím vysoce kvalitních izolačních materiálů a použitím účinných technik stínění lze minimalizovat ztráty zpětného vedení, aby byla zajištěna integrita signálu.
Automatická napínací dráha a ovládání pomáhají udržovat konzistentní napětí během procesu balení, zajišťují rovnoměrné pokrytí, zabraňují kolísání napětí během spotřeby pásky a snižují míru poškození.
Kabely PCIe 6.0 a PCIe 7.0 se liší přenosovou rychlostí a požadavky na integritu signálu. PCIe 6.0 využívá modulační technologii PAM4 s přenosovou rychlostí až 64 GT/s, zatímco PCIe 7.0 dále zvyšuje přenosovou rychlost, využívá pokročilejší modulační technologie a vyžaduje vyšší integritu signálu a nižší latenci.
Měly by být vybrány nízkoztrátové materiály vodičů, měla by být optimalizována geometrická struktura párů, měly by být sníženy přeslechy mezi páry, měly by být použity vysoce kvalitní izolační materiály a výrobní procesy by měly být přísně kontrolovány, aby se snížilo zpoždění a útlum signálu.
Přesným řízením průměru vodiče, tloušťky izolace a rozestupů mezi páry a použitím analyzátorů impedance pro monitorování v reálném čase zajišťuje, že impedance kabelu je ve specifikovaném rozsahu, aby se zabránilo odrazu a ztrátě signálu.
Použití účinné technologie stínění, jako je dvouvrstvé stínění, použití materiálů vodičů s nízkým odporem, optimalizace geometrie páru vodičů, snížení elektromagnetického úniku a kontrola úrovně EMI vodiče.
Vysoké přenosové rychlosti vyžadují přísnější kontrolu integrity signálu, což vyžaduje použití materiálů vodičů s nízkou ztrátou, přesné řízení geometrie páru a snížení přeslechů a zpoždění, aby byly splněny požadavky na vysokorychlostní přenos.
Pro snížení útlumu a zpoždění signálu by měly být vybrány izolační materiály s nízkou dielektrickou konstantou a nízkými ztrátami, jako je PTFE nebo PI.
Pomocí Time Domain Reflectometry (TDR) a dalších testovacích zařízení lze v reálném čase sledovat zpoždění kabelového přenosu, aby bylo zajištěno, že je ve specifikovaném rozsahu, čímž se zabrání problémům s kvalitou přenosu signálu.
Přesná kontrola průměru vodiče a tloušťky izolace, optimalizace uspořádání párů, snížení přeslechů mezi páry a použití materiálů vodičů s nízkým odporem mohou účinně řídit odpor a indukčnost kabelu.
Pomocí spektrálních analyzátorů a dalších testovacích zařízení lze v reálném čase sledovat rychlost kabelového přenosu, aby bylo zajištěno, že splňuje požadavky na design, čímž se zabrání problémům s kvalitou přenosu signálu.
Regulace teploty extrudéru přímo ovlivňuje kvalitu izolační nebo plášťové vrstvy. Příliš vysoká nebo příliš nízká teplota způsobí nestabilní vlastnosti materiálu a ovlivní celkovou kvalitu kabelu.
Rozteč splétacího stroje určuje pružnost a pevnost lanka v tahu. Kratší rozteč zvyšuje flexibilitu, zatímco delší rozteč zvyšuje pevnost v tahu.
Q1: Jaký je základní pracovní princip stroje na páskování drátů? Jak zvyšuje efektivitu v průmyslových aplikacích?
A1: Jádro a stroj na páskování drátů je automaticky a přesně omotat izolační pásku (jako je PVC nebo polyesterová páska) kolem vodičů nebo kabelů pro zvýšení elektrické izolace a mechanické ochrany. Jeho provoz se opírá o synchronní řídicí systém, kde mechanismus podávání drátu přesně řídí rychlost podávání drátu, zatímco mechanismus navíjení pásky používá servomotor k nastavení napětí pro zajištění rovnoměrného navíjení pásky. V praxi ve společnosti Gemwell Electrical Technology (Jiangsu) Co., Ltd. tento stroj zlepšil efektivitu výroby o 20 % až 30 % optimalizací parametrů rychlosti a napětí, zejména ve vysokofrekvenčních aplikacích, jako jsou automobilové kabelové svazky a výroba kabelů pro domácí spotřebiče, čímž se eliminují ruční chyby a plýtvání. Gemwell zdůrazňuje, že prostřednictvím diskusí s potřebami zákazníků lze velikost zařízení přizpůsobit tak, aby vyhovovala propustnosti výrobní linky. Například malý stroj je vhodný pro malosériové zakázkové kabely, zatímco velký stroj je určen pro rozsáhlé průmyslové aplikace, které umožňují bezobslužný nepřetržitý provoz.
Otázka 2: Proč je fáze analýzy požadavků tak kritická při navrhování a nasazení stroje na řezání závitů drátu? Jak Gemwell zajišťuje výkon zařízení prostřednictvím tohoto procesu? A2: Analýza požadavků je zásadní, protože výkon stroje na řezání závitů přímo závisí na hlubokém pochopení konkrétního scénáře zákazníka. Tato fáze zahrnuje vyhodnocení typu kabelového zařízení (např. jednojádrové nebo vícejádrové), výrobního rozsahu (např. tisíce nebo desítky tisíc metrů za den), toku procesu (např. integrace před páskováním nebo po procesu) a cílové efektivity výroby (např. počet vodičů nalepených páskou za minutu). Gemwell Electrical Technology (Jiangsu) Co., Ltd. (Gemwell) vede několik technických dialogů se zákazníky na začátku projektu se zaměřením na tyto klíčové dimenze. Diskutují například o tom, zda rozsah průměrů kabelů ovlivňuje přesnost páskování nebo jak cíle efektivity výroby řídí výběr stroje. Tato podrobná analýza umožňuje společnosti Gemwell identifikovat potenciální úzká místa, jako je potřeba lepší ochrany proti vlhkosti v prostředí s vysokou vlhkostí. To zajišťuje stabilní provoz v reálných aplikacích, snižuje poruchovost a prodlužuje životnost stroje.
Otázka 3: Jaká klíčová technická rozhodnutí jsou na základě výsledků analýzy požadavků zahrnuta ve fázi návrhu systému? Jaké jsou jedinečné výhody Gemwell v automatizaci a řízení?
A3: Jádrem fáze návrhu systému je integrace pokročilých technologií pro dosažení efektivního a spolehlivého provozu. To zahrnuje výběr vhodného řídicího systému automatizace (jako je PLC nebo ovladač pohybu), typu snímače (jako je fotoelektrický nebo enkodér) a akčního členu (jako je servopohon). Návrh pracovního postupu vyžaduje optimalizovanou logiku cesty, jako je synchronizace načasování podávání drátu a navíjení pásky, aby se zabránilo natahování nebo přetržení materiálu. Pro datovou komunikaci se používají protokoly průmyslového Ethernetu nebo Modbus, které umožňují výměnu dat v reálném čase mezi strojem a systémem vyšší úrovně (jako je MES) pro sledování parametrů, jako je odchylka tahu a statistiky výroby. Gemwell Electrical Technology (Jiangsu) Co., Ltd. (Gemwell) v tomto ohledu klade důraz na modulární design: Analýzou potřeb zákazníků si mohou vybrat vysoce výkonný servosystém, který bude odpovídat úkolům vysoce přesného navíjení pásky, nebo integrovat algoritmy prediktivní údržby pro snížení prostojů. Při systémové integraci se Gemwell zaměřuje na kompatibilitu, zajišťuje bezproblémovou integraci stroje do výrobní linky a zlepšuje celkovou efektivitu OEE (Overall Equipment Effectiveness).
Q4: Jak procesní tok stroje na řezání závitů ovlivňuje kvalitu konečného produktu? Jak Gemwell zlepšuje spolehlivost a konzistenci prostřednictvím optimalizace procesů?
A4: Procesní tok je klíčovým faktorem při určování kvality izolace drátu, včetně předběžné montáže pásky, kontroly napětí, kalibrace úhlu navíjení a konečné úpravy. Jakákoli odchylka, jako je nerovnoměrné napětí, může způsobit uvolnění nebo překrytí pásky, což může vést k riziku elektrického zkratu. Gemwell Electrical Technology (Jiangsu) Co., Ltd. (Gemwell) pečlivě vyhodnocuje specifikace zákaznických produktů během diskusí o poptávce. Například tenkostěnné kabely vyžadují nastavení nízkého napětí, aby se zabránilo deformaci, zatímco vysokoteplotní aplikace vyžadují tepelně odolnou pásku. Prostřednictvím návrhu systému Gemwell obsahuje mechanismus zpětné vazby s uzavřenou smyčkou: monitorování dat snímače napětí v reálném čase automaticky upravuje rychlost servomotoru, aby byla zajištěna rovnoměrnost vinutí v rozmezí ±0,1 mm. Kromě toho je efektivita výroby optimalizována prostřednictvím zefektivněných procesů, jako je například integrace systému automatické výměny pásky, který omezuje ruční zásahy a umožňuje stroji udržovat více než 99% konzistenci produktu v nepřetržitém provozu, což výrazně snižuje četnost přepracování.
Q5: Proč jsou datová komunikace a systémová integrace zásadní pro stroje na řezání závitů v moderních výrobních linkách? Jak Gemwell prokazuje tuto výhodu v konkrétních praktikách?
A5: Datová komunikace a systémová integrace jsou jádrem inteligentní výroby. Zajišťují, že se stroje mohou přizpůsobit změnám prostředí a spolupracovat s celou výrobní linkou. Například pomocí protokolů Industrial Internet of Things (IIoT) mohou stroje pro odpichy drátů nahrávat provozní data v reálném čase (jako je spotřeba energie nebo chybové kódy), což podporuje vzdálenou diagnostiku a preventivní údržbu. Systémová integrace zahrnuje propojení s upstream (jako jsou extrudery) a downstream (jako je testovací zařízení), aby bylo možné sdílet data (jako jsou informace o velikosti drátu) a vyhnout se výrobním mezerám. Gemwell Electric Technology (Jiangsu) Co., Ltd. (Gemwell) navrhuje přizpůsobená integrační řešení založená na měřítku zákazníka. U velkých závodů se OPC UA používá k umožnění mezisystémové komunikace a zlepšení transparentnosti dat; pro menší aplikace jsou rozhraní zjednodušena, aby se snížily náklady. Zkušenosti společnosti Gemwell ukázaly, že tato integrace může zvýšit efektivitu stroje o 15 %. Analýza dat může také optimalizovat plány údržby, jako je předpovídání doby vyčerpání pásu a snížení neplánovaných prostojů.
Otázka 6: Jaké jsou klíčové inovační priority společnosti Gemwell pro stroje na řezání závitů v různých průmyslových odvětvích? Jak tyto výzvy řeší skutečné problémy uživatelů?
A6: Inovace se soustředí na adaptabilitu a udržitelnost s cílem řešit problémy zákazníků v oblasti efektivity, nákladů a dodržování předpisů. Společnost Gemwell Electrical Technology (Jiangsu) Co., Ltd. (Gemwell) identifikovala trendy, jako je ekologická výroba prostřednictvím analýzy poptávky, která vedla k vývoji energeticky úsporných pohonných systémů (jako je řízení s proměnnou frekvencí) a snížila spotřebu energie o 30 %. Kromě toho, aby řešili složitost procesu, posílili modulární konstrukci, která umožňuje rychlou výměnu komponent (jako jsou cívky s různou šířkou pásu) a zvyšuje flexibilitu zařízení. V systémové integraci Gemwell upřednostňuje rozhodování podporované umělou inteligencí (a zároveň se vyhýbá přílišné automatizaci), jako je optimalizace parametrů vinutí na základě historických dat pro řešení kolísání velikosti šarže. Tyto iniciativy, založené na hloubkových rozhovorech se zákazníky, zajišťují, že stroje Gemwell jsou nejen technologicky vyspělé, ale také přímo řeší skutečné problémy, jako je snížení plýtvání surovinami a zkrácení doby změny modelu, což v konečném důsledku podporuje uživatele při dosahování cílů štíhlé výroby.