 E-mail: info@gem-cablesolution.com
 Address: No.8 Yuefeng Rd, High Tech Zone, Dongtai, Jiangsu, Čína | No.109 Qilin East Rd, Daning, Humen, Dongguan, Guangdong, China.
 English
 中文简体



Přímá odpověď: Co definuje dobrý stroj na splétání měděného drátu
A stroj na splétání měděného drátu se posuzuje nejprve podle rozměrové opakovatelnosti, nikoli podle maximální rychlosti. Přímým měřítkem používaným ve většině továren na vodiče je hotová plocha průřezu, která se v ní drží plus minus 1 procento nominální hodnoty přes celou výrobní cívku, potvrzené kontinuálním laserovým měřením průměru spíše než pravidelným ručním měřením. Všechno ostatní v tomto článku, od návrhu klece až po plány opotřebení matrice, existuje proto, aby chránilo toto jediné číslo.
Lanková měděná konstrukce je upřednostňována před pevnou tyčí všude tam, kde kabel musí vydržet opakované ohýbání. Rozdělení jednoho velkého vodiče na 7, 19 nebo 37 jemnějších pramenů rozděluje ohybové napětí na mnoho malých poloměrů namísto jednoho velkého, což je mechanický důvod, proč slaněné vodiče odolávají únavovému praskání mnohem déle než plný drát se stejnou plochou průřezu.
Krátká historie toho, jak se vyvíjelo pletací zařízení
Rané splétání drátu se spoléhalo na jednoduché provaznické rámy upravené z textilních strojů, kde byly cívky upevněny na ručně otáčeném koši. Měděné prameny byly pokládány dohromady při nízké rychlosti a konzistence průřezu do značné míry závisela na citu operátora pro napětí spíše než na jakékoli měřené zpětné vazbě.
Přechod na poháněné tuhé rámové klece v polovině dvacátého století umožnil, aby se několik cívek otáčelo jako jedna vyvážená jednotka, což je to, co poprvé umožnilo skutečně kulatý, opakovatelný průřez dosažitelný při výrobní rychlosti. Trubkové a planetové konstrukce následovaly, jakmile technologie ložisek a motoru dostatečně vyzrály, aby podporovaly vyšší rychlosti otáčení bez nadměrných vibrací.
Moderní linky přidávají servořízené řízení napětí a inline laserové měření, čímž uzavírají smyčku mezi tím, co stroj dělá, a tím, co hotový průřez skutečně měří, sekundu po sekundě, než se spoléhat na odběr vzorků na konci.

Základní princip práce za splétáním a kroucením
Bez ohledu na řadu strojů probíhají postupně tři fyzické akce: prameny jsou odtahovány ze zásobních cívek pod řízeným zpětným napětím, sbíhají se v místě tváření nebo kroucení, kde je nastavena geometrie pokládky, a hotový svazek je tažen dopředu navijákem rychlostí přizpůsobenou rychlosti otáčení kroucecího prvku. Poměr mezi rychlostí navijáku a rychlostí otáčení je to, co určuje délku uložení, a délka uložení je to, co určuje jak flexibilitu, tak konečnou hustotu příčného průřezu.
Zádové napětí si zaslouží zvláštní pozornost, protože působí na každý jednotlivý pramen nezávisle. Pokud je jedna cívková brzda ještě o něco těsnější než její sousedé, bude tento pramen sedět pod větším napětím než ostatní, táhne se směrem ke středu svazku a deformuje vnější vrstvu do nepravidelného, nekulatého tvaru, jakmile bude vodič dokončen.
Čtyři rodiny strojů porovnány vedle sebe
Svazovací stroje
Svazovací stroje zkrucují volnou skupinu jemných pramenů, typicky o průměru mezi 0,05 mm a 0,4 mm, bez pevné klece cívky nesoucí celou sestavu. Tento design vyhovuje flexibilním vodičům používaným v kabelu sluchátek, kabelu USB a tenké řídicí kabeláži, přičemž rychlost otáčení se běžně pohybuje mezi 2000 a 6000 ot./min podle toho, kolik vláken se kombinuje.
Stroje na splétání pevných rámů
Stroje s pevným rámem upevňují jednotlivé cívky na klec, která se otáčí jako jediná vyvážená jednotka, která udržuje napětí i přes každý pramen. Díky tomu je zařízení s pevným rámem standardní volbou pro střední a velké vodiče, od přibližně 6 mm2 do několika stovek mm2, kde kulatá vnější vrstva skutečně záleží na vytlačování.
Trubkové splétací stroje
Trubkové konstrukce procházejí drátem přes otočnou trubku namísto plného rámu klece, což snižuje rotující hmotu a umožňuje vyšší rychlost linky pro malé a střední sekce. Továrny provozující velkoobjemové vodiče střední tloušťky často preferují trubková zařízení pro nižší hluk a menší půdorys.
Planetární splétací stroje
Planetové stroje jsou konstruovány tak, aby se předkroucené prameny nikdy neotáčely kolem své vlastní osy, zatímco jsou stále pokládány dohromady jako svazek. Toto je preferovaná metoda všude tam, kde životnost drátu převažuje nad surovou rychlostí výroby, jako jsou jádra napájecích kabelů určená pro nepřetržité ohýbání.
Geometrie průřezu: Délka pokládky, vzor vrstvy a zhutnění
Délka pokládky je vzdálenost podél hotového vodiče potřebná pro jeden pramen k dokončení jednoho plného 360stupňového omotání. Kratší délka pokládky poskytuje lepší flexibilitu, ale spotřebovává více měděné délky na pokrytí stejné délky běhu, což mírně snižuje efektivní plochu průřezu, pokud není průměr pramene upraven pro kompenzaci.
| Struktura vrstev | Celkový počet vláken | Běžné použití |
|---|---|---|
| 1 střed 6 | 7 | Ovládací kabel, elektroinstalace spotřebiče |
| 1 střed 6 12 | 19 | Napájecí rozvodný kabel |
| 1 střed 6 12 18 | 37 | Flexibilní svařovací kabel, robotika |
| Vícevrstvé, 61 pramenů | 61 | Ohebný napájecí kabel pro velké zatížení |
Zhutňovací válce instalované přímo po skací hlavě lisují kulatý svazek do hustšího profilu a odstraňují vzduchové mezery mezi jednotlivými prameny. Zhutněný 19pramenný vodič typicky vykazuje zmenšení vnějšího průměru přibližně o 8 až 10 procent ve srovnání se stejnou plochou průřezu ponechanou nezhutněnou, což má význam všude tam, kde se hotový kabel musí vejít do pevného konektoru nebo dimenzované trubky.
Kde A Stroj na kroucení párů drátů Hodí se do řady
A Stroj na kroucení párů drátů je samostatnou kategorií zařízení od splétacího stroje s průřezem. Namísto kombinování mnoha holých měděných vláken do jednoho vodiče jsou zapotřebí dva již izolované jednotlivé vodiče a otočí je kolem sebe, aby vytvořily vyvážený pár, základní stavební blok většiny datových a komunikačních kabelů. Zkroucení ruší elektromagnetické rušení mezi dvěma vodiči, což je důvod, proč každý ethernetový kabel s hodnocením kategorie a většina kabelů přístrojového vybavení spoléhá spíše na kroucené páry než na jednoduché paralelní uložení.
Rozteč kroucení je parametr, který inženýři sledují nejblíže na stroji na kroucení párů vodičů. Užší rozteč, což znamená více zkroucení na metr, zlepšuje potlačení hluku, ale spotřebuje více izolovaného drátu na hotový metr a mírně zvyšuje útlum při vyšší frekvenci. Produkce standardních telekomunikačních párů běžně probíhá mezi nimi 12mm a 20mm a uvnitř čtyřpárového kabelu je každý pár obvykle nastaven na mírně odlišnou výšku, aby se zabránilo přeslechům mezi sousedními páry.
Klíčové Nastavitelné Nastavení Na Stroji na stáčení párů drátů
- Stoupání, nastavitelné nezávisle pro každou polohu vřetena
- Zpětné napětí na každém jednotlivém posuvu vodiče
- Rychlost navíjení navíječe, přesně přizpůsobená otáčkám otočné hlavy
- Napětí odvíjecí brzdy, aby se zabránilo vrčení na zásobní cívce
- Posun rozteče párů k párům v sestavě vícepárového kabelu
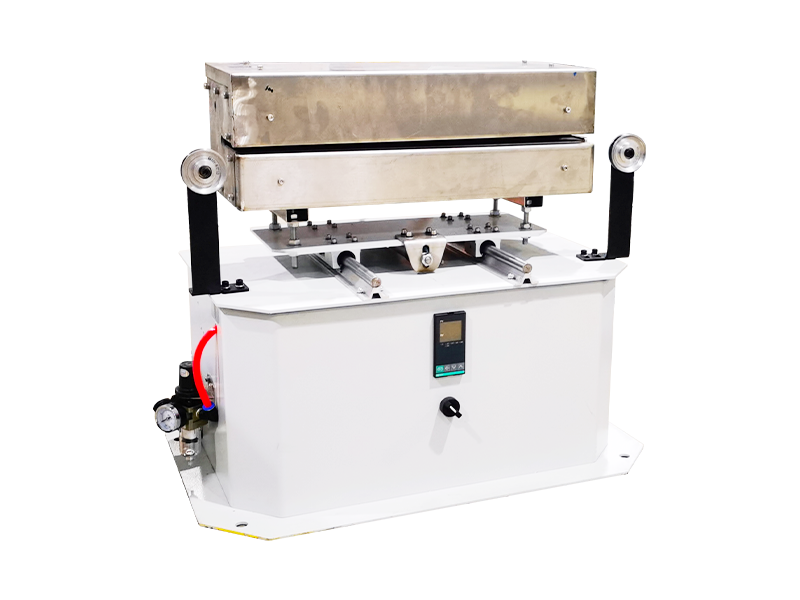
Mnoho výrobních závodů nyní kombinuje stroj s příčným průřezem měděného drátu pro fázi vodičů se strojem pro kroucení párů drátů pro fázi kabeláže na jedné souvislé lince. To zkracuje dobu manipulace mezi procesy a snižuje možnost povrchové oxidace na holých měděných pramenech, které čekají mezi jednotlivými stanicemi.
Jakost mědi, kreslení a žíhání má vliv na kvalitu splétání
Měděná tyč napájející stroj s pramenem průřezu je téměř vždy elektrolyticky houževnatá smolná měď o čistotě 99,9 procenta nebo vyšší, redukované sérií tažnic dříve, než vůbec dosáhne kroutící hlavy. Teplota žíhání během fáze tažení přímo ovlivňuje, jak se každý pramen chová, jakmile narazí na pramennou klec; podžíhaná měď zůstává tužší a po zkroucení pruží zpět a deformuje kulatý průřez do mírně oválného tvaru, jakmile vodič opustí tvarovací zápustku.
Testování vodivosti po splétání se obvykle zaměřuje na hodnotu blízkou 100 procent IACS (Mezinárodní standard žíhané mědi). Jakýkoli naměřený pokles pod zhruba 98 procent IACS obvykle ukazuje buď na přehřátou tažnou matrici, nebo na nadměrné protažení pramene během samotného splétání, přičemž obojí stojí za to zkontrolovat, než se předpokládá problém s kvalitou suroviny.
Svou roli hraje také povrchová úprava, kterou lze snadno přehlédnout. Prameny tažené opotřebenými matricemi zachycují jemné podélné rýhy, které mírně zvyšují povrchový odpor a mohou urychlit lokalizované opotřebení na formovací matrici spřádacího stroje, jakmile jím brusný pás začne procházet tisíckrát za směnu.
Systémy řízení napětí a proč jsou důležitější než výkon motoru
Kupující, kteří se zabývají uvazovacím zařízením, se často nejprve zaměřují na výkon motoru, ale kontrola napětí je to, co ve skutečnosti určuje konzistenci průřezu. Tradiční metodou byly mechanické třecí brzdy, které používaly odpruženou podložku proti každé přírubě cívky, a přestože jsou levné, časem se opotřebovávají nerovnoměrně a vyžadují časté ruční seřizování, aby zůstaly vyvážené v celé sadě cívek.
Magnetické částicové brzdy nahradily třecí podložky u většiny strojů střední a prémiové třídy, protože udržují nastavenou hodnotu napětí bez ohledu na to, kolik drátu zůstane na cívce, což třecí brzdy nemohou udělat, protože průměr cívky se během chodu zmenšuje. Aktivní řízení napětí řízené servomotorem jde ještě o krok dále a využívá malý motor na každé pozici cívky k aktivnímu přidávání nebo odebírání napětí na základě zpětné vazby v reálném čase, což je nyní běžné u linek produkujících průřezy s vysokou tolerancí pro automobilové nebo letecké aplikace kabelových svazků.
In-line kontroly kvality Operátoři běží během výrobní směny
Většina moderních linek je vybavena laserovým mikrometrem přímo za splétací hlavou, aby bylo možné nepřetržitě zaznamenávat vnější průměr, místo aby se spoléhalo na ruční odběr vzorků každých několik minut. To zachytí posun v průřezu dříve, než je ovlivněna celá cívka. Mezi typické kontrolní body během směny patří následující.
- Měření vnějšího průměru, průběžně zaznamenávané laserovým měřidlem
- Ověření délky pokládky pomocí označeného pramene a kontroly fyzického pravítka
- Vizuální kontrola povrchu pramene na rýhování zanechané opotřebovanými matricemi
- Vzorkování odporu na 500 metrový úsek proti cílové hodnotě ohm na km
- Kontrola napnutí cívky pro potvrzení rovnoměrného navíjení bez hnízdění ptáků
Náhlá změna délky uložení v cívce má téměř vždy za následek prokluzující řemen s navijákem nebo nerovnoměrné napětí odvíjení na jedné z cívek, přičemž obě rychlé opravy byly dříve označeny dříve, než aby byly objeveny poté, co byla cívka již navinutá a odeslána zákazníkovi.
Běžné defekty průřezu a jejich kořenové příčiny
| Pozorovaná vada | Pravděpodobná hlavní příčina | Typická oprava |
|---|---|---|
| Oválný průřez | Nerovnoměrné napnutí hřbetu cívky | Znovu vyvažte nastavení brzd napříč klecí |
| Volný, rozmazaný pramen ležel | Opotřebená tvarovací matrice | Vyměňte kostku v naplánovaných hodinách |
| Unášení průměru mezi cívkou | Posuvný hnací řemen | Napněte nebo vyměňte řemen |
| Povrchové rýhování na pramenech | Opotřebovaná kreslicí kostka proti proudu | Zkontrolujte a vyměňte sadu kreslících nástrojů |
| Nekonzistentní rozteč kroucení na párech | Opotřebené ložisko vřetena způsobující vibrace | Namažte nebo vyměňte ložisko |
Automatizace, řízení PLC a protokolování dat na moderních linkách
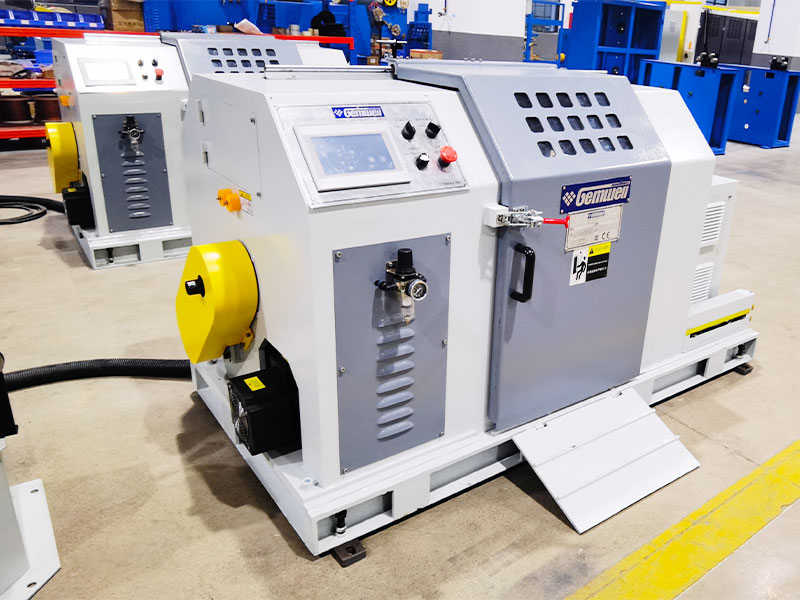
Novější instalace stroje s příčným průřezem lanka z měděného drátu běží pod programovatelným logickým ovladačem, který ukládá recept pro každý kód produktu, pokrývající délku pokládky, nastavené hodnoty napětí a rychlost navijáku společně v jednom souboru. Přepínání mezi produkty se stává spíše záležitostí načítání uloženého receptu než ručního resetování tuctu ciferníků, což zkracuje dobu přechodu a snižuje možnost chyby nastavení, která se projeví během celého cyklu.
Záznam dat svázaný s PLC také vytváří sledovatelný záznam pro každou vyrobenou cívku, označující odečty průměru, rychlost chodu a jakékoli alarmové události podle sériového čísla cívky. Tato sledovatelnost se stává cennou, kdykoli následný zákazník nahlásí problém, protože produkční tým může vytáhnout přesný protokol pro danou cívku, místo aby se spoléhal na paměť nebo papírový deník.
Průmyslové aplikace pro splétané a kroucené měděné vodiče
Splétané měděné vodiče a kroucené dvoulinky se objevují v širokém rozsahu průmyslových odvětví a každá aplikace klade na výstup stroje s průřezem jinou prioritu.
| Průmysl | Priority | Typický průřez |
|---|---|---|
| Automobilový postroj | Odolnost proti únavě ohybu | 0,35 až 6 mm2 |
| Datový a telekomunikační kabel | Konzistentní stoupání kroucení | 24 až 26 AWG na vodič |
| Stavební napájecí kabel | Kulatý, zhutněný profil | 6 až 240 mm2 |
| Robotika a kabel tažného řetězu | Vysoká životnost cyklu flex | 0,14 až 2,5 mm2 |
| Obnovitelný energetický kabel | Vysoká vodivost, odolnost proti povětrnostním vlivům | 4 až 95 mm2 |
Úvahy o spotřebě energie a účinnosti vedení
Rotující hmota je jediným největším hnacím motorem spotřeby energie na splétací lince, protože zrychlování a zpomalování naložené klece cívky vyžaduje mnohem více energie než pouhé tažení drátu vpřed konstantní rychlostí. Trubkové konstrukce, které nesou méně rotující hmoty než klec plně tuhého rámu, obecně spotřebují znatelně méně energie na kilogram hotového vodiče při srovnatelných výstupních rychlostech.
Pohony s proměnnou frekvencí u navijáků a klecových motorů umožňují lince postupně zvyšovat rychlost, než aby skákala přímo na plné otáčky, což chrání mechanické součásti a vyhlazuje špičky odběru energie, které se jinak projevují na poplatcích za elektrickou energii v zařízení.
Návyky údržby, které udržují přesnost průřezu stabilní
Posun průřezu na splétacím stroji je zřídka způsoben jednou dramatickou poruchou; obvykle se jedná o pomalé hromadění malých bodů opotřebení. Nejčastějším viníkem je opotřebení matrice, protože opotřebená tvarovací matrice postupně nechává svazek pramenů otevřít mírně širší, než je spec. Operátoři, kteří zaznamenávají hodiny lisování a vyměňují tvarovací nástroje podle pevného plánu, místo aby čekali na viditelnou závadu, hlásí mnohem méně cívek mimo toleranci za celý rok výroby.
Mazání ložisek na rotační kleci nebo trubce také nepřímo ovlivňuje průřez. Suché nebo opotřebované ložisko zavádí vibrace do kroutící hlavy, což se projevuje jako nekonzistentní délka uložení spíše než problém s průměrem, takže technik, který reklamuje průměr, by měl stále kontrolovat stav ložiska, i když samotný údaj o průměru vypadá na kmeni stabilně.
Vyrovnání vodících válečků je další položka, která stojí za pravidelnou kontrolu, protože mírně vychýlený vodicí váleček může způsobit jemný boční tah na dráze pramene, který se později ukáže jako oválný průřez pouze při podrobné kontrole.
Výběr mezi typy strojů pro novou výrobní linku
Kupující, kteří porovnávají stroj na spřádání měděného drátu s průřezem stroje se svazovacím strojem nebo strojem na kroucení párů drátů, by měli začít u specifikace hotového produktu, nikoli od katalogu zařízení. Pokud je výstupem jeden vodič o průřezu 6 mm2 nebo větší, určený pro rozvod energie, je praktickou volbou pevný rám nebo trubkový shrnovač vybavený hutnicími válci. Pokud je výstupem dvouvodičový komunikační pár, je vyžadován vyhrazený stroj na kroucení párů vodičů s nezávisle programovatelným stoupáním na vřeteno, protože splétací stroj sám o sobě nemůže vyrobit řízený kroucený pár z předizolovaného vodiče.
Pozornost si zaslouží také kompatibilita rychlosti linky mezi upstream a downstream zařízením. Splétací hlava běžící rychleji, než dokáže zvládnout výstupní extrudér izolace, jednoduše vytváří problém s vyrovnávací smyčkou, takže přizpůsobení rychlosti navijáku na celé lince zabraňuje zbytečným špičkám napětí, které deformují průřez ve spoji mezi stroji.
Podlahová plocha a budoucí produktový sortiment stojí za to vzít v úvahu již brzy. Menší půdorys trubkového stroje vyhovuje zařízením provozujícím velké objemy úzkého rozchodu, zatímco řada pevných rámů nabízí větší flexibilitu pro zvládnutí většího rozšíření průřezů na stejném zařízení v průběhu času.
Často kladené otázky
Jakou toleranci průřezu by měl mít měděný splétací stroj?
Většina kupujících vodičů specifikuje toleranci kolem plus minus 1 procento jmenovité plochy průřezu, ověřené kontinuálním laserovým měřením průměru během výroby spíše než jen namátkovými kontrolami.
Je stroj na kroucení párů drátů stejný jako stroj na svazování pramenů?
Ne. Svazovací stroj zkroutí mnoho holých pramenů do jednoho vodiče, zatímco stroj na kroucení párů drátů zkroutí dva již izolované vodiče dohromady, aby vytvořily vyvážený pár používaný v datových a telekomunikačních kabelech.
Proč se zhutněním změní vnější průměr lankového vodiče?
Zhutňovací válce stlačují kulatý svazek pramenů do hustšího tvaru ihned po zkroucení a odstraňují vzduchové mezery mezi prameny. To typicky snižuje vnější průměr přibližně o 8 až 10 procent ve srovnání s nezhutněným svazkem o stejné ploše průřezu.
Co způsobuje po splétání oválný místo kulatého průřezu?
Nerovnoměrné zpětné napětí na cívkách, podžíhaná měď odpružující po zkroucení nebo opotřebená tvářecí forma jsou tři nejčastější příčiny nekulatého hotového průřezu.
Jak často by se měly tvářecí nástroje vyměňovat na splétací lince?
Pevný rozvrh hodin výměny matrice, spíše než čekání na viditelnou vadu, udržuje toleranci průřezu stabilní a zabraňuje postupnému rozšiřování, které přichází s opotřebovanými matricemi.
Proč se rozteč twistů mezi páry uvnitř stejného vícepárového kabelu liší?
Pokud každému páru poskytnete mírně odlišnou výšku tónu, snížíte šanci, že dva páry zachytí vzájemné rušení, protože přizpůsobení výšek mezi sousedními páry zvyšuje riziko přeslechů na určitých frekvencích.
Jaký je rozdíl mezi třecí brzdou a magnetickou částicovou brzdou?
Třecí brzda používá odpruženou podložku proti přírubě cívky a vyžaduje ruční opětovné nastavení, když se cívka vyprazdňuje, zatímco magnetická brzda částic automaticky udržuje nastavenou hodnotu napětí bez ohledu na zbývající drát na cívce.
 Související Produkty











