 E-mail: info@gem-cablesolution.com
 Address: No.8 Yuefeng Rd, High Tech Zone, Dongtai, Jiangsu, Čína | No.109 Qilin East Rd, Daning, Humen, Dongguan, Guangdong, China.
 English
 中文简体



Jak se vyrábí optický kabel: Vysvětlení hlavního procesu
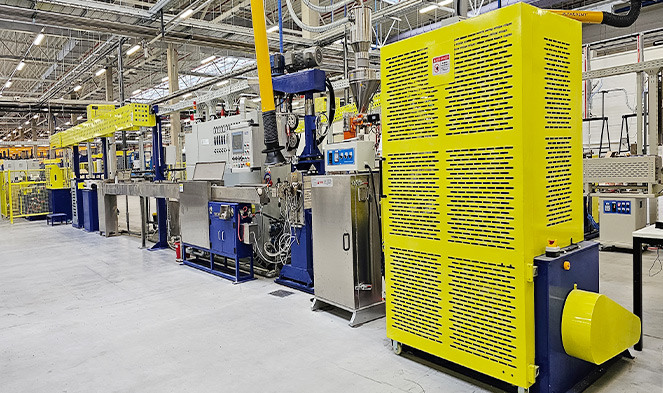
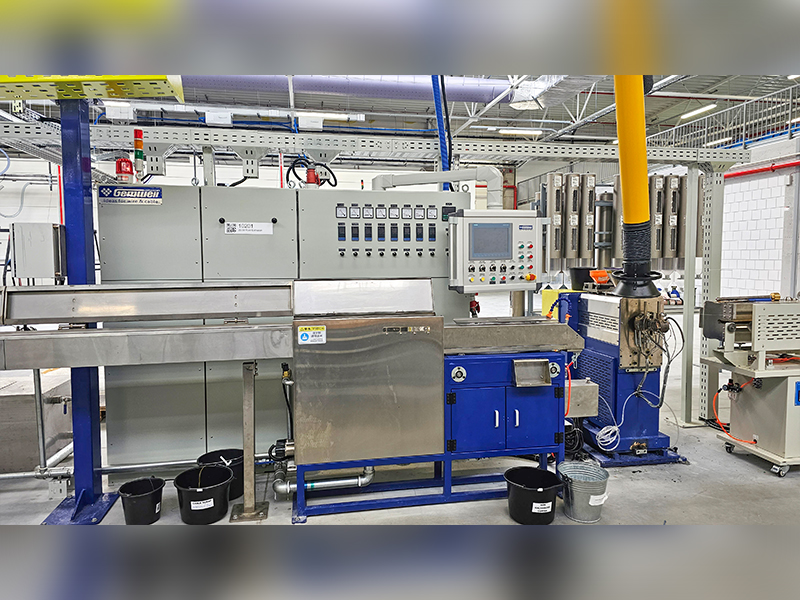
Kabel s optickými vlákny se vyrábí natažením ultračistého skla nebo plastu do vláken tenkých jako vlas, nazývaných optická vlákna, jejich potažením do ochranných vrstev a následným svázáním a obalením do hotové kabelové sestavy. Celý proces – od surového oxidu křemičitého po rozmístitelný kabel – zahrnuje extrémní přesnost, kontrolované prostředí a specializované vytlačovací stroje. Jádrem sekundárních nátěrů a operací kabeláže je extrudér drátů a kabelů , stroj, který nanáší polymerní pláště a nárazníkové povlaky kolem křehkých optických vláken vysokou rychlostí as přesností na úrovni mikronů.
Výrobní sekvenci lze rozdělit do dvou širokých fází: tažení vláken (výroba surového optického vlákna) a konstrukce kabelu (sestavení vláken do odolného, rozmístitelného produktu). Obě fáze vyžadují přísně kontrolované materiály, teploty a mechanické tolerance. I malá kontaminace nebo změny napětí mohou ohrozit výkon při ztrátě signálu, vyjádřený v decibelech na kilometr (dB/km), který musí splňovat přísné normy, jako je ITU-T G.652 pro jednovidové vlákno.
Počínaje předliskem: Základem každého optického vlákna
Výrobní proces začíná dlouho předtím, než vstoupí do hry jakékoli vytlačovací zařízení. Prvním krokem je vytvoření a předlisek — pevný skleněný válec, obvykle 1 až 2 metry dlouhý a 80 až 200 mm v průměru, který přesně odráží profil indexu lomu hotového vlákna v mnohem větším měřítku.
Modifikovaná chemická depozice z plynné fáze (MCVD)
Jednou z nejpoužívanějších metod výroby předlisku je Modified Chemical Vapour Deposition (MCVD), vyvinutá v Bell Labs. V tomto procesu se rotující trubice z oxidu křemičitého externě zahřívá kyslíkovodíkovým hořákem na přibližně 1 600 °C. Plynné prekurzory — typicky chlorid křemičitý (SiCl4) a chlorid germanitý (GeCl₄) — proudí trubicí a reagují za vzniku skleněných sazí na vnitřní stěně. Dopování germania zvyšuje index lomu jádra vzhledem k plášti, což umožňuje vedení světla úplným vnitřním odrazem.
Venkovní napařování (OVD) a VAD
Severoameričtí výrobci často upřednostňují vnější depozici z páry (OVD), kde se saze ukládají na vnější stranu rotujícího trnu. Japonští výrobci propagovali Vapor Axial Deposition (VAD), která umožňuje kontinuální výrobu předlisku a je vhodná pro velkosériovou výrobu. Každá metoda vytváří porézní sazový předlisek, který se musí zpevnit ve slinovací peci při teplotě kolem 1500 °C, kde se zhroutí do hustého skleněného válce bez bublinek připraveného k tažení.
Jediný předlisek může vyjít odkudkoli 2 500 až přes 5 000 kilometrů konečného optického vlákna, v závislosti na velikosti předlisku a cílovém průměru vlákna 125 mikrometrů.
Věž pro kreslení vláken: Tahání skla do mikronově tenkých vláken
Jakmile je předlisek připraven, vloží se do věže pro tažení vláken – vertikálního pecního systému, který může stát 20 až 30 metrů vysoký . Špička předlisku se zahřeje na přibližně 2000 °C v grafitové nebo zirkonové odporové peci, což způsobí, že změkne a vytvoří roztavenou oblast "krku". Gravitace a motorizovaný naviják dole táhnou změkčovací sklo do souvislého vlákna při rychlostech tažení 10 až 25 metrů za sekundu v moderních vysokovýkonných systémech.
In-line laserový mikrometr nepřetržitě měří průměr vlákna v reálném čase. Smyčky zpětné vazby upravují rychlost tažení během milisekund, aby se zachoval cílový vnější průměr 125 ± 1 mikrometr . Jakákoli odchylka přesahující tuto toleranci – což je zhruba šířka jednoho lidského vlasu – by způsobila odrazy signálu na spojích a konektorech, což by snížilo výkon sítě.
Nanášení primárního nátěru
Bezprostředně poté, co vlákno opustí zónu pece a předtím, než se dostane do kontaktu s jakýmkoli povrchem, prochází primárním potahovacím aplikátorem. Postupně se aplikují dvě vrstvy UV vytvrditelného akrylátu: měkká vnitřní primární vrstva (nízký modul, ~0,5 MPa), která tlumí vlákno proti mikroohybu, a tvrdší vnější primární vrstva (vysoký modul, ~500–900 MPa), která poskytuje mechanickou ochranu. Povlak přináší vnější průměr ze 125 µm na přibližně 245–250 um . Obě vrstvy jsou téměř okamžitě vytvrzeny pod UV lampami a potažené vlákno je poté navinuto na navíjecí buben.
Pevnost v tahu čerstvě vytaženého, nedotčeného křemičitého vlákna může dosáhnout 800 000 psi (5,5 GPa) — hmotnostně mnohem pevnější než ocel — ale povrchové vady způsobené kontaminací nebo fyzickým kontaktem to rychle zhoršují. To je důvod, proč celý proces kreslení a lakování probíhá v čistém prostředí, typicky třídy 1000 (ISO 6) nebo lepší.
Sekundární nátěr a barvení: Příprava vláken pro kabeláž
Po vytažení prochází 250 um potažené vlákno dalším zpracováním, než může být začleněno do kabelu. Tato sekundární fáze zpracování je místem extrudér drátů a kabelů se stává ústředním zařízením.
Těsné ukládání do vyrovnávací paměti
V pevně tlumených konstrukcích – běžných u vnitřních, přetlakových a stoupacích kabelů – je termoplastický sekundární tlumič vytlačován přímo přes vlákno s primárním povlakem, čímž se vnější průměr 900 um . Vytlačování se provádí na kompaktním vytlačovacím stroji pro dráty a kabely s křížovou hlavou přesně dimenzovanou tak, aby byla zachována soustřednost mezi vláknem a vyrovnávací vrstvou. Typicky používané materiály zahrnují PVC, PVDF (Kynar) nebo nylon, v závislosti na požadovaném stupni plamene a kouřivosti.
Konstrukce volné trubky
U venkovních kabelů a kabelů pro dlouhé trasy dominuje provedení volné trubky. Vytlačovací stroj na dráty a kabely tvoří malou plastovou trubici - obvykle polypropylen nebo polybutylentereftalát (PBT) - kolem skupiny 2 až 24 vláken. Trubice je o něco větší než svazek vláken a prostor je vyplněn gelem blokujícím vodu (tixotropní ropná sloučenina nebo suché pásky blokující vodu). Volná trubice umožňuje vláknům volný pohyb uvnitř a izoluje je od vnějšího mechanického namáhání.
Barvení vláken
Pro umožnění identifikace jednotlivých vláken v kabelu je každé vlákno barevně označeno podle standardů TIA-598 nebo IEC 60304. Proces barvení aplikuje tenký UV vytvrzovatelný inkoust – obvykle méně než 5 µm tlustý – na 250 µm primární vrstvu. Speciální aplikátor inkoustu nebo kombinovaná barvicí a převíjecí linka zvládnou tento krok rychlostí odpovídající rychlosti původního kreslení. 12 standardních barev se střídá v pořadí: modrá, oranžová, zelená, hnědá, břidlicová, bílá, červená, černá, žlutá, fialová, růžová a aqua.
Splétání kabelů: Kombinace vláken do strukturované sestavy
Jednotlivá pufrovaná vlákna nebo volné trubičky jsou sestaveny do vícevláknového kabelu na splétacím stroji. Tento krok určuje celkový počet vláken, mechanický výkon a fyzickou konfiguraci hotového kabelu.
V konstrukcích s volnými trubkami je více trubek – každá obsahující 2 až 24 vláken – napleteno ve spirálovitém nebo SZ (obráceném oscilačním) vzoru kolem centrálního pevnostního členu, nejčastěji tyče z plastu vyztuženého sklem (GRP) nebo svazku aramidové příze. Splétání SZ umožňuje nezávislý přístup ke každé trubici bez odvíjení celého kabelu, což je hlavní výhoda pro spojování v terénu.
Páskový kabel, další běžná architektura, používá ploché pole 4, 6, 8 nebo 12 vláken spojených vedle sebe materiálem matrice, poté naskládá více pásků do centrální trubky nebo štěrbinového jádra. Ploché kabely lze umístit více než 6000 vláken v jediném plášti kabelu, díky čemuž jsou vysoce účinné pro nasazení v centrálních kancelářích s vysokou hustotou a kabely datových center.
| Typ konstrukce | Vláknový pufr | Rozsah počtu vláken | Typická aplikace |
|---|---|---|---|
| Tight Buffered | 900 um over 250 µm | 2–144 | Vnitřní, prostory, plénum |
| Uvolněná trubka | PBT trubice plněná gelem | 2–864 | Venkovní rostlina, dlouhá cesta |
| Stuha | Maticově vázaná pole | 72–6 912 | Datové centrum, centrála |
| Centrální trubka (Unitube) | Jedna tuba plněná gelem | 2–24 | Přístupové sítě, pokles FTTH |
Role extrudéru drátů a kabelů v aplikaci pláště
Po splétání dostane jádro kabelu svůj vnější plášť – konečnou ochrannou vrstvu, která určuje vhodnost kabelu pro životní prostředí. Toto je nejviditelnější aplikace extrudér drátů a kabelů ve výrobní lince optických vláken a přímo ovlivňuje zpomalení hoření, odolnost vůči UV záření, pevnost v tlaku a výkon instalace.
Extrudér drátů a kabelů pro tento účel sestává z bubnu a šnekového mechanismu, který taví termoplastickou směs a tlačí ji skrz matrici s křížovou hlavou při kontrolovaném tlaku a teplotě. Pro opláštění optických vláken musí extrudér pracovat se zvláště jemným řízením, protože optická vlákna uvnitř nemohou tolerovat nadměrné napětí nebo tepelný šok během procesu opláštění.
Klíčové parametry extrudéru pro opláštění z optických vláken
- Konstrukce šroubu: Jednošnekové extrudéry s poměry L/D 20:1 až 30:1 jsou standardem pro plášťové směsi. Bariérové šrouby zlepšují homogenitu taveniny a snižují povrchové vady hotového pláště.
- Teplota tání: Liší se podle materiálu – typicky 170–200 °C pro PVC, 230–260 °C pro HDPE a 280–310 °C pro sloučeniny LSZH (Low Smoke Zero Halogen).
- Rychlost linky: Moderní vytlačovací systémy drátů a kabelů určené pro opláštění optických vláken mohou běžet na až 150-200 m/min pro kabely s menším průměrem.
- Tažné napětí Caterpillar: Musí být pečlivě zkalibrován. Nadměrné napětí namáhá optická vlákna a způsobuje trvalou ztrátu signálu.
- Délka chladicího žlabu: HDPE a LSZH pláště vyžadují delší chladicí cesty — někdy 6 až 12 metrů — aby se zabránilo povrchovému smrštění a zachovalo se zaoblení pláště.
Sloučeniny LSZH, vyžadované normami IEC 60332-1 a EN 50200 pro použití ve veřejných budovách a dopravní infrastruktuře, se vytlačují obtížněji než PVC kvůli jejich vyššímu obsahu plniva (typicky trihydrát hliníku nebo hydroxid hořečnatý jako retardéry hoření). Extrudér drátů a kabelů manipulující s LSZH musí generovat dostatečný smyk, aby tato minerální plniva rovnoměrně dispergovala bez degradace polymerní matrice. Někteří výrobci používají mísící stupeň dvoušnekového extrudéru před křížovou hlavou, aby byla zajištěna konzistence směsi.
Brnění před závěrečnou bundou
Mnoho venkovních kabelů a kabelů s přímým zakopáním obsahuje mezi vnitřním pláštěm a vnějším pláštěm kovovou nebo dielektrickou pancéřovou vrstvu. Pancíř z vlnité oceli (CST) poskytuje odolnost proti hlodavcům a ochranu proti rozdrcení, zatímco aramidová příze nebo sklolaminát poskytuje stejnou ochranu v celodielektrických provedeních. Pokud je přítomno pancéřování, kabel po pancéřování prochází druhou vytlačovací hlavou s pláštěm – díky čemuž se extrudér drátů a kabelů stává ještě více opakovaným prvkem napříč výrobní linkou.
Pevné členy a bariéry proti vlhkosti: Co drží kabel pohromadě
Optická vlákna sama o sobě nenesou žádné tahové zatížení – sklo prostě nelze natáhnout bez prasknutí. Veškeré instalační napětí musí nést vyhrazené pevnostní prvky integrované do konstrukce kabelu.
- Aramidová příze (Kevlar): Nejběžnější pevnostní prvek ve vnitřních a rozvodných kabelech. Typické hodnoty zatížení v tahu se pohybují od 100 N pro malé dvouvláknové kabely až po více než 2 700 N pro vnitřní kabely. Aramidová příze je umístěna v mezerách mezi jádrem kabelu a vnějším pláštěm.
- Plastová tyč vyztužená sklem (GRP): Používá se jako centrální výztužný prvek ve venkovních kabelech s volnými trubkami. 5 mm GRP tyč poskytuje značnou pevnost v tahu a ochranu proti ohybu a zároveň udržuje kabel nevodivý a bezpečný před bleskem.
- Ocelový drát nebo ocelová páska: Používá se v anténních samonosných kabelech (kabely ADSS nepoužívají ocel) nebo přivázaných anténních konstrukcí. Některé kabely s přímým zakopáním kombinují ocelové pancéřování s vodotěsnými páskami pro dvojitou ochranu.
- Prvky blokující vodu: Gelem naplněné mezery, bobtnající pásky nebo suché nitě blokující vodu zabraňují podélné migraci vody, která může časem způsobit hydroxylovou kontaminaci skla, což zvyšuje útlum při 1383 nm vodní špičce – známý problém u raných vláken s nenulovou špičkou vody (NZWP).
Typy optických vláken: Single-Mode vs. Multimode
Profil indexu lomu zabudovaný do předlisku určuje, zda je výsledné vlákno jednovidové nebo vícevidové – rozdíl, který má hluboký dopad na aplikaci, cenu a výkon kabelu.
| Parametr | Single-Mode (OS2) | Multimode OM3 | Multimode OM5 |
|---|---|---|---|
| Průměr jádra | 9 um | 50 µm | 50 µm |
| Typický útlum | ≤0,2 dB/km @1550nm | ≤3,0 dB/km @850nm | ≤3,0 dB/km @850nm |
| Maximální dosah (100 G) | >80 km se zesílením | 100 m | 150 m (SWDM4) |
| Světelný zdroj | Laser (DFB/vnější dutina) | VCSEL (850 nm) | VCSEL (850–950 nm) |
| Primární použití | Telecom, dálkové, FTTH | Enterprise LAN, datové centrum | Datové centrum s krátkým dosahem SWDM |
Jednovidové vlákno má a 9 µm jádro , který umožňuje pouze jeden způsob šíření, zcela eliminuje modální rozptyl a umožňuje přenos na desítky až stovky kilometrů. Vícevidové vlákno se svým jádrem 50 nebo 62,5 µm umožňuje stovky režimů a lze jej snadněji ukončit a připojit, ale modální rozptyl omezuje šířku pásma na vzdálenost. Profil odstupňovaného indexu moderních vláken OM3/OM4/OM5 – kde index lomu parabolicky klesá od středu k okraji – významně kompenzuje modální disperzi a umožňuje přenos 10G až 400G na kratší podnikové vzdálenosti.
Testování kvality v průběhu celého výrobního procesu
Výroba optických kabelů se řídí mnoha mezinárodními a domácími normami. Testování kvality není činností poslední fáze – je integrováno v každém kroku výroby.
Testy na úrovni vláken (po kreslení)
- Útlum: Měřeno pomocí OTDR (Optical Time Domain Reflectometer) nebo metodou cutback při 1310, 1383, 1550 a 1625 nm pro jeden režim; při 850 a 1300 nm pro multimode.
- Důkazní test: Každá cívka vlákna je podrobena zkoušce pevnosti v tahu – typicky 0,5 % až 1 % prodloužení – aby se odstranila všechna vlákna s povrchovými vadami. Vlákna, která selžou, se během testu rozbijí a jsou spojena.
- Mezní vlnová délka: Určuje nejkratší vlnovou délku, při které vlákno pracuje ve skutečném single-modu. Pro kompatibilitu s OS2 musí být pod 1260 nm.
- Průměr pole režimu (MFD): Ovlivňuje ztrátu spoje a účinnost spojky konektoru. ITU-T G.652 specifikuje 9,2 ± 0,4 µm při 1310 nm.
- Chromatická disperze a PMD: Rozhodující pro vysokorychlostní přenos; oba musí splňovat hodnoty předepsané příslušnou normou pro vlákna ITU nebo IEC.
Testy na úrovni kabelu (po opláštění)
- Odolnost proti rozdrcení: Podle IEC 60794-1-2 metoda E1; plochá síla působí na průřez kabelu, aby se ověřilo, že plášť a struktura chrání vlákna bez změny útlumu.
- Dopadový test: Zatížené padací kladivo se používá k simulaci náhodných mechanických úderů během instalace.
- Cyklování teploty: Kabely jsou cyklovány od -40 °C do 70 °C (nebo širší pro drsná prostředí), přičemž je monitorován optický útlum. Změny musí zůstat v rámci definovaných limitů během celého cyklu.
- Ponoření a pronikání vody: Ověřuje účinnost gelové náplně nebo suchého blokování vody podle IEC 60794-1-2 Metoda F5.
- Zkouška jiskření pláště: Podél pláště kabelu běží vysokonapěťový jiskrový tester, který detekuje dírky nebo tenká místa vzniklá během vytlačování – krok kontroly kvality aplikovaný přímo na linku vytlačovacího stroje drátu a kabelu.
Speciální kabely z optických vláken: ADSS, ponorky a mikrokanály
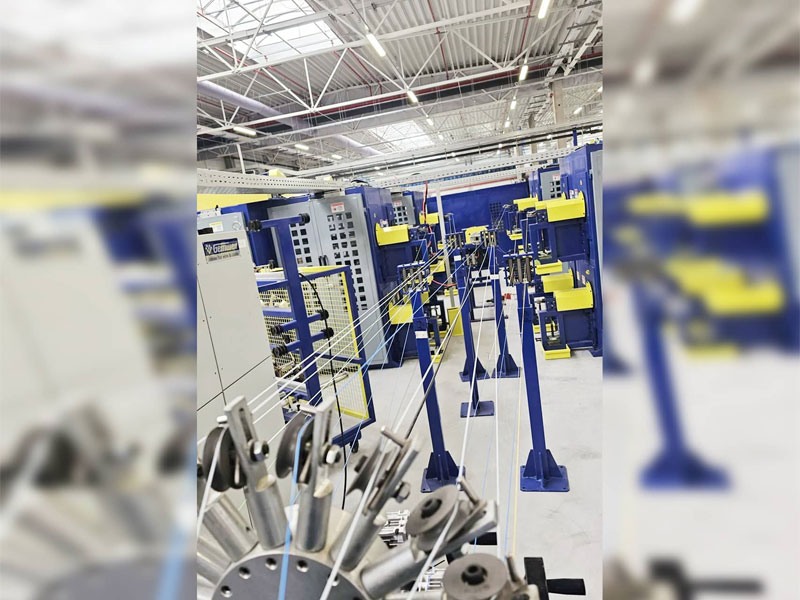
Kromě standardních konstrukcí s volnými trubkami a těsnými nárazníky vyžaduje několik speciálních kabelových konstrukcí přizpůsobené výrobní přístupy a specifické konfigurace extruderů.
ADSS (All-Dielectric Self-Supporting) kabely
Kabely ADSS jsou navrženy tak, aby byly připevněny k stožárům elektrického vedení bez komunikačního drátu. Musí odolat větru, zatížení ledem a délce rozpětí až 700 metrů bez průhybu. Vnější plášť je vyroben ze směsi AT odolné vůči dráze, která odolává degradaci vlivem vysokonapěťových elektrických polí indukovaných blízkostí vodičů pod napětím. Extrudér drátů a kabelů používaný pro opláštění ADSS musí zpracovat tyto speciální AT směsi, které mají jiné reologické chování než standardní HDPE, což vyžaduje upravené teplotní profily šneku a nastavení tlaku.
Podmořský optický kabel
Podmořské kabely musí přežít větší hloubky 8 000 metrů v transoceánských cestách — tlaky nad 80 MPa. Vláknová jednotka je umístěna v měděné trubici hermeticky utěsněné svařováním, aby se zabránilo vnikání vodíku, což způsobuje, že útlum vlákna se v průběhu desetiletí zvyšuje. Vrstvy vysokopevnostních ocelových drátů a polyetylenových plášťů se nanášejí v několika průchodech, z nichž každý vyžaduje vlastní stupeň vytlačování pláště. Výroba jednoho transoceánského kabelového segmentu může zahrnovat více než tucet postupných průchodů vytlačováním.
Kabely z mikropotrubí a foukaných vláken
Kabely s foukanými vlákny jsou obvykle navrženy tak, aby byly instalovány stlačeným vzduchem přes předem instalované mikrotrubičky 5 až 10 mm v průměru . Vnější povrch kabelu musí mít velmi nízký koeficient tření – často dosažený společným vytlačováním kluzké nylonové nebo HDPE vnější vrstvy s jemnou povrchovou strukturou na extruderu drátu a kabelu – aby byla umožněna vzduchem podporovaná instalace na vzdálenosti 1 km nebo více jediným úderem. Tento přístup drasticky snižuje náklady na rýhování při zavádění FTTH.
Od továrního bubnu k nainstalované síti: poslední kroky
Po celém opláštění a testování se hotový optický kabel navine na dřevěné nebo plastové bubny ve standardních přepravních délkách. Běžné délky cívky pro venkovní kabely s volnými trubkami jsou 2 km, 4 km a 6 km . Každý buben je označen typem kabelu, počtem vláken, typem vlákna (OS2, OM4, atd.), délkou bubnu a datem a směnou výroby – to vše lze vysledovat k jednotlivým tahovým věžím a šarži předformy.
Tovární přejímací testování (FAT) v této fázi zahrnuje OTDR testování každého vlákna na každém bubnu, aby se vytvořila úplná stopa útlumu. Tato stopa je archivována a dodávána s kabelem, aby sloužila jako reference, se kterou lze po instalaci porovnat OTDR naměřené v terénu, což usnadňuje identifikaci jakéhokoli poškození vzniklého během tažení nebo hloubení.
Konektorování – připojení továrně leštěných konektorů ke koncům vláken – se volitelně provádí v kabelárně nebo na místě instalace. Továrně leštěné konektory dosahují vložných ztrát níže 0,2 dB se zpětnými ztrátami nad 50 dB pro povrchové úpravy APC (úhlový fyzický kontakt), což je výkon, který je obtížné konzistentně replikovat v polních podmínkách.
Často kladené otázky
Z jaké suroviny je vyroben optický kabel?
Samotné optické vlákno je vyrobeno z ultračistého křemičitého skla (oxid křemičitý, SiO₂), s příměsemi, jako je oxid germanitý, používanými k úpravě indexu lomu. Ochranné povlaky, vyrovnávací trubice a plášť jsou vyrobeny z různých termoplastů, jako jsou akryláty, PBT, PVC, HDPE, PVDF nebo LSZH sloučeniny, všechny zpracované vytlačovacím zařízením.
Jak tenké je optické vlákno ve srovnání s lidským vlasem?
Jediné optické vlákno po vytažení má vnější průměr o 125 mikrometrů (0,125 mm) , což je zhruba průměr průměrného lidského vlasu. Samotné skleněné jádro – část, která nese světlo – je u jednovidového vlákna široké pouze 9 µm, což je asi jedna desetina šířky vlasu.
Co dělá extrudér drátů a kabelů při výrobě kabelů z optických vláken?
Extrudér drátů a kabelů taví termoplastickou směs a nanáší ji jako souvislou, přesně dimenzovanou vrstvu na jádro optického vlákna nebo kabelu. Při výrobě optických vláken se extrudéry používají v několika fázích: vytváření těsných vyrovnávacích povlaků kolem jednotlivých vláken, výroba volných vyrovnávacích trubic, které obsahují skupiny vláken, a aplikace vnějšího pláště kabelu. Extrudér musí pracovat s přísnou regulací teploty a rychlosti, aby nedošlo k poškození jemných optických vláken uvnitř.
Jak dlouho trvá výroba kabelu z optických vláken?
Výroba předlisku trvá několik dní až týden na jednu dávku. Tažení vlákna rychlostí 15–25 m/s znamená, že jedna cívka vlákna o délce 5 000 km trvá přibližně 60–90 hodin nepřetržitého provozu tažné věže. Sekundární zpracování, splétání a opláštění přidávají další dny. Celková doba cyklu od surovin k hotovému bubnu je obvykle dva až čtyři týdny pro standardní venkovní kabel s volnou trubkou.
Může být optický kabel vyroben z plastu místo skla?
Ano. Plastové optické vlákno (POF) používá PMMA (polymethylmethakrylát) nebo fluorovaný polymer jako materiál jádra a pláště. POF má mnohem větší jádro (až 1 mm) a mnohem vyšší útlum (kolem 150–200 dB/km při 650 nm) ve srovnání s křemičitým vláknem, takže je omezeno na krátké trasy pod 50 metrů – typicky automobilové sítě, domácí A/V systémy a průmyslové senzorové spoje, kde snadnost zakončení převažuje nad potřebou nízkého útlumu.
Co je LSZH a proč na optických kabelech záleží?
LSZH znamená Low Smoke Zero Halogen. Popisuje materiály pláště, které při vystavení ohni produkují minimální kouř a žádné halogenové plyny (jako je chlór z PVC). To je důležité v uzavřených prostorách, jako jsou tranzitní tunely, nemocnice a kancelářské budovy, kde toxický kouř z hořících kabelů představuje vážné nebezpečí evakuace. Plášte LSZH se aplikují pomocí extrudéru drátů a kabelů konfigurovaných pro směsi s vyšší viskozitou a plnivem a kabely musí projít řadou testů IEC 60332-3, IEC 61034 a IEC 60754.
 Související Produkty











