 E-mail: info@gem-cablesolution.com
 Address: No.8 Yuefeng Rd, High Tech Zone, Dongtai, Jiangsu, Čína | No.109 Qilin East Rd, Daning, Humen, Dongguan, Guangdong, China.
 English
 中文简体



Jak se vyrábí optický kabel: Krátká odpověď
Kabel s optickými vlákny se vyrábí tažením ultračistého křemičitého skla do vláken tenkých jako vlas nazývaných optická vlákna, jejich potažením ochrannými polymerními vrstvami, jejich spojením do sestavy jádra a nakonec vytlačením vnějšího pláště kolem celé konstrukce pomocí extrudéru drátů a kabelů. Výsledkem je kabel schopný přenášet data rychlostí světla na vzdálenosti desítek kilometrů prakticky bez ztráty signálu.
Celý výrobní proces zahrnuje několik vysoce kontrolovaných fází – od chemického napařování preforem oxidu křemičitého přes věže pro tažení vláken pracující při teplotě vyšší než 2 000 °C až po opláštění, kde extrudér drátů a kabelů nanáší polymerní povlaky rychlostí přesahující 1 000 metrů za minutu . Každá fáze vyžaduje přesné vybavení, úzké tolerance a přísnou kontrolu kvality.
Suroviny: Z čeho je optický kabel vlastně vyroben
Optické vlákno v srdci každého kabelu začíná chloridem křemičitým (SiCl4) nebo oxidem křemičitým (SiO₂) mimořádné čistoty – obvykle 99,9999 % nebo lepší. I jediná kovová nečistota na úrovni dílů na miliardu může rozptýlit světlo a snížit kvalitu přenosu. Kromě oxidu křemičitého se do jádra přidávají příměsi, jako je oxid germanitý (GeO₂), aby se jeho index lomu mírně zvýšil nad index lomu pláště, čímž se vytváří celkový vnitřní odraz, který udržuje světlo zachycené uvnitř vlákna.
Kromě skla obsahuje hotový kabel několik dalších kategorií materiálů:
- Primární nátěr: Měkký akrylát vytvrditelný UV zářením aplikovaný přímo na sklo, aby tlumil mikroohyby a chránil povrch před vlhkostí.
- Sekundární nátěr: Tvrdší akrylátová vrstva, která dodává vláknu mechanickou pevnost a odolnost proti oděru.
- Zkumavky s pufrem nebo těsný pufr: Konstrukce s volnými trubicemi používají trubice PBT (polybutylentereftalát) plněné gelem; designy s pevným pufrem používají nylon nebo PVDF extrudovaný přímo přes vlákno.
- Členové síly: Aramidová příze (Kevlar), sklem vyztužené plastové (GRP) tyče nebo ocelový drát v závislosti na typu kabelu a aplikaci.
- Vnější bunda: Nízkokouřový bezhalogenový (LSZH) polyetylen, PVC nebo polyuretan, nanášený extrudérem drátů a kabelů a vybraný na základě prostředí instalace.
Specifická kombinace těchto materiálů určuje, zda je konečným produktem vnitřní propojovací kabel, venkovní kabel s přímým zakopáním, pancéřovaný podmořský kabel nebo stoupací kabel zpomalující hoření.
První fáze: Výroba skleněného předlisku
Vše začíná preformou — pevnou skleněnou tyčinkou, typicky 1–1,5 metru dlouhou a 50–150 mm v průměru, jejíž průřezový profil je přesnou zmenšenou replikou hotového vlákna. Poměr mezi průměrem jádra a průměrem pláště v předlisku je během tažení věrně zachován, takže každé rozměrové rozhodnutí učiněné v této fázi se šíří až do konečného produktu.
Modifikovaná chemická depozice z plynné fáze (MCVD)
V procesu MCVD je rotační trubice z oxidu křemičitého namontována ve sklářském soustruhu. Plynné prekurzory - SiCl4, GeCl4, POCl3 a kyslík - jsou přiváděny na jeden konec, zatímco vodík-kyslíkový hořák prochází ven. Plyny reagují při teplotě kolem 1 600 °C a ukládají částice sazí na vnitřní stěnu trubky. Každý průchod hořáku nanese jednu vrstvu skla s mírně odlišným složením a vytvoří jádro s odstupňovaným indexem vrstvu po vrstvě. Po stovkách průchodů se trubka za vysoké teploty zhroutí do pevné preformové tyče.
Vnější napařování (OVD) a axiální napařování (VAD)
OVD a VAD jsou dominantní metody používané velkými výrobci jako Corning a Fujikura. V OVD rotující trn prochází plamenovým hydrolyzačním hořákem; SiCl4 a GeCl4 reagují s vodíkem a kyslíkem za vzniku křemičitých sazí na vnější straně jádra. Po nanesení je trn odstraněn a porézní polotovar ze sazí se slinuje v peci s chlórovou atmosférou, aby se vytlačily OH⁻ ionty (které způsobují zeslabení špiček vody), pak se konsoliduje do skleněného předlisku bez bublin. VAD ukládá saze axiálně na konec rotující výsevní tyče a kontinuálně roste předlisek – formát, který vyhovuje velkoobjemové výrobě, protože vyrábí velmi dlouhé předlisky bez přerušení. Jediný velký předlisek OVD nebo VAD může poskytnout více než 3 000 km hotového vlákna.
Druhá fáze: Kreslení vlákna na kreslící věži
Věž pro tažení vláken je jedním z nejnápadnějších zařízení v jakékoli továrně na výrobu optických vláken. Obvykle stojí 10–20 metrů na výšku a podává předlisek vertikálně do grafitové odporové pece nebo zirkoniové indukční pece, kde se hrot zahřeje na přibližně 2 000–2 200 °C . Při této teplotě sklo měkne a tenký pramen – nazývaný vlákno „neck-down“ – padá pod gravitaci a je zachycen otočným čepem na základně věže.
Naviják řídí rychlost tahu, což je primární proměnná používaná k regulaci průměru vlákna. Moderní tažné věže pracují rychlostí 1 500–2 500 metrů za minutu a laserový mikrometr umístěný těsně pod pecí nepřetržitě měří průměr vlákna – obvykle jej udržuje v rozmezí ±0,1 µm od cílového průměru pláště 125 µm. Pokud se průměr posune, řídicí systém upraví rychlost tažení v reálném čase během milisekund.
Aplikace Inline Coating
Bezprostředně po bodu měření průměru projde holé skleněné vlákno duální potahovací matricí, kde se nanese kapalný UV-vytvrditelný akrylát ve dvou soustředných vrstvách současně – měkká primární vrstva o vnějším průměru zhruba 190–200 µm a tvrdší sekundární vrstva, čímž je celková velikost asi 245–250 µm. Potažené vlákno pak prochází UV lampami, které vytvrdí obě vrstvy během zlomků sekundy. Tento krok inline povlakování je kritický: holé křemičité sklo má velmi vysokou pevnost v tahu (až 700 kpsi), ale je extrémně citlivé na poškození povrchu atmosférickou vlhkostí a manipulací. Polymerový povlak chrání tento povrch od okamžiku, kdy sklo ztuhne.
Potažené vlákno je navíjeno na cívky, které udrží 25 km až více než 100 km vlákna, v závislosti na velikosti cívky a typu vlákna. Každá cívka je poté podrobena zkušebnímu testování, kdy je vlákno taženo systémem navijáku, který aplikuje řízené tahové zatížení – obvykle 100 kpsi – k ověření, že po celé délce neexistují žádná slabá místa.
Třetí fáze: Barvení, ukládání do vyrovnávací paměti a navazování vláken
Po zkušebním testování jsou jednotlivá vlákna barevně označena pomocí barvicí linky UV inkoustem, která na povrch sekundárního nátěru nanáší tenkou vrstvu pigmentovaného inkoustu vytvrditelného UV zářením. Standardníní barevná sekvence se řídí TIA-598 (nebo mezinárodně IEC 60304): modrá, oranžová, zelená, hnědá, břidlicová, bílá, červená, černá, žlutá, fialová, růžová, aqua – opakující se pro každou skupinu 12 vláken v kabelech s velkým počtem. Toto barevné kódování je jediný způsob, jak identifikovat jednotlivá vlákna v kabelech obsahujících 96, 144, 288 nebo dokonce 3 456 vláken.
Konstrukce volné trubky vs. těsná vyrovnávací paměť
Další hlavní volbou procesu je způsob balení vláken uvnitř struktury kabelu. In volná trubková konstrukce skupiny 6–12 vláken jsou umístěny uvnitř malých trubiček PBT nebo PP o vnitřním průměru 1,5–3× průměru svazku vláken. Nadměrná délka vlákna (EFL) uvnitř trubky – obvykle o 0,2–0,5 % delší délka vlákna než délka trubky – umožňuje vláknům ohýbat se bez napětí, když se kabel roztahuje nebo smršťuje teplotou. Gelem plněné volné hadičky poskytují dodatečné blokování vlhkosti a vodíku. Tato konstrukce dominuje venkovním kabelům OSP (outside plant).
In těsná nárazníková konstrukce Termoplastický materiál – typicky nylon 12 nebo PVDF – je vytlačován přímo přes každé potažené vlákno, čímž se balík vláken zvětší na 900 µm. Tuto operaci provádí extrudér drátů a kabelů s přesnou křížovou hlavou, přičemž udržuje soustřednost vyrovnávací vrstvy v rozmezí ±25 µm. Pevně tlumená vlákna se snáze zakončují, což z této konstrukce činí standard pro vnitřní rozvody a kabely v budovách.
Jakmile jsou jednotlivá vlákna nebo volné trubky připraveny, jsou spojeny dohromady kolem centrálního výztužného členu pomocí planetového nebo SZ splétacího stroje. SZ splétání – kde se směr pokládky periodicky obrátí – je preferováno, protože umožňuje přístup do středního rozpětí bez odvíjení celého kabelu.
| Funkce | Uvolněná trubka | Tight Buffer |
|---|---|---|
| Typická aplikace | Venkovní OSP, anténa, přímý pohřeb | Vnitřní, stoupačky, rozvody |
| Rozsah počtu vláken | Až 3 456 vláken | Typicky 2–144 vláken |
| Teplotní rozsah | –40 °C až 70 °C | –20 °C až 60 °C (typicky) |
| Ochrana proti vlhkosti | Vynikající (gel nebo suchý blokující vodu) | Střední (spoléhá se na bundu) |
| Snadné ukončení | Vyžaduje čištění gelem | Rychlé, čisté |
| Zařízení pro vytlačování pufrů | Trubkový extrudér (větší matrice) | Přesný extrudér drátů a kabelů |
Čtvrtá fáze: Opláštění pomocí extrudéru drátu a kabelu
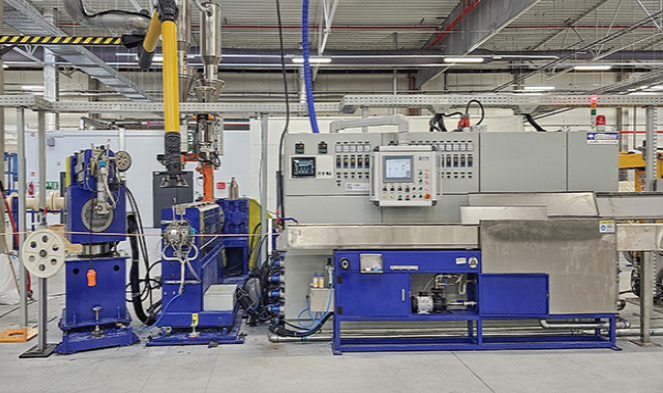
Opláštění je poslední hlavní fází výroby a ta, kde technologie vytlačování drátů a kabelů hraje nejviditelnější roli. Lankové jádro – se svým centrálním výztužným členem, tlumicími trubicemi nebo pevně tlumenými vlákny, vodotěsnou páskou nebo přízí a jakýmkoli pancéřováním – prochází vytlačovací příčkou, kde je roztavený termoplast rovnoměrně nanesen po celém obvodu.
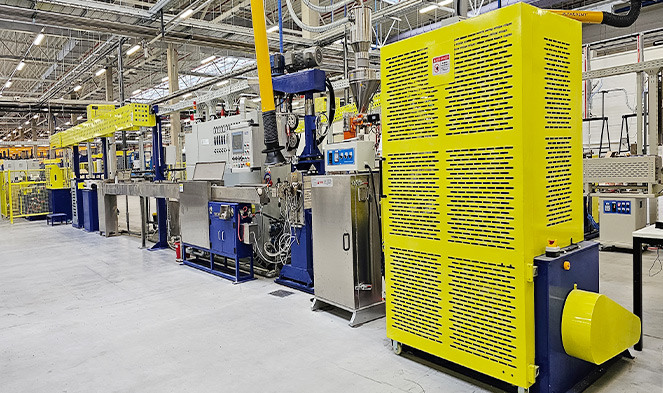
Jak Extruder funguje
Extrudér drátů a kabelů pro opláštění optických vláken je v podstatě jednošnekový nebo dvoušnekový plastifikační stroj. Šnek rotující uvnitř vyhřívaného sudu taví a homogenizuje pelety polymeru přiváděné z násypky. Geometrie šroubu – včetně kompresního poměru, délky dávkovací zóny a poměru L/D (typicky 24:1 až 30:1 pro plášťové aplikace) – je přizpůsobena konkrétnímu zpracovávanému polymeru. Různé materiály pláště vyžadují výrazně odlišné podmínky zpracování:
- HDPE (vysokohustotní polyetylén): Teplota zpracování 180–230°C; vynikající odolnost proti vlhkosti a UV záření; používá se v anténních kabelech a kabelech s přímým zakopáním.
- LSZH (Low-Smoke Zero-Halogen): Teplota zpracování 170–210°C; povinné v tunelech, datových centrech a veřejných budovách; vyžaduje pečlivý návrh šroubu, protože sloučeniny LSZH jsou často viskóznější a tepelně citlivější než PE.
- PVC: Teplota zpracování 160–190°C; nízká cena, flexibilní, nehořlavý; běžně používané pro vnitřní kabely.
- Polyuretan (TPU): Teplota zpracování 190–220°C; vynikající odolnost proti oděru a pružnost při nízkých teplotách; používané v průmyslových a vojenských aplikacích.
- Nylon (PA12): Teplota zpracování 220–250°C; vysoká chemická odolnost; používá se tam, kde je možná expozice palivu nebo oleji.
Sestava vytlačovací hlavy s křížovou hlavou na konci válce vytlačovacího stroje umisťuje špičku (nebo vodicí trubici v konfiguracích s tlakovými nástroji), kterou prochází jádro kabelu, obklopenou plochou hubice, kterou proudí roztavený polymer a je tvarován na kabel. Tloušťka stěny pláště je řízena rovnováhou mezi rychlostí linky a výkonem extrudéru (v kg/h) a moderní linky používají měření průměru v uzavřené smyčce – laserová měřidla nebo rentgenové tloušťkoměry – přiváděné zpět do pohonu extruderu a tažného hřídele, aby byly zachovány specifikace v rozmezí ±0,1 mm nebo těsnější.
Chlazení a Caterpillar Haul-Off
Bezprostředně za křížovou hlavou vstupuje opláštěný kabel do vodního žlabu – obvykle dlouhého 8–15 metrů – kde je zhášen. Rychlost ochlazování ovlivňuje krystalinitu semikrystalických polymerů jako HDPE a přímo ovlivňuje mechanické vlastnosti pláště. Pro velmi vysoké rychlosti linky (nad 200 m/min) udržují adekvátní odvod tepla nucené vodní sprchy nebo podtlakové chladicí žlaby. Caterpillar pull-off (pásový typ tahače) jemně uchopí kabel, aby se udrželo napětí a rychlost linky, aniž by došlo k rozdrcení citlivé optické struktury uvnitř.
Dvouvrstvý plášť a pancéřové kabely
Mnoho venkovních nebo pancéřovaných kabelů vyžaduje dva průchody extruderem drátu a kabelu. V prvním průchodu se na lankové jádro nanese vnitřní plášť (často PE). Kabel poté prochází pancéřovou jednotkou z vlnité ocelové pásky (CST) nebo propojenou hliníkovou pancéřovou stanicí, než vstupuje do druhého extrudéru, který aplikuje vnější plášť. Tato tandemová vytlačovací linka může mít celkovou délku 50–80 metrů a je schopna vyrábět hotové opancéřované kabely z optických vláken rychlostí 30–80 m/min.
U podmořských kabelů je tento proces ještě složitější: může být přidáno až šest vrstev drátěného pancéřování (jednotlivé ocelové dráty aplikované planetovými splétacími stroji), přičemž každá vrstva drátu vyžaduje vlastní průchod extruzí ložní směsi mezi ní a další vrstvou drátu.
Kritické vybavení na opláštění kabelů z optických vláken
Kompletní linka opláštění kabelů z optických vláken integruje mnoho strojů pracujících v koordinovaném pořadí. Pochopení toho, co každý dělá, pomáhá objasnit, proč jsou extrudér drátů a kabelů a jeho periferní zařízení tak zásadní pro kvalitu kabelů.
- Výplatní stojan: Drží cívku s jádrem kabelu a odvíjí jádro při kontrolovaném napětí – příliš velké napětí může namáhat vlákna uvnitř; příliš málo způsobuje pokles a kolísání průměru.
- Předehřívač: Vysouší a ohřívá povrch jádra kabelu předtím, než vstoupí do příčné hlavy extrudéru, čímž zlepšuje přilnavost mezi pláštěm a jádrem kabelu.
- Jednošnekový extrudér drátu a kabelu: Stroj na zpracování jádra se zónami válce individuálně řízenými teplotou v 5–7 sekcích, převodovkou pohánějící šnek rychlostí 10–120 ot./min. a snímačem tlaku taveniny na vytlačovací hlavě pro monitorování procesu.
- Křížová hlava: Precizně obrobená ocelová sestava, která vyrovnává jádro kabelu s tokem polymeru. Soustřednost matrice – jak přesně je plášť vycentrován na kabelu – přímo určuje mechanický výkon a elektrické vlastnosti.
- Laserový měřič průměru: Bezkontaktní měření rychlostí 2 000 skenů/s, detekce změn průměru v reálném čase a odesílání korekčních signálů do řízení rychlosti odtahu.
- Vodní žlab s teplotními zónami: Přesné řízení zhášení pro řízení krystalinity; často dvě zóny — horká zóna, aby se zabránilo povrchovým stopám, pak studená zóna pro rychlé tuhnutí.
- Odtah Caterpillar: Dvoupásová nebo čtyřpásová konstrukce s pneumatickým ovládáním tlaku, aby se zabránilo rozdrcení; řídí celkovou rychlost linky a protitlak proti extrudéru.
- Zkoušečka jisker (pro měděné hybridní kabely): Aplikuje vysoké napětí k detekci dírek v plášti; není vyžadováno pro celodielektrické kabely z vláken, ale používá se v pancéřovaných kabelech, kde musí být plášť elektricky izolující.
- Navíjení s příčným vinutím: Navíjí hotový kabel na přepravní cívky nebo bubny s přesným řízením pojezdu, aby se zabránilo poškození cívky nebo mikroohnutí vlákna v důsledku nerovnoměrného tlaku na navíjení.
Mezi všemi těmito součástmi je extrudér drátů a kabelů položkou, kterou výrobci kabelů nejčastěji specifikují a modernizují, protože opotřebení šneku a válce v průběhu času přímo zhoršuje kvalitu taveniny, konzistenci výstupu a jednotnost pláště. Renomovaní výrobci extruderů publikují limity opotřebení šneků – obvykle neumožňují více než 5% snížení hloubky kanálu před výměnou – a mnoho výrobců kabelů plánuje přestavbu válce/šneku každých 3–5 let v závislosti na abrazivitě materiálu.
Typy optických kabelů a jejich různé výrobní přístupy
Ne všechny kabely z optických vláken jsou vyrobeny stejným způsobem. Prostředí konečného použití vede k podstatným rozdílům v tom, které výrobní kroky jsou zahrnuty, jaké materiály proudí extrudérem drátů a kabelů a jak pevně jsou dodržovány tolerance.
Jednovidové vs. vícevidové optické kabely
Jednovidové vlákno (SMF) má průměr jádra pouhých 8–10 µm – zhruba desetinu šířky lidského vlasu – a plášť 125 µm. Výroba SMF vyžaduje přísnější kontrolu soustřednosti jádra k plášti (typicky offset ≤0,5 µm) a kruhovitosti jádra během výroby předlisku a tažení. Multimode vlákno (MMF) se dodává v kategoriích OM1 až OM5 s průměrem jádra 50 nebo 62,5 µm; profil odstupňovaného indexu vlákna OM3/OM4/OM5 vyžaduje velmi přesné řízení složení gradientu dopantu GeO₂ během nanášení předlisku. Konstrukce kabelu kolem obou typů vláken může být identická; klíčové rozdíly leží v samotném vláknu.
Výroba plochých kabelů
Páskový optický kabel s vysokou hustotou – široce používaný v propojení datových center a centrálních kancelářských aplikacích – spojuje 4, 8 nebo 12 jednotlivých barevných vláken vedle sebe v ploché matrici pomocí materiálu páskové matrice vytvrditelného UV zářením. Páskovací stroj přesně rozmístí a napne každé vlákno, když vstoupí do ploché matrice, kde je aplikován matricový materiál a vytvrzen UV zářením. Několik pásků je poté naskládáno a umístěno do struktury kabelu se štěrbinovým jádrem nebo centrální trubkou. Plochý kabel s 288 vlákny může mít vnější průměr menší než 12 mm , ve srovnání s 18–22 mm u srovnatelného provedení s volnými lanky. Krok opláštění pro ploché kabely využívá stejnou technologii vytlačování drátu a kabelu jako konvenční kabely, ale sestava jádra je výrazně tužší a vyžaduje vyšší monitorování napětí na odvíjecím stojanu.
Kabely z vláken necitlivých na ohyb (BIF).
Vlákno necitlivé na ohyb, standardizované jako ITU-T G.657, obsahuje plášť s podporou výkopu nebo nanostrukturou, který dramaticky snižuje ztráty makroohybem. Kabely vyrobené s BIF – zejména jakosti G.657.A2 a G.657.B3 – mohou tolerovat ohyby až do poloměru 5 mm s přidanou ztrátou menší než 0,1 dB při 1 550 nm. Tyto kabely jsou běžné u spádových kabelů FTTH (fiber to home), které jsou vedeny přes ohyby vedení, kolem dveřních rámů a přes těsné vnitřní vedení. Výroba předlisku BIF zvyšuje složitost (další vrstvy pláště s různými indexy lomu), ale následný proces výroby kabelu – včetně opláštění extruderu – je v podstatě stejný jako u standardních kabelů SMF.
Testování kvality v průběhu celého výrobního procesu
Kontrola kvality ve výrobě optických kabelů není konečným krokem kontroly – je vetkána do každé fáze výroby. Přeskočením nebo oslabením kterékoli z těchto kontrol vznikají kabely, které mohou projít počátečními testy, ale předčasně selžou v terénu, kde náklady na opravu převyšují původní pořizovací cenu kabelu.
Testování na úrovni vláken
Každá cívka vlákna opouštějící tažnou věž je testována na:
- Útlum: Měřeno OTDR (optický reflektometr v časové oblasti) při 1 310 nm a 1 550 nm. Standardní SMF musí být ≤ 0,35 dB/km při 1 310 nm a ≤ 0,20 dB/km při 1 550 nm na ITU-T G.652.D.
- PMD (disperze polarizačního vidu): Rozhodující pro vysokorychlostní koherentní přenosové systémy; zadaná jako hodnota návrhu spojení (např. ≤0,20 ps/√km pro G.652.D).
- Geometrie: Průměr pole režimu, průměr pláště, soustřednost pláště jádra a nekruhovitost pláště – to vše měřeno automatizovanými systémy video kontroly na tažné věži.
- Důkazní test: Minimální tahové zatížení 100 kpsi aplikované po celé délce navijáku, aby se odstranily všechny slabé části.
Testování na úrovni kabelu
Po opláštění prochází hotový kabelový naviják komplexní sadou testů definovaných normou IEC 60794-1 a příslušnými normami řady IEC 60794-x nebo ekvivalenty ANSI/ICEA pro severoamerický trh:
- Zatížení v tahu: Kabel je vytažen na jmenovité instalační zatížení a poté na zkušební zatížení; zvýšení útlumu musí zůstat během zatížení pod 0,1 dB a po uvolnění se musí vrátit na základní linii.
- Odolnost proti rozdrcení: Plochá deska aplikuje jmenovitou tlakovou sílu (např. 2 200 N/100 mm pro typické kabely OSP); útlum je monitorován v reálném čase prostřednictvím spuštěného světelného zdroje a měřiče výkonu.
- Test ohybu: Kabel se otáčí kolem trnu specifikovaného průměru; pro standardní kabely OSP je to 20× vnější průměr kabelu.
- Cyklování teploty: Kabelové navijáky jsou testovány od –40°C do 70°C (nebo širší rozsahy pro speciální kabely); útlum se měří při nízkých a vysokých teplotních extrémech.
- Průnik vody: 1metrový úsek kabelu je vystaven působení 1 m hydraulické hlavy po dobu 24 hodin; voda nesmí proniknout za konce zkušebního úseku.
- Tloušťka pláště a vnější průměr: Průřezy odříznuté od konců kabelů se měří pod kalibrovaným optickým mikroskopem, aby se ověřila rovnoměrnost stěny pláště – přímý indikátor řízení procesu extrudéru.
Někteří zákazníci specifikují 100% měření OTDR každého vlákna v každé cívce před odesláním – praxe běžná při nákupu telekomunikačních operátorů. Toto komplexní trasování OTDR také vytváří základní záznam, který lze po letech použít při diagnostice poruch v poli.
Klíčové faktory, které ovlivňují výkon a životnost optických kabelů
Pochopení toho, co se děje uvnitř výrobního procesu, vysvětluje, proč některé kabely předčí jiné v oboru a proč je správné nastavení extruderu – výběr materiálu, teplotní profil, konstrukce šroubu – neoddělitelné od dlouhodobé spolehlivosti kabelu.
Ztmavení vodíku
Vodík generovaný elektrolytickou korozí ocelového drátěného pancíře nebo degradací gelových sloučenin a polymerních povlaků může difundovat do skleněného vlákna a reagovat s defekty v mřížce oxidu křemičitého za vzniku Si-OH (silanolových) vazeb, které absorbují infračervené světlo – fenomén nazývaný ztmavnutí vodíku. Primární výrobní obranou je důsledná eliminace vody ze všech gelových a polymerních systémů (proto jsou vodou blokované tuby a kvalitní gelové formulace specifikovány na obsah vody nižší než 10 ppm) a použití uhlíkových nebo hermetických povlaků na samotném vláknu v nejnáročnějších prostředích. Extrudér drátů a kabelů může k tomuto riziku přispět nebo jej zmírnit: správně vysušené polymerní granule a dobře řízené teploty taveniny minimalizují strhávání vlhkosti do struktury pláště.
Mikroohýbání a makrobending
Mikroohybem se rozumí mikroskopické boční deformace vlákna způsobené nerovnoměrným radiálním tlakem od stěn nárazníkové trubice, okrajů balicí pásky nebo nepravidelných povrchů pláště. Dokonce i deformace v rozsahu nanometrů zvyšují útlum měřitelně při 1 550 nm. Extrudér drátů a kabelů vytvářející plášť s povrchovým zvlněním (defekt lomu taveniny je častý, když je teplota taveniny příliš nízká nebo rychlost tažení příliš vysoká vzhledem k výkonu extrudéru) může zavést vzorované boční síly na jádro kabelu a způsobit ztráty v mikroohybech, které by se neobjevily při benigním laboratorním testu, ale projevily se při tepelné kontrakci v terénu. Makrobehnutí – omotání kabelu kolem příliš těsného poloměru – je problém při instalaci, ale kabely s nižší tuhostí v ohybu (tenčí stěny pláště, méně pevnostních prvků) jsou zranitelnější, takže design pláště je dalším průsečíkem mezi materiály aplikovanými na extruderu a optickým výkonem.
UV degradace materiálů venkovních bund
Kabely z optických vláken musí odolat desetiletím vystavení UV záření bez popraskání pláště nebo zkřehnutí. Saze v množství 2–3 % hmotnosti v HDPE poskytují účinné UV stínění a jsou průmyslovým standardem pro kabely pro přímé zakopávání a anténní kabely. Kabely určené pro vnitřní použití mohou používat jiné balíčky stabilizátorů, ale složení se obvykle dodává jako předem namíchaná peleta výrobci kabelů, který je přivádí přímo do extrudéru drátů a kabelů. Podmínky zpracování extruderu musí být kompatibilní se systémem stabilizátoru – nadměrný střih šneku nebo teplota válce může degradovat antioxidanty, které jsou nezbytné pro dlouhodobou tepelnou stabilitu, a to i v kabelech, které nejsou nikdy vystaveny slunečnímu záření.
Spuštění výrobní linky optických kabelů: Praktické úvahy
Pro výrobce, kteří chtějí vstoupit do výroby optických kabelů – nebo expandovat z měděných kabelů na vlákna – jsou investice do zařízení a požadované znalosti procesu značné, ale dobře definované. Tažná věž a zařízení na výrobu předlisku představují největší překážky vstupu (a obvykle nejsou opodstatněné, pokud se nevyrábí vlákna v měřítku mnoha milionů kilometrů ročně). Většina výrobců kabelů nakupuje vlákna od zavedených výrobců vláken – Corning, Prysmian, Fujikura, Sumitomo, YOFC – a zaměřuje svůj kapitál na návrh kabelů a zařízení pro opláštění.
Výběr extrudéru drátů a kabelů pro opláštění optických vláken
Nejdůležitějším rozhodnutím o zařízení pro opláštění kabelu z optických vláken je výběr extrudéru drátu a kabelu. Mezi klíčové parametry, které je třeba vyhodnotit, patří:
- Průměr šroubu: Pro aplikace pláště optických vláken jsou typické průměry šroubů 45 mm až 90 mm. Menší šrouby (45–60 mm) poskytují lepší konzistenci výstupu a odezvu materiálu při nižších propustnostech potřebných pro kabely s malým průměrem; větší šrouby vyhovují vysoce výkonnému opláštění velkých kabelů OSP.
- poměr L/D: Pro materiály pláště z optických vláken se doporučuje minimálně 24:1. Směsi LSZH zvláště těží z poměrů L/D 28:1 nebo 30:1, které umožňují delší zóny tavení a míchání.
- Pohonný systém: Střídavé servo nebo vektorově řízené pohony nabízejí rychlostní stabilitu (±0,1 %) potřebnou k udržení konzistence stěny pláště při proměnných rychlostech linky. Stejnosměrné pohony jsou postupně vyřazovány z nových instalací.
- Zóny regulace teploty: Minimálně 5 nezávisle řízených sudových zón plus zóna křížové hlavy. PID regulátory s lepší stabilitou než ±1°C jsou standardní součástí moderních systémů kabelových extruderů.
- Instrumentace: Převodník tlaku taveniny na matrici, sonda teploty taveniny na špičce šroubu a optický nebo rentgenový měřič průměru ve směru toku – to vše se dodává do PLC pro řízení linky se záznamem dat pro sledovatelnost výroby.
- Manipulace s materiálem: Gravimetrická nebo volumetrická mísící a dávkovací jednotka pro přidávání předsměsi před násypkou extrudéru se sušičkou sušidla pro materiály citlivé na vlhkost, jako je nylon a TPU.
Dobře specifikovaná linka opláštění optických vláken postavená na vhodném extrudéru drátů a kabelů může vrátit své kapitálové náklady během 18–36 měsíců na trzích se silnou poptávkou po zavádění vláken, za předpokladu, že budou vytvořeny procesní receptury, školení operátorů a systémy kvality ještě před náběhem výroby.
Rozdíl mezi požadavky na vláknovou optiku a měděný kabelový extrudér
Výrobci, kteří již provozují linky na vytlačování měděných drátů a kabelů, se často ptají, zda lze stejné zařízení použít pro opláštění optických vláken. Odpověď zní: někdy s úpravami. Kabely s optickými vlákny vyžadují mnohem přesnější kontrolu napětí na odvíjení (aby nedošlo k namáhání vláken uvnitř) a vyrovnání matrice křížové hlavy je kritičtější, protože neexistuje žádný elektrický test (jako je kontinuita nebo kapacita), který by zachytil nesouosost matrice – odchylky stěny pláště se projeví pouze při mechanických testech nebo selháních po instalaci. Navíc, pokud byl stávající extrudér použit pro zpracování PVC, musí být před spuštěním LSZH nebo PE směsí důkladně propláchnut, aby se zabránilo kontaminaci. Jednoúčelové vytlačovací linky pro opláštění optických vláken – nesdílené s výrobou měděných kabelů – jsou silně preferovány v provozech s důrazem na kvalitu.
Normy pro kabely z optických vláken a požadavky na shodu
Kabely z optických vláken prodávané do telekomunikací, datových center, průmyslových a vojenských trhů musí splňovat komplexní síť mezinárodních a regionálních standardů. Shoda není volitelná – velcí provozovatelé sítí a zadavatelé požadují před zadáním objednávek protokoly o schvalování typu třetí strany a některé normy (jako je plamen LSZH ve veřejných budovách EU) jsou ze zákona nařízeny.
| Standard | Rozsah | Region |
|---|---|---|
| ITU-T G.652 | Standardní SMF charakteristiky | Globální |
| ITU-T G.657 | SMF necitlivé na ohyb pro FTTH | Globální |
| IEC 60794-1 | Zkušební metody optických kabelů | Globální / EU |
| IEC 60794-3 | Venkovní optické kabely | Globální / EU |
| ANSI/ICEA S-87-640 | Optické vlákno mimo rostlinný kabel | Severní Amerika |
| TIA-568.3-D | Standardní komponenta kabeláže z optických vláken | Severní Amerika |
| EN 50399 / IEC 60332 | Šíření plamene a kouře pro kabely | EU (CPR) |
| MIL-PRF-85045 | Optický kabel pro vojenské použití | USA (obrana) |
Nařízení EU o stavebních výrobcích (CPR) si zaslouží zvláštní zmínku, protože přímo upravuje výběr materiálu pláště, a tedy požadavky na proces extruderů pro kabely instalované v evropských budovách. Podle CPR musí být kabely klasifikovány od Eca (minimální výkon) přes B2ca, B1ca a Aca (nejvyšší výkon). Dosažení klasifikace B1ca nebo Aca vyžaduje sloučeniny LSZH s extrémně nízkým uvolňováním tepla a tvorbou kouře – sloučeniny, které kladou náročné požadavky na extrudér drátů a kabelů, pokud jde o rovnoměrnost teploty taveniny, kontrolu doby zdržení a stabilitu tlaku v matrici.
 Související Produkty











