 E-mail: info@gem-cablesolution.com
 Address: No.8 Yuefeng Rd, High Tech Zone, Dongtai, Jiangsu, Čína | No.109 Qilin East Rd, Daning, Humen, Dongguan, Guangdong, China.
 English
 中文简体



Co vlastně znamenají dráty a kabely?
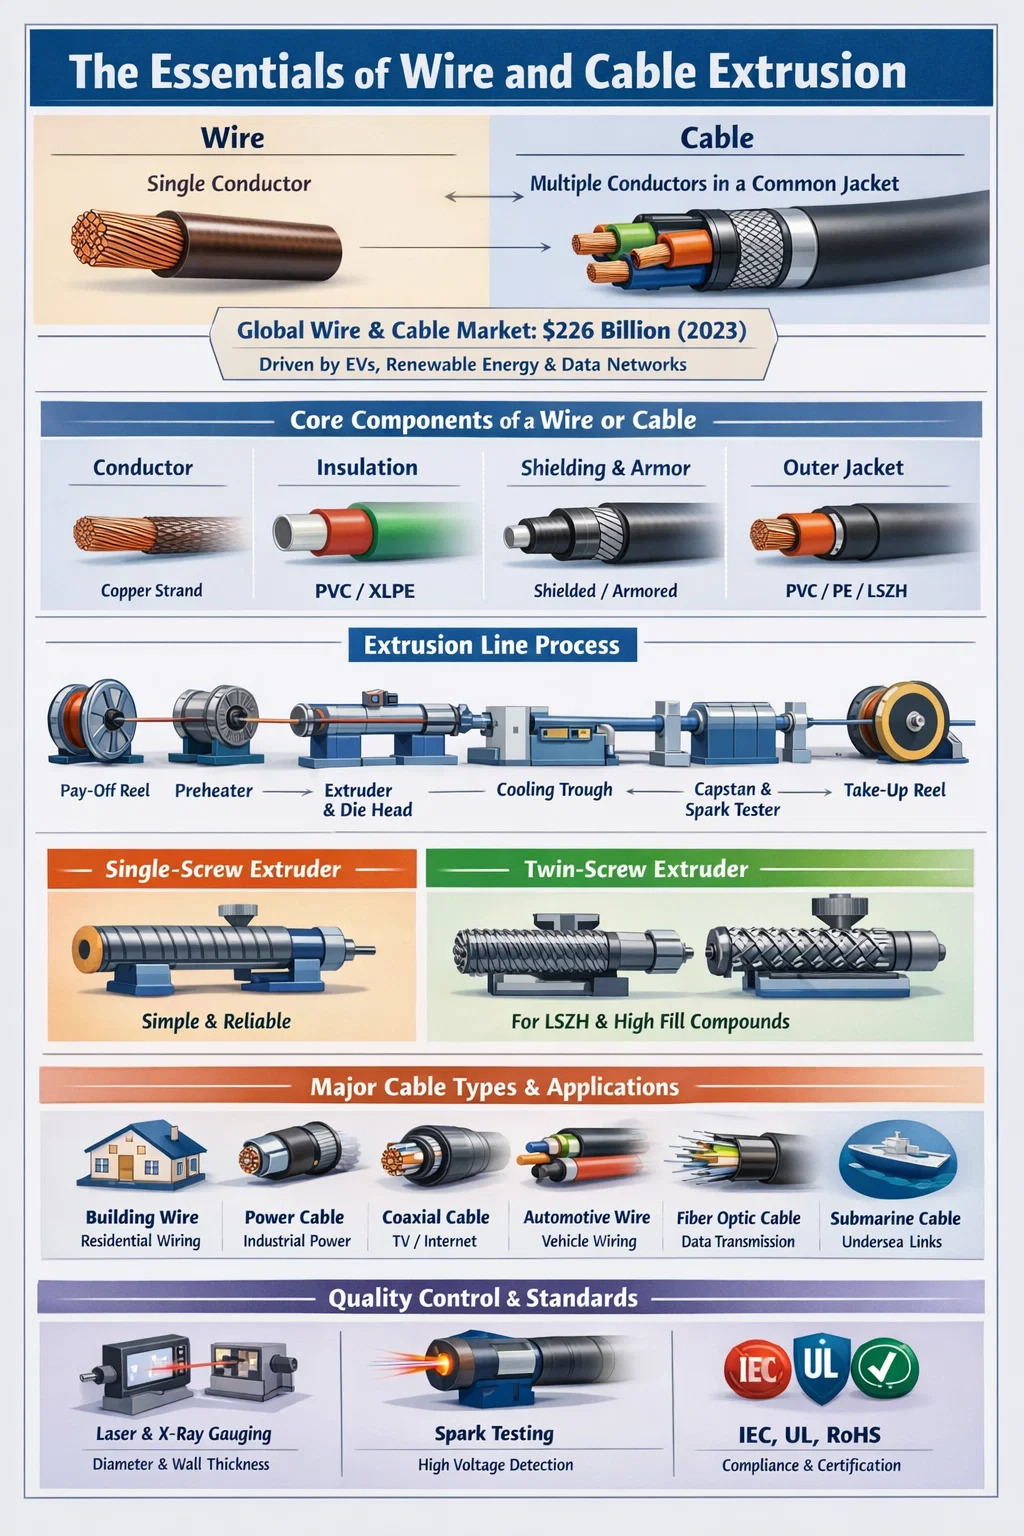
Drát a kabel jsou páteří moderní elektrické infrastruktury, přesto mnoho lidí používá tyto dva termíny zaměnitelně, pokud jsou technicky odlišné. Drát je jeden vodič – obvykle pramen kovu, nejčastěji mědi nebo hliníku – zatímco kabel je sestava dvou nebo více vodičů seskupených do společného pláště nebo pláště. Tento rozdíl je nesmírně důležitý při výrobě, instalaci a dodržování předpisů.
V praxi lze pro uzemnění použít holý měděný drát, zatímco vícežilový kabel s PVC izolací přenáší energii v obytné budově. Globální trh s dráty a kabely byl oceněn přibližně na 226 miliard USD v roce 2023 a předpokládá se, že bude stabilně růst díky urbanizaci, rozšiřování infrastruktury elektromobilů a projektům v oblasti obnovitelné energie. Pochopení rozdílu mezi drátem a kabelem je základem pro výběr správných materiálů, výrobního procesu a zařízení – včetně správného extrudéru drátů a kabelů.
Základní komponenty: Co tvoří drát nebo kabel
Ať už se díváte na jednoduchý spojovací kabel nebo vysokonapěťový napájecí kabel, základní struktura sleduje konzistentní vzor. Každá vrstva plní specifickou ochrannou nebo funkční roli.
Dirigent
Vodič je elektricky aktivní jádro. Měď zůstává dominantním materiálem díky své vodivosti (přibližně 58 MS/m), ale hliník je široce používán v nadzemních přenosových vedeních kvůli jeho nižší ceně a nižší hmotnosti. Vodiče mohou být plné nebo lankové. Lankové vodiče nabízejí lepší flexibilitu a jsou preferovány v aplikacích, kde se kabely často ohýbají nebo přesouvají.
Izolace
Izolace obklopuje každý vodič, aby se zabránilo elektrickému úniku a zkratu. Mezi běžné izolační materiály patří PVC (polyvinylchlorid), XLPE (zesíťovaný polyethylen), LSZH (nízký kouř, nulový halogen) a pryžové směsi. Volba závisí na provozním napětí, teplotním rozsahu a okolních podmínkách. XLPE izolace zvládne teploty až 90 °C nepřetržitě a až 250 °C při zkratu , díky čemuž je standardem pro kabely středního a vysokého napětí.
Stínění a brnění
Některé kabely obsahují kovové stínění (měděná páska, hliníková fólie nebo opletené dráty), které blokuje elektromagnetické rušení. Pancéřované kabely přidávají vrstvu ocelového drátu nebo ocelové pásky pro mechanickou ochranu v podzemních nebo průmyslových aplikacích.
Vnější bunda
Vnější plášť je finální ochranná vrstva, která drží vše pohromadě a poskytuje odolnost proti vlhkosti, chemikáliím, UV záření a mechanickému oděru. PVC je celosvětově nejběžnějším materiálem pláště, ačkoli PE (polyethylen) a TPU (termoplastický polyuretan) se stále více používají pro speciální aplikace.
Hlavní typy drátů a kabelů a jejich aplikace
Průmysl drátů a kabelů pokrývá obrovskou škálu typů produktů. Každá kategorie je navržena pro specifický soubor elektrických, mechanických a ekologických požadavků.
| Typ kabelu | Typická aplikace | Izolace Material | Rozsah napětí |
|---|---|---|---|
| Stavební drát (NM-B, THHN) | Bytové rozvody | PVC/nylon | Až 600V |
| Napájecí kabel | Průmyslové rozvody elektřiny | XLPE / EPR | 1kV – 500kV |
| Koaxiální kabel | TV, internet, RF signál | Pěnový PE / Pevný PE | Nízké napětí |
| Automobilový drát | Kabelový svazek vozidla | PVC / XLPE / TPU | 12V – 800V (EV) |
| Optický kabel | Přenos dat | LSZH / PE | N/A (optické) |
| Podmořský kabel | Podmořské energetické/datové spoje | XLPE | Až 525 kV (HVDC) |
Každá z těchto kategorií vyžaduje specifický proces extruze a použitý extrudér drátu a kabelu musí odpovídat viskozitě materiálu, požadované tloušťce stěny a rychlosti výroby.
Role a Extrudér drátů a kabelů ve výrobě
Extrudér drátů a kabelů je ústředním zařízením výrobní linky. Jeho primární funkcí je nanášení izolace, opláštění nebo jiných polymerních vrstev na vodič roztavením termoplastického nebo termosetového materiálu a jeho protlačením přes matrici kolem drátu vysokou rychlostí. Bez správně nakonfigurovaného extrudéru je nemožné dosáhnout konzistentní tloušťky stěny, dobré adheze a mechanických vlastností požadovaných normami jako IEC 60228, UL 44 nebo RoHS.
Typická linka pro vytlačování drátů a kabelů zahrnuje následující komponenty, které pracují v sekvenci: odvíjecí cívka napájející holý vodič, předehřívač, samotný extrudér s jeho vytlačovací hlavou, chladicí žlab, naviják nebo odtahová jednotka, zkoušečka jisker pro detekci defektů a navíjecí cívka. Každá stanice musí být přesně synchronizována. I 5% změna rychlosti linky může způsobit odchylky tloušťky stěny, které nesplňují požadavky na rozměrovou toleranci.
Jednošnekové vs. dvoušnekové extrudéry
Nejběžnější konfigurace ve výrobě drátů a kabelů je jednošnekový extruder , který je oblíbený pro svou jednoduchost, spolehlivost a nízké náklady na údržbu. Jednošnekové stroje efektivně zpracovávají PVC, PE, XLPE a většinu standardních plášťových materiálů. Poměr L/D (délka k průměru) šroubu se obvykle pohybuje od 20:1 do 30:1 pro drátové a kabelové aplikace.
Dvoušnekové extrudéry, jak souběžně rotující, tak i protisměrné, se používají, když směs vyžaduje intenzivní míchání – například při výrobě LSZH (nízkokouřových nulových halogenů), které obsahují velké množství minerálních plniv, jako je ATH (trihydrát hliníku). Tato plniva mohou přesáhnout 60 % hmotnosti ve směsi, takže důkladná disperze je kritická pro splnění požárních norem, jako je EN 60332.
Tandemové a dvouvrstvé vytlačování
Pro kabely vyžadující dvě odlišné polymerní vrstvy – jako je polovodivá vrstva plus izolační vrstva u vysokonapěťových kabelů – se používá tandemová extruze (dva extrudéry v sérii) nebo trojvrstvá koextruze (tři extrudéry napájející společnou vytlačovací hlavu současně). Trojité koextruze zajišťuje, že tři vrstvy jsou spojeny ještě za tepla, což je nezbytné pro kabely XLPE, kde musí být rozhraní čistá a bez dutin, aby se zabránilo částečnému vybití při vysokém napětí.
Klíčové technické parametry extrudéru drátů a kabelů
Při specifikaci nebo hodnocení extrudéru drátů a kabelů rozhoduje o tom, zda je stroj vhodný pro daný produkt a požadavek na průchodnost, několik technických parametrů.
- Průměr šroubu: Rozsah od 30 mm pro jemnou izolaci vodičů do 150 mm nebo větší pro těžké opláštění kabelů. Větší průměry šroubů poskytují vyšší průchodnost, ale vyžadují větší hnací sílu.
- poměr L/D: Vyšší poměr L/D poskytuje lepší plastifikaci a míchání. Pro PVC je typický poměr 24:1 až 28:1; pro PE a XLPE je běžný poměr 25:1 až 30:1.
- Otáčky šneku a výstupní rychlost: Moderní vysokorychlostní extrudéry pro telekomunikační dráty mohou běžet při rychlosti šneku přesahující 200 ot./min., čímž dosahují rychlosti linky 1000 m/min nebo více pro tenkostěnnou izolaci na malých vodičích.
- Teplotní zóny: Barel je rozdělen do více nezávisle řízených topných zón (typicky 4 až 8). Přesné zónové řízení zabraňuje tepelné degradaci materiálů citlivých na teplo, jako je PVC, které začíná degradovat nad 200 °C.
- Konstrukce vytlačovací hlavy: Tlakové a trubkové závitořezné hlavy slouží různým účelům. Tlakové čelisti vytvářejí těsný kontakt mezi izolací a vodičem; dutinky zanechávají malou vzduchovou mezeru a používají se tam, kde se izolace nesmí spojit s vodičem.
- Pohonný systém: Střídavé vektorové měniče s uzavřenou zpětnou vazbou jsou nyní standardem, což umožňuje přesné řízení rychlosti a zlepšení energetické účinnosti o 15–25 % ve srovnání se staršími systémy stejnosměrných měničů.
Výběr materiálu také ovlivňuje konstrukci extruderu. PVC je citlivé na smyk a vyžaduje pečlivou geometrii šroubu, aby se zabránilo místnímu přehřátí. XLPE určený pro zesíťování pomocí trubek CV (kontinuální vulkanizace) musí být zpracován při kontrolovaných teplotách taveniny, aby se zabránilo předčasnému zesíťování uvnitř extrudéru – fenoménu zvanému „scorch“.
Technologie křížového propojování při vytlačování kabelů
U vysokonapěťových a vysokonapěťových silových kabelů se zesíťováním polyetylenové izolace přemění z termoplastu na termoset, čímž se dramaticky zlepší jeho tepelná odolnost a dlouhodobý elektrický výkon. Extrudér drátů a kabelů musí být kompatibilní s vybranou metodou síťování.
Peroxidové křížové propojení (řádky CV)
Nejpoužívanější metoda pro vysokonapěťové kabely. Poté, co extrudér nanese směs XLPE, kabel prochází kontinuální vulkanizační (CV) trubicí naplněnou dusíkem při zvýšeném tlaku (typicky 6–12 bar) a teplotách do 300 °C. Peroxid se rozkládá a tvoří kovalentní příčné vazby mezi polyethylenovými řetězci. Vedení CV pro kabely EHV (extra vysoké napětí) může být dlouhé 200 metrů nebo více pro poskytnutí dostatečné doby zdržení pro úplné zesítění před ochlazením.
Silane Cross-Linking (Monosil a Sioplas)
Ekonomičtější metoda používaná pro kabely nízkého a středního napětí. V procesu Monosil dochází k roubování silanu uvnitř speciálně navrženého extrudéru a zesíťování je dokončeno ponořením hotového kabelu do horké vody nebo páry. To eliminuje potřebu CV trubice a je vhodné pro menší objemy výroby.
Síťování elektronovým paprskem (EB).
Používá se pro izolaci tenkostěnných drátů v automobilovém, leteckém a vojenském průmyslu. Po vytlačení prochází kabel urychlovačem elektronů, který bombarduje izolaci vysokoenergetickými elektrony, což způsobuje zesítění bez použití chemikálií. EB crosslinking produkuje dráty, které jsou dimenzovány pro teploty až 150 °C nebo vyšší, což je důležité pro automobilové aplikace v blízkosti zdrojů tepla.
Izolace and Jacketing Materials: How They Affect Extruder Selection
Výběr materiálu přímo určuje typ a konfiguraci požadovaného extrudéru drátu a kabelu. Každý polymer má jiné chování taveniny, okna teploty zpracování a citlivost na střih a degradaci.
PVC (polyvinylchlorid)
PVC tvoří více než 40 % izolačních a plášťových materiálů celosvětově spotřebovaných v průmyslu drátů a kabelů. Je nákladově efektivní, ve formě směsi zpomaluje hoření a snadno se zpracovává. Teploty zpracování se obvykle pohybují od 160 °C do 190 °C. Směsi PVC jsou dostupné v širokém rozsahu hodnot tvrdosti Shore A (od 60 pro flexibilní třídy do 95 pro tuhé typy). Šrouby používané pro PVC jsou typicky nízkotlaké, aby se zabránilo nadměrnému smykovému teplu.
PE a HDPE
Polyetylen nabízí vynikající dielektrické vlastnosti a odolnost proti vlhkosti, díky čemuž je standardní volbou pro telekomunikační kabely a kabely pro podzemní rozvody. HDPE pláště jsou běžné u kabelů středního napětí a kabelů z optických vláken pro jejich kombinaci tuhosti a chemické odolnosti. Teploty zpracování pro PE se pohybují od 180°C do 230°C v závislosti na indexu toku taveniny.
Sloučeniny LSZH
Nízkokouřové materiály s nulovým obsahem halogenů jsou povinné v aplikacích, jako jsou tunely, veřejné budovy a námořní plavidla, kde by toxický kouř z hořícího PVC mohl být životu nebezpečný. Sloučeniny LSZH jsou typicky založeny na EVA (ethylenvinylacetát) nebo polyolefinových směsích silně zatížených ATH nebo MDH (hydroxid hořečnatý) jako retardéry hoření. Tato plniva výrazně znesnadňují zpracování sloučenin LSZH , vyžadující dvoušnekové extrudéry nebo speciálně navržené jednošnekové stroje s bariérovými šrouby a převodovkami s vysokým točivým momentem.
TPU a speciální elastomery
Termoplastický polyuretan nabízí výjimečnou odolnost proti oděru a flexibilitu, což z něj činí preferovaný materiál pláště pro vlečné řetězy, robotické kabely a offshore aplikace. TPU vyžaduje přesné řízení teploty, protože jeho zpracovatelské okno je úzké – obvykle 180 °C až 210 °C – a přehřátí způsobuje hydrolytickou degradaci, pokud materiál nebyl předem řádně vysušen. Obsah vlhkosti musí být před zpracováním nižší než 0,02 %.
Kontrola kvality při vytlačování drátů a kabelů
Kontrola kvality při výrobě drátů a kabelů není volitelná – je nařízena mezinárodními normami a je přímo vázána na bezpečnost. Kabel s poddimenzovanou izolací může v provozu katastrofálně selhat a způsobit elektrický požár nebo smrtelná zranění.
Inline měřicí systémy
Moderní vytlačovací linky jsou vybaveny inline průměry pomocí laserové nebo rentgenové technologie. Laserová měřidla měří vnější průměr ve dvou nebo třech osách současně a předávají data zpět do řízení rychlosti linky a výstupu extrudéru. Požadavky na toleranci pro mnoho typů kabelů jsou ±0,05 mm nebo těsnější , která vyžaduje řízení s uzavřenou smyčkou v reálném čase spíše než periodické manuální měření.
Rentgenové měřiče tloušťky stěny jdou ještě dále tím, že měří tloušťku stěny izolace ve čtyřech nebo více rovinách současně a detekují excentricitu – stav, kdy je vodič mimo střed izolace. Excentricita za specifikovanými limity může způsobit dielektrický průraz při vysokém napětí.
Testování jisker
Každý izolovaný vodič prochází na výrobní lince jiskrovou zkoušečkou (nazývanou také prázdninový detektor). Vysokonapěťová elektroda obklopuje kabel a aplikuje testovací napětí DC nebo AC. Dírky, dutiny nebo znečištění, které poruší izolaci, způsobí jiskrový výboj, spustí čítač a někdy zastaví vedení. Napětí jiskrové zkoušky se obvykle pohybuje od 1 kV pro nízkonapěťový vodič do 25 kV nebo vyšší pro izolaci středonapěťových kabelů , v souladu s normami jako IEC 60885-2.
Dirigent Resistance and Insulation Resistance Testing
Off-line testy zahrnují měření stejnosměrného odporu vodiče (pro ověření průřezu a čistoty materiálu podle IEC 60228) a testování izolačního odporu pomocí megaohmmetru. Dobrý kabel s izolací z PVC by měl při okolní teplotě vykazovat hodnoty izolačního odporu v řádu stovek megaohmů na kilometr.
Normy a certifikace drátů a kabelů
Průmysl drátů a kabelů se řídí komplexním rámcem národních a mezinárodních norem. Shoda je vyžadována pro přístup na trh ve většině zemí a je ověřována zkušebními laboratořemi třetích stran.
- normy IEC (Mezinárodní elektrotechnická komise): IEC 60228 pokrývá specifikace vodičů; IEC 60502 pokrývá silové kabely do 30kV; IEC 60332 pokrývá zkoušky šíření plamene.
- UL normy (Underwriters Laboratories, USA): UL 44 pokrývá termosetem izolované vodiče a kabely; UL 83 pokrývá drát s termoplastickou izolací; UL 1581 je referenční norma pro elektrické vodiče a kabely.
- RoHS a REACH: Environmentální předpisy omezující nebezpečné látky, včetně olověných stabilizátorů v PVC – problém s dodržováním předpisů, který vedl k přeformulování mnoha drátěných směsí v Evropě a stále více v Asii.
- CPR (Nařízení o stavebních výrobcích, EU): Od roku 2017 musí kabely používané ve stavebnictví v EU nést označení CE a být klasifikovány z hlediska reakce na oheň (třídy Aca až Fca).
- Automobilové standardy: ISO 6722 a LV 216 se řídí automobilovým drátem používaným v 12V a 48V systémech; pro vysokonapěťovou elektroinstalaci EV se stále častěji používají normy ISO 19642 a USCAR-2.
Výrobci musí zdokumentovat, že jejich proces vytlačování, složení materiálu a konečný produkt splňují příslušné normy. To vyžaduje podrobné záznamy o procesech, uchované vzorky kabelů a pravidelné audity třetích stran.
Hnací síly růstu: Tam, kde roste poptávka po drátech a kabelech
Několik hlavních globálních trendů vytváří trvalou a zrychlující poptávku po drátěných a kabelových výrobcích a následně po vysoce výkonných drátových a kabelových extrudérech schopných vyrábět požadované typy výrobků za konkurenceschopné ceny.
Kabelové svazky elektrických vozidel
Běžné vozidlo se spalovacím motorem obsahuje ve svém kabelovém svazku přibližně 1,5 až 2 kilometry drátu. Plně bateriové elektrické vozidlo s dodatečným rozvodem vysokého napětí, systémem správy baterií a nabíjecí infrastrukturou může vyžadovat 3 až 4 kilometry drátu na vozidlo . Vzhledem k tomu, že celosvětový prodej elektromobilů má do roku 2030 dosáhnout 30 milionů kusů ročně, představuje to masivní a rostoucí poptávku po drátu automobilové kvality a extrudérech, které jej vyrábějí.
Infrastruktura obnovitelné energie
Pobřežní větrné farmy vyžadují podmořské kabely o velkém průměru k propojení turbín mezi sebou a ke břehu. Jeden projekt větrné energie na moři může vyžadovat stovky kilometrů 33kV kabelů mezi poli a vysokonapěťový exportní kabel, který se může natáhnout 100 km nebo více k bodu připojení k pobřežní síti. Použité materiály a procesy – zejména trojité koextruze izolačních systémů XLPE – vyžadují ty nejsofistikovanější dostupné konfigurace drátových a kabelových extruderů.
Datové centrum a rozšíření sítě 5G
Explozivní růst cloud computingu a infrastruktury umělé inteligence vyvolává bezprecedentní poptávku po napájecích a signálových kabelech pro datová centra. Mezitím zavádění sítě 5G vyžaduje obrovské množství optických kabelů a koaxiálních kabelů pro připojení základnových stanic. Oba produkty vyžadují přesné vytlačování tenkostěnné izolace při vysokých rychlostech linky.
Modernizace a elektrifikace sítě
Vlády po celém světě intenzivně investují do modernizace stárnoucí elektrické přenosové a distribuční infrastruktury. Jen USA identifikovaly podle nedávné legislativy v oblasti infrastruktury více než 65 miliard dolarů na investice do sítě. Velká část těchto investic plyne přímo do podzemních vysokonapěťových distribučních kabelů a vysokonapěťových přenosových kabelů – všechny jsou vyráběny na linkách pro vytlačování drátů a kabelů.
Výběr správného extrudéru drátů a kabelů: praktické úvahy
Výběr extrudéru drátů a kabelů je významnou kapitálovou investicí – stroje od renomovaných výrobců se pohybují od 100 000 USD za základní nastavení s jedním šroubem až po několik milionů dolarů za kompletní linku na vytlačování vysokonapěťových kabelů. Rozhodnutí musí zohledňovat aktuální požadavky na produkt, očekávané změny produktového mixu a dlouhodobou servisní podporu.
Přizpůsobte extrudér svému materiálu
Jediný extrudér nelze optimálně nakonfigurovat pro směsi PVC i LSZH bez výměny šneku. Pokud vaše výroba zahrnuje více materiálů, naplánujte buď vyhrazené linky, nebo investujte do systémů rychlé výměny šroubů a hlav. Mnoho výrobců nabízí modulární vytlačovací hlavy a konfigurace s více šrouby, které poskytují flexibilitu bez plné duplikace linky.
Zvažte automatizaci a integraci Průmyslu 4.0
Moderní drátové a kabelové extrudéry stále více přicházejí s konektivitou OPC-UA, která umožňuje výměnu dat v reálném čase s MES (manufacturing production systems) a platformami řízení kvality. Automatizované řízení v uzavřené smyčce založené na inline měřicích datech snižuje míru zmetkovitosti a závislost na dovednostech operátora. Někteří výrobci hlásí snížení zmetkovitosti 30–50 % po implementaci regulace průměru v uzavřené smyčce ve srovnání s ručním nastavením.
Vyhodnoťte poprodejní podporu a dostupnost náhradních dílů
Extrudér, který nelze rychle opravit, když se šnek nebo válec opotřebují, je výrobní odpovědností. Opotřebitelné součásti – šrouby, válce, hroty křížových hlav a zápustky – jsou spotřebním materiálem při vytlačování drátu, zejména při zpracovávání směsí plněných abrazivem. Potvrďte, že výrobce nebo regionální distributor má tyto díly na skladě, a zahrňte dodací lhůty do kalkulace celkových nákladů na vlastnictví.
Vedení výrobci drátových a kabelových extruderů patří Maillefer (část Nextrom), Troester, Rosendahl Nextrom, Davis-Standard a několik čínských výrobců, jako je Taiyuan Heavy Industry a Dalian Rubber & Plastics Machinery. Každý z nich nabízí různé rovnováhy mezi úrovní technologie, cenou a regionálními službami.
 Související Produkty











