E-mail: info@gem-cablesolution.com
 Address: No.8 Yuefeng Rd, High Tech Zone, Dongtai, Jiangsu, Čína | No.109 Qilin East Rd, Daning, Humen, Dongguan, Guangdong, China.
 English
 中文简体


XLPE izolace existuje z jednoho důvodu: běžný polyetylen nevydrží, když se kabel zahřeje. Zesíťováním se znovu propojí struktura polymeru, takže se materiál přestane tavit, zachová si elektrickou integritu a odolá 90 °C trvalá teplota vodiče se zkratovými špičkami do 250 °C. Pokud vyrábíte silové kabely, automobilovou elektroinstalaci nebo průmyslové řídicí kabely, XLPE je měřítkem, se kterým porovnáváte všechny ostatní izolace. Tato příručka popisuje, co je izolace XLPE, jak funguje, jak se vytlačuje a co je třeba hodnotit při výběru vytlačovací linky.
Co je izolace XLPE a proč křížové propojení vše mění
XLPE je zkratka pro síťovaný polyethylen. Surovinou je polyethylen s dobrou tekutostí a čistotou, obvykle zpracovávaný při teplotách taveniny pod 150°C. Po vytlačení prochází kabel vytvrzovacím stupněm, který spojuje jednotlivé polymerní řetězce do trojrozměrné sítě. Tato jediná změna přemění termoplast na termoset.
Termoplastický PE měkne, když se vodič zahřeje a může se deformovat pod tlakem uvnitř potrubí nebo potrubí. XLPE si zachovává svůj tvar, protože síťovaná síť drží polymerní řetězce pohromadě. Praktickým výsledkem je kabel, který se může zahřívat, přenášet větší proud při stejné velikosti vodiče a zvládnout přetížení, aniž by se zhroutil.
Od termoplastického PE po síť termosetů
Během síťování tvoří aktivovaná místa na sousedních polyethylenových řetězcích kovalentní vazby. V peroxidu XLPE teplo rozkládá dikumylperoxid nad zhruba 180 °C za vzniku volných radikálů, které vytvářejí tyto vazby. V silanu XLPE vlhkost spouští kondenzační reakci mezi silanem naroubovanými řetězci. V obou případech se již konečný materiál neroztaví.
Mezi standardní indikátory úspěšné síťovací reakce patří prodloužení za tepla pod 175 % při 200 °C (IEC 60811-507) a obsah gelu typicky nad 70–80 %. Pokud se stupeň zesítění nedosáhne, izolace si zachová tepelnou paměť a může se při vysoké teplotě deformovat.
Kde si izolace XLPE vydělává
Izolace XLPE je dominantní u vysokonapěťových distribučních kabelů od cca 6 kV do 35 kV, dobře se osvědčuje i u vysokonapěťových a extra vysokonapěťových kabelů do 500 kV. Nízkonapěťové stavební dráty, důlní kabely, lodní kabely, kabely automobilových baterií a kabely větrných farem také specifikují XLPE, když aplikace vyžaduje provoz při 90 °C nebo lepší toleranci přetížení.
Jak se XLPE izolace srovnává s jinými izolačními směsmi
Výběr izolačního materiálu je o vyvážení tepelného výkonu, dielektrických vlastností, flexibility a nákladů. Níže uvedená tabulka porovnává materiály nejčastěji k vidění na vytlačovacích linkách.
| Izolační směs | Průběžné hodnocení vodiče | Zkratová špička | Relativní permitivita při 20°C | Typická aplikace kabelu |
|---|---|---|---|---|
| PVC | 70 °C | 160 °C | 3,0–8,0 | Nízkonapěťové stavební dráty a ohebné šňůry |
| Termoplast PE | 70 °C | 180 °C | 2.3 | Nízkonapěťové vodiče, anténní kabely |
| XLPE | 90 °C | 250 °C | 2,3–2,5 | Distribuce, energetika, automobilový průmysl, průmysl |
| EPR | 90 °C | 250 °C | 2,8–3,2 | Důlní, námořní a flexibilní napájecí kabely |
| TPE/TPU | 90 °C to 125°C | Závislá na sloučenině | 3,0–4,5 | Robotické a tažné flexibilní kabely |
Klíčové vlastnosti XLPE, které pohánějí design kabelu
Data, na kterých v datovém listu nejvíce záleží, spadají do tří skupin: elektrické, tepelné a dlouhodobé stárnutí. Zde je to, co hledat, s typickými hodnotami, které se objevují ve specifikacích sloučenin.
- Objemový odpor: XLPE sloučeniny vykazují 10 15 do 10 16 ohm-cm při 20 °C, což je důvod, proč svodový proud zůstává nízký i při 90 °C.
- Relativní permitivita: asi 2,3 až 2,5 při napájecí frekvenci. Tato nízká hodnota snižuje kapacitu a dielektrické ztráty v dlouhých distribučních obvodech.
- Faktor rozptylu (tan delta): pod 0,001 při 20 °C a výkonové frekvenci v dobrých sloučeninách; vyšší hodnoty znamenají znečištění nebo vlhkost.
- Dielektrická pevnost: krátkodobé testy na extrudované izolaci XLPE často dosahují 20 až 40 kV/mm v závislosti na tloušťce, konfiguraci elektrody a čistotě směsi.
- Tepelné hodnocení: 90 °C trvalá teplota vodiče, 130°C overload (cable-dependent), and 250°C short-circuit peak per IEC 60502 .
- Odolnost proti stárnutí a vodním stromům: XLPE (TR-XLPE) směsi zpomalující stromy přidávají speciální přísady, které zpomalují elektrochemické stromování ve vlhkých instalacích.
Tři křížové cesty k vytvoření XLPE
Způsob, jakým je XLPE propojený, mění uspořádání výrobní linky, chemii a typy kabelů, které můžete vyrobit. Trhu dominují tři trasy.
Peroxidové zesítění
Peroxid XLPE je standard pro kabely středního a vysokého napětí. Směs obsahuje dikumylperoxid, který se rozkládá při vysoké teplotě uvnitř kontinuální vulkanizační (CV) trubice při 350–450 °C párou nebo dusíkem pod tlakem. Kabel zůstane v trubici dostatečně dlouho, aby dosáhl požadovaného stupně zesítění. Po vytvrzení se musí vedlejší produkty peroxidu odplynit, u některých provedení několik dní nebo dokonce týdnů, než lze kabel ukončit.
silan Cross-Linking
Silane XLPE používá dvoukrokový (Sioplas) nebo jednokrokový (Monosil) proces. Polyethylen je roubován vinylsilanem a později zesíťován působením horké vody nebo páry. Po vytlačování následuje vytvrzovací lázeň; rychlosti linky jsou obvykle nižší, protože vlhkost musí difundovat do izolace. Tato metoda je oblíbená pro nízkonapěťové vodiče, automobilové kabely a další tenkostěnné produkty, kde není opodstatněná další investice do CV trubice.
Radiační křížové propojení
Urychlovač elektronového paprsku řídí zesíťovací reakci na řízených úrovních dávek, měřených v kiloGray. Záření XLPE vyhovuje tenkostěnným produktům, teplem smrštitelným materiálům a speciálním drátům, které vyžadují rovnoměrné zesítění bez vysokoteplotní chemie. Dávka, hloubka průniku a rychlost linky musí být pečlivě přizpůsobeny tloušťce stěny izolace.
| Metoda | Spoušť | Výrobní zařízení | Typické kabelové segmenty |
|---|---|---|---|
| peroxid | Zahřejte nad 180°C a tlak | CV trubka, trolejová nebo vertikální | VN/VN napájecí kabely |
| Silane | Vlhkost | Extrudér plus vytvrzovací žlab nebo lázeň | NN vodiče, automobilové kabely |
| Radiation | Elektronový paprsek | Akcelerátor a stínění | Tenkostěnné, teplem smrštitelné, letecké dráty |
Extrudující izolace XLPE: Proces a zařízení
XLPE izolační extruze vypadá podobně jako PE extruze, ale čistota a kontrola teploty jsou mnohem náročnější. Kontaminace jakéhokoli druhu – spálená směs, prach nebo kovové částice – vytváří slabé místo, které může pod elektrickým napětím spustit dutinu nebo strom. Mnoho továren věnuje XLPE specifický extrudér a provozuje jej v kontrolovaném prostředí.
Teplota taveniny musí obvykle zůstat v úzkém okně 120–140 °C pro silan XLPE tak, že zesíťování začíná pouze během fáze vytvrzování, nikoli ve válci. Geometrie šroubu, kompresní poměr a chlazení hlavně ovlivňují teplotní profil. Měnič sít s jemnou síťovinou udržuje taveninu čistou a pomáhá zadržovat nečistoty z příchozí směsi.
U vysokonapěťových konstrukcí se trojitým vytlačováním položí vnitřní polovodivá vrstva, izolace XLPE a vnější polovodivá vrstva v jedné operaci. Izolační hlava používá konstrukci s hladkým nebo drážkovaným jádrem k dosažení bezvadného rozhraní, protože jakákoli nepravidelnost na rozhraní koncentruje elektrické napětí.
U izolačních linek drátů a kabelů s pevným jádrem umožňuje všestranný extrudér určený pro sloučeniny LSZH, XLPE, TPE a TPU závod přepínat mezi produkty bez změny celé linky. Teplotní stabilita, těsná tolerance tloušťky stěny a rychlá výměna materiálu určují, kolik použitelného kabelu můžete vyrobit za směnu.
Řada, která si poradí s XLPE spolu s LSZH, TPE a TPU, vám dává flexibilitu, když se objednávky mění mezi automobilovými, stavebními a průmyslovými typy kabelů. Než se pustíte, ověřte si konstrukci šneku extrudéru, přesnost regulace teploty a skutečnou rychlost linky pro potřebnou tloušťku stěny.
Opláštění a kompletace kabelu na bázi XLPE
Izolace je jen polovina příběhu. Vnější plášť chrání jádro před mechanickým poškozením, vlhkostí, chemikáliemi a UV zářením. Sloučeniny XLPE se také používají pro opláštění tam, kde je vyžadována vysoká odolnost vůči teplu a otěru, zatímco opláštění LSZH je specifikováno ve veřejných budovách, tunelech a lodích, aby omezilo kouř a toxické plyny při požáru.
Kabel s izolací XLPE a pláštěm XLPE nebo LSZH může pracovat nepřetržitě při 90 °C po celou dobu své životnosti. Opláštění obvykle běží s vyšším výkonem než izolační vedení, protože plášťová stěna je silnější a požadavky na kvalitu povrchu se liší. Teplotní zóny, rychlost odtahu a uspořádání chladicího žlabu musí zabránit smrštění a udržet plášť soustředný.
Podrobnější ošetření této fáze naleznete v našem článku znalostní báze stroje na vytlačování pláště drátu a kabelu před specifikací vaší linky.
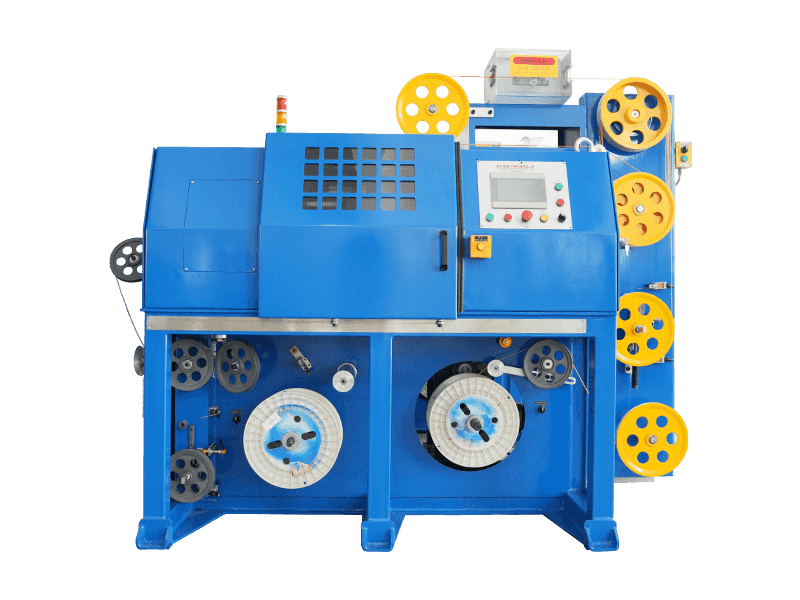
 Přizpůsobitelná linka pro vytlačování pláště LSZH/XLPE/TPE/TPU Tato vytlačovací linka zpracovává vysoce viskózní materiály zpomalující hoření pro ekologické kabely. Vyznačuje se robustním pohonem, pokročilým chlazením a stabilním odběrem, který zabraňuje povrchovým defektům a podporuje nepřetržitou výrobu. Zobrazit produkt →
Stejný výrobce může obvykle dodat jak izolační, tak i opláštění linky, což zjednodušuje uvedení do provozu, školení a správu náhradních dílů. Sortiment plášťových extruderů GEMWELL zahrnuje PVC, PE, PP, PU, LSZH, XLPE, TPE a TPU plus silikon pro práci s pláštěm při vysokých teplotách.
Běžné vady izolace XLPE a jak jim předcházet
Problémy se ne vždy projeví během vytlačování; mnohé se objeví v dokončeném testu kabelů. Zde jsou chyby, které nejčastěji posílají kabel XLPE do šachty pro odmítnutí.
- Kontaminace: prach, vlhkost, kov nebo rozložený polymer v tavenině mohou vytvářet koncentrace napětí. Zmírnění: podmínky jako v čistých prostorách, vyhrazený extrudér a síta s jemnou filtrací.
- Spalování: pokud tavenina zůstane nad iniciační teplotou příliš dlouho, začne peroxid nebo silan v válci zesíťovat. Zmírnění: těsná regulace teploty válce, šroub s nízkým střihem a krátká doba zdržení.
- Dutiny a mikrodutiny: zachycená vlhkost nebo těkavý plyn tvoří během vytvrzování dutiny. Zmírnění: vysušte směs, řiďte proudění vzduchu v násypce a kontrolujte podmínky odplynění.
- Vodní stromy: za mokra a vysokého AC stresu vyrůstají v průběhu let z nedokonalostí stromové degradační cesty. Zmírnění: použijte TR-XLPE, hladká rozhraní a suché vytvrzování.
- Drsnost rozhraní: hrubá hranice mezi izolačními a polokoncovými vrstvami zesiluje elektrické napětí. Zmírnění: koextruze a vhodný design hlavy.
- Variace tloušťky stěny: excentrická izolace nevyhovuje dielektrickým testům v nejtenčím místě. Zmírnění: laserové měření s řízením v uzavřené smyčce.
- Problémy s přilnavostí u mokrých konstrukcí: polokoncové vrstvy se oddělují od izolace. Zmírnění: srovnejte rychlost vytvrzování směsi a po vytvrzení zacházejte s kabelem opatrně.
Pravidelné čištění, zdokumentované plány údržby a školení obsluhy zabrání většině těchto problémů. Podívejte se na náš praktický průvodce obsluha, údržba a opravy vytlačovacích strojů pro běžnou údržbu se můžete přizpůsobit vaší lince.
Na co se zaměřit při výběru vytlačovací linky XLPE izolace
Před porovnáním cenových nabídek si zapište svůj produktový mix, cílovou rychlost linky a rozsah tloušťky stěny. Poté vyhodnoťte každý řádek na základě těchto faktorů:
- Pokrytí směsi: linka by měla provozovat PE, XLPE, LSZH, TPE a TPU při požadovaných teplotách taveniny bez křížové kontaminace.
- Regulace teploty: zóny s uzavřenou smyčkou s přesností plus minus 1–2°C a dostatečné chlazení sudu pro nižší teplotu taveniny silanu XLPE.
- Konstrukce šroubu a matrice: přizpůsobená zpracování s nízkým smykem a dimenzovaná pro tenké nebo silné izolační stěny.
- Filtrace: účinný měnič obrazovek, takže změny sítě nevytvářejí dlouhé zastávky ve výrobě.
- Měření a kontrola: laserový měřič průměru se zpětnou vazbou k vytahování a šroubu pro on-line kontrolu tloušťky stěny.
- Konfigurace linky: odvíječ, naviják nebo naviják, délka chladicího žlabu a navíječ, vše dimenzované pro požadované rychlosti.
- Podpora výrobce: dokumentace, náhradní díly, uvedení do provozu a školení. Dodavatel s exportními instalacemi v mnoha zemích snižuje riziko prostojů.
Pokud dnes plánujete vyrábět kabely s izolací XLPE a chcete zítra možnost LSZH, TPE nebo TPU, praktickou odpovědí je izolační řada určená pro všechny čtyři. Modulární stroj se zaplatí rychleji, protože můžete přijímat širší škálu zakázek bez dalších investic.
Často kladené otázky o izolaci XLPE
Jaký je rozdíl mezi XLPE a běžnou PE izolací?
Obyčejný PE je termoplast, který měkne asi při 100 °C a omezuje kabel na 70 °C. XLPE je zesíťován do termosetové sítě, která se netaví, což umožňuje nepřetržité hodnocení 90 °C a zkratovou špičku 250 °C. XLPE také odolává praskání způsobenému namáháním mnohem lépe než termoplastický PE.
Lze XLPE extrudovat na standardním extrudéru PE?
XLPE na bázi silanu lze často zpracovávat na PE extruderu s přísnou kontrolou teploty a čistými podmínkami, ale šnek, filtrace a podávání materiálu musí být vhodné pro konkrétní směs. Peroxid XLPE pro kabely středního napětí vyžaduje specializovanější vybavení, protože krok vytvrzování probíhá v CV lince po extruzi. Také se musíte vyhnout spuštění XLPE po sloučeninách zpomalujících hoření na stejné lince, pokud nejsou hlaveň a šroub dokonale propláchnuty.
Jaká je maximální provozní teplota izolace XLPE?
Pro standardní XLPE izolované kabely je maximální provozní teplota trvalého vodiče 90°C. Ve stavu přetížení je hodnota normálně 130 °C a maximální přípustná teplota vodiče při zkratu je 250 °C po dobu až pěti sekund v souladu s IEC 60502. Přesné hodnoty si ověřte ve svých kabelových normách, protože některé speciální konstrukce určují nižší hodnoty.
Co je vodní strom v XLPE kabelech?
Vodní stromování je elektrochemický degradační proces, při kterém vlhkost a elektrické napětí postupně vyrůstají stromovité mikrostruktury z nedokonalostí izolace nebo rozhraní. Nezpůsobuje okamžité selhání, ale v průběhu let snižuje dielektrickou pevnost a může vést k poruše starých vysokonapěťových kabelů. Moderní za sucha tuhnoucí a stromem retardující směsi XLPE tento proces značně zpomalují.
Používá se izolace XLPE i v nízkonapěťových kabelech?
Ano. Kromě vysokonapěťových a vysokonapěťových silových kabelů se XLPE objevuje v nízkonapěťových stavebních drátech, automobilových kabelech, sběrných kabelech větrných farem a průmyslových řídicích kabelech. Hlavními důvody jsou vyšší trvalé teplotní hodnocení, lepší přetížitelnost a silnější odolnost vůči chemikáliím a praskání pod napětím ve srovnání s PVC nebo PE. U tenkostěnných nízkonapěťových produktů jsou nejběžnějšími cestami zesíťování silanem a zářením.
 Související Produkty