E-mail: info@gem-cablesolution.com
 Address: No.8 Yuefeng Rd, High Tech Zone, Dongtai, Jiangsu, Čína | No.109 Qilin East Rd, Daning, Humen, Dongguan, Guangdong, China.
 English
 中文简体


Výběr stroje na vytlačování kabelů je rozhodnutí, které se opírá o několik tvrdých pravd: stroj musí odpovídat vaší sadě materiálu, rychlosti linky a rozpočtu na toleranci. Prvním závěrem je, že generický extrudér je závazkem, nikoli aktivem. Stroj, který dobře provozuje PVC, může mít problémy s FEP a vysokorychlostní linka pro síťové kabely nemusí produkovat požadovanou kontrolu průměru pro automobilové datové kabely. Než se tedy podíváte do katalogů, musíte definovat přesnou řadu kabelů, kterou plánujete vyrobit, a vady, které absolutně nemůžete tolerovat. Tento jediný krok ušetří více peněz než jakákoli sleva na samotný stroj.
Výrobci drátů a kabelů se často ptají, zda se vyplatí investovat do nejnovějšího modelu extrudéru. Praktická odpověď zní: ano, pokud potřebujete užší toleranci, vyšší rychlost nebo nižší zmetkovitost. Ne, pokud jste již ve specifikaci a vaše úzké místo je po proudu. Skutečná hodnota moderního stroje na vytlačování kabelů spočívá v tom, jak důsledně drží průměr izolace nebo pláště a soustřednost během osmihodinové směny, nikoli v nejvyšší rychlosti uvedené v prospektu.
Co vlastně dělá stroj na vytlačování kabelů ve vaší výrobní lince
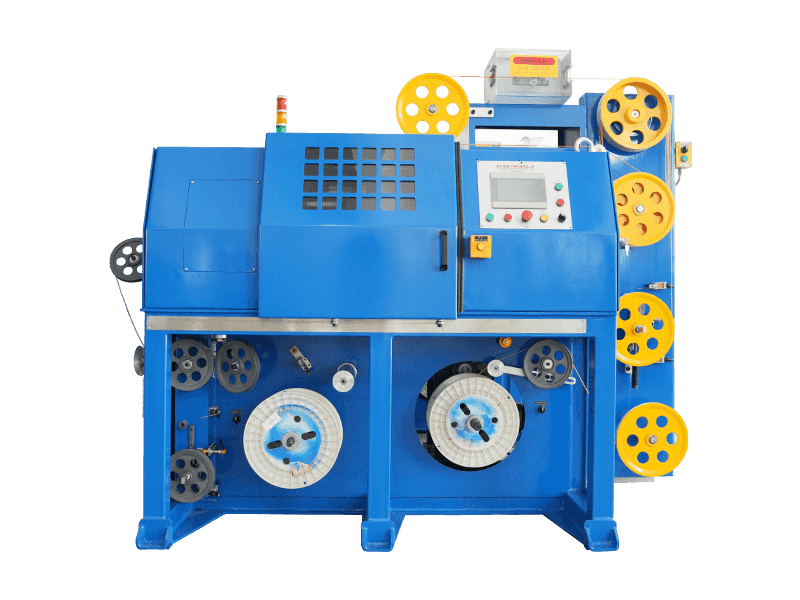
Stroj na vytlačování kabelů je srdcem linky na výrobu drátů a kabelů. Přivádí polymerové pelety přes vyhřívaný válec, taví je a tlačí roztavený materiál kolem jediného vodiče, aby vytvořil izolační vrstvu. Na samostatné lince platí stejný princip pro vnější plášť, který chrání kabel před teplem, otěrem a vlhkostí.
Hlavní součásti jsou u většiny strojů konzistentní: a násypka která měří pelety, a šroub to dělá tavení a vytváření tlaku, a sud s topnými zónami, a křížová hlava kde vodič prochází a přijímá taveninu, a chladící žlab která nastaví polymer a a naviják která táhne kabel kontrolovanou rychlostí. Koordinace mezi rychlostí šroubu a rychlostí navijáku určuje tloušťku stěny a konečný průměr.
Pro hlubší pohled na to, jak tyto části spolupracují, si můžete přečíst technický rozpis komponent extrudéru z našeho článku o složení vytlačovacích strojů . Tento článek vysvětluje, jak opotřebení šroubu nebo opotřebovaná křížová hlava snižuje kontrolu průměru způsobem, který lze snadno přehlédnout, ale je nákladný na ignorování.
Jak si vybrat mezi stroji na vytlačování izolace a pláště
První rozhodnutí je obvykle, zda potřebujete extrudér izolace, extrudér pláště nebo obojí. Tyto dva typy strojů sdílejí stejnou základní architekturu, liší se však konstrukcí šroubů, rozsahem teplot válce a způsobem manipulace s kabelem.
Extrudéry izolace obvykle zpracovávají jemnější dráty a vyžadují mnohem přesnější tloušťku stěny, protože izolační vrstva je tenká a kapacita kabelu závisí na vzdálenosti mezi vodičem a stíněním. Plášťové extrudéry na druhé straně tlačí silnější vrstvu materiálu přes jádro kabelu, které již obsahuje více vodičů. Tolerance je shovívavější, ale propustnost je obvykle vyšší.
| Parametr | Extruze izolace | Extruze pláště |
|---|---|---|
| Rozsah tloušťky stěny | 0,05 až 1,5 mm | 0,5 až 5 mm |
| Typická rychlost linky | 50 až 400 m/min | 20 až 200 m/min |
| Běžné materiály | PVC, PE, PP, PU, FEP, PFA, LSZH | PVC, PE, LSZH, XLPE, TPE, TPU, silikon |
| Tolerance klíče | Odchylka průměru ±0,02 mm | Odchylka průměru ±0,15 mm |
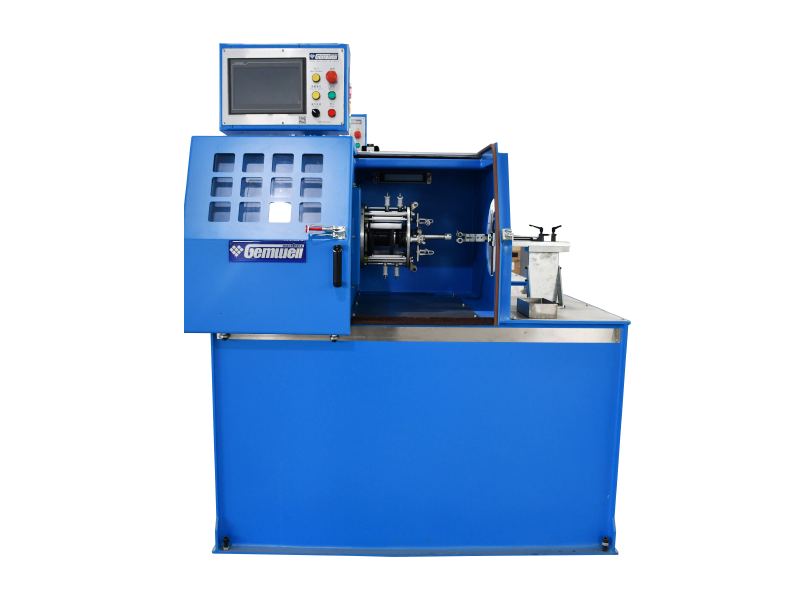
 Linka na vytlačování pláště PVC/PE/PP/PU Stroj na vytlačování pláště PVC/PE/PP/PU je nestandardizované zařízení s přizpůsobením. Hlavní model stroje je obecně 70-150 mm, který se běžně používá v drátěných ... Zobrazit produkt →
Pokud vyrábíte síťové kabely nebo automobilové datové kabely, téměř jistě potřebujete nejprve izolační vedení plus samostatné vedení pláště. Pokud vyrábíte jednoduchý spojovací drát, může vám stačit jeden dvouúčelový extrudér, ale výměna trvá několik hodin a nutí vás zastavit výrobu.
Technické specifikace, které určují výkon v reálném světě
Pohled na technický list nestačí; musíte vědět, která čísla skutečně ovlivňují váš produkt. Průměr šneku a poměr L/D pohání průchodnost a kvalitu taveniny. U středně velkých izolačních vedení je běžný šroub 60 mm s poměrem L/D 25:1. Výchozím bodem je výkon extrudéru v kg/h, ale skutečným omezením je rychlost linky, které můžete dosáhnout při zachování cílové tloušťky stěny.
Řízení teplotní zóny je dalším kritickým faktorem. Standardní extrudér pro PVC potřebuje teplotní profil válce od asi 140 °C do 180 °C. FEP vyžaduje 300 °C až 360 °C a silikon vyžaduje speciální konstrukci šroubu. Pokud váš stroj nemůže dosáhnout a udržet 350 °C s přesností ±5 °C, bude to mít špatnou kvalitu taveniny a časté odstávky.
Řízení průměru a soustřednosti závisí na systému měření. Moderní stroje používají laserová měřidla s rozlišením 0,001 mm a dobou odezvy smyčky 50 ms nebo rychlejší. A odchylka ±0,02 mm na izolační vrstvě 0,4 mm znamená rozdíl mezi průchodem a šrotem. Pro vysokofrekvenční nebo datové kabelové aplikace je excentricita ještě důležitější. Křížová hlava musí být nastavitelná, abyste mohli dosáhnout minimální excentricity menší než 2 %.
Když aplikace vyžaduje izolační linku s pevným jádrem s PVC, PE, PP nebo PU, extrudér by měl být nakonfigurován pro tyto materiály od začátku. Gemwell nabízí vyhrazený extrudér izolace drátů a kabelů s pevným jádrem určený pro tyto polymery, který se vyhýbá kompromisům s univerzálním strojem.
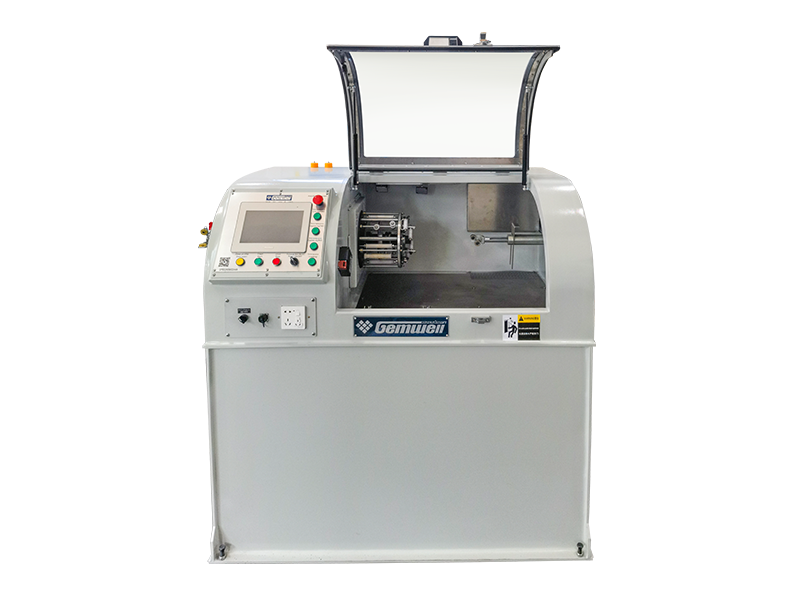
Linka na vytlačování izolace jádra z PVC/PE/PP/PU Linka na vytlačování izolace jádra z PVC/PE/PP/PU is an non-standardized equipment with customization. The main machine model is generally 30-65mm. It is suitable for s... Zobrazit produkt → Jak výběr materiálu ovlivňuje parametry vytlačování
Polymer, který si vyberete, určuje teplotu válce, konstrukci šroubu a rychlost chlazení. Není to jednoduchý scénář jeden stroj na všechno.
PVC je shovívavé a běží při mírných teplotách. PE a PP jsou na šroubu jednodušší, ale vyžadují pečlivé chlazení, aby se zabránilo smrštění. PU dodává odolnost proti oděru, ale je citlivý na vlhkost. FEP a PFA jsou vysokoteplotní termoplasty používané pro závodní dráty, letectví a vysokorychlostní datové kabely; vyžadují hlaveň a šroub vyrobený z korozivzdorné slitiny a značné investice do regulace teploty. Směsi LSZH se používají v kabelech s nízkou kouřivostí, bez halogenů, ale jsou vysoce viskózní a potřebují šroub s větším kompresním poměrem.
Například a Vysokoteplotní extrudér izolace drátu FEP/PFA typicky pracuje při teplotách hlavní zóny 330 °C, s rychlostí šneku 30 až 80 ot./min. Rychlost linky je často nižší než u PVC, protože tok polymeru je jiný, ale výsledná izolace má vynikající dielektrické vlastnosti.
Pokud plán vašeho produktu zahrnuje vysokoteplotní nebo vysokofrekvenční kabely, potřebujete stroj, který zvládne celý rozsah teplot. Extrudér izolovaného drátu FEP/PFA od Gemwell je zkonstruován speciálně pro tyto materiály se slitinovými komponenty a specializovanou geometrií šneku.
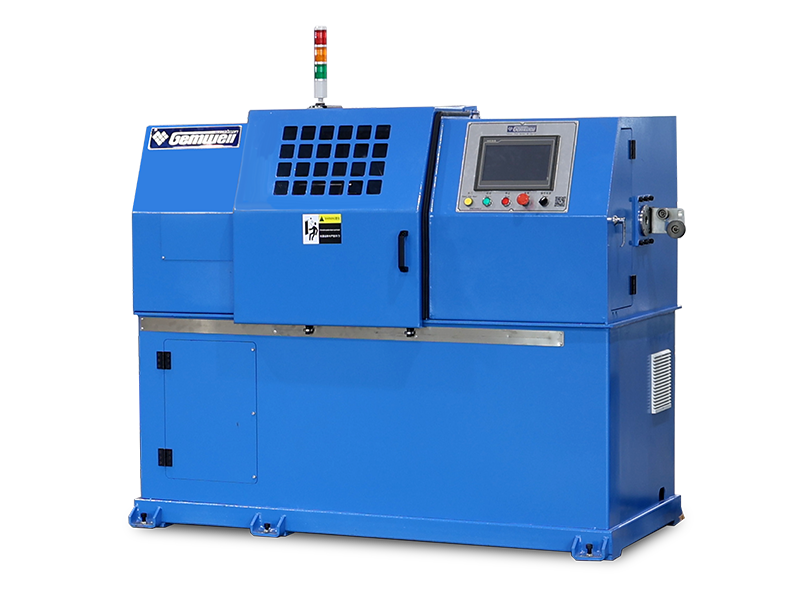
FEP/PFA/ETFE/PEEK/PA Vysokoteplotní linka pro vytlačování izolace jádra drátu FEP/PFA/ETFE/PEEK/PA Vysokoteplotní linka na vytlačování izolace jádra drátu je nestandardizované zařízení s přizpůsobením. Hlavní model je obecně 20-50 mm. to já... Zobrazit produkt → Běžné vady vytlačování kabelů a jejich kořenové příčiny
Když linka začne produkovat špatný kabel, problém je zřídkakdy samotný stroj. Následující seznam ukazuje nejčastější vady vytlačování a kde je třeba hledat nejdříve.
- Kolísání průměru – To ukazuje na nesoulad otáček mezi navijákem a extruderem nebo na opotřebované šroubové lopatky, které umožňují tlakové pulsy.
- Bubliny nebo poréznost – Obvyklým viníkem je vlhkost v peletách. Zkontrolujte zásobníkové sušičky a podtlakový ventil.
- Excentricita nebo izolace mimo střed – Vodič není vycentrován v křížové hlavě. To je často způsobeno opotřebeným vodítkem nebo poškozenou matricí.
- Špatná přilnavost k vodiči – Vodič je příliš studený nebo je polymer nedostatečně roztavený. Může také pocházet z kontaminace mědi.
- Opotřebení šroubu a hlavně – Když se vnitřní průměr válce zvýší o více než 0,25 mm, průtok klesne a tavenina se stane nekonzistentní. Toto je problém údržby, ne problém ladění.
Sledování četnosti závad v průběhu času je nejlepší způsob, jak zjistit, kdy vyměnit díly. Konzervativním pravidlem v tomto odvětví je kontrola špičky šroubu a křížové hlavy po každých 500 000 metrech výroby u zakázek s materiály citlivými na vlhkost. U vysokorychlostních síťových kabelových vedení by měl být interval kontroly kratší.
Doporučené postupy údržby a provozu pro extrudéry
Extrudér, který prochází běžnou údržbou, si zachová svou přesnost po mnoho let. Nejvíce přehlíženou částí jsou topné zóny. Pokud termočlánky nikdy nezkalibrujete, může se vaše skutečná teplota válce posunout o více než 20 °C od nastavené hodnoty. To samo o sobě vysvětluje velký podíl stížností na kvalitu.
Nastavte si týdenní plán kontroly sít a desky jističe. Vyměňte sadu sít, když diferenční tlak na ní stoupne o více než 10 %. Čistěte matrici a příčnou hlavu pouze měděnými drátěnými kartáči, nikdy ne ocelovými, abyste zabránili poškrábání, které se stane usazeninami. Pokud používáte silikonové materiály pláště, zkontrolujte sekci podávání silikonu nebo pryže; tyto sloučeniny vyžadují chladicí zónu přivádění pelet, aby se zabránilo přemostění.
Pro typickou linku jsou rozumné následující intervaly preventivní údržby:
- Denně: zkontrolujte hladinu oleje v převodovce a tlak vzduchu v pneumatickém navíjení.
- Týdně: vyčistěte násypku a zkontrolujte odsávání prachu z pelet.
- Měsíčně: měřte opotřebení šroubu a hlavně; zkontrolujte hnací řemen a nožní brzdu.
- Čtvrtletně: zkalibrujte všechny regulátory teploty a laserové měřidlo.
Když je stroj nový, je nejdůležitějších prvních 200 hodin. Zaznamenejte každý parametr na začátku a porovnejte s hodnotami po období záběhu. Pokud extrudér vyžaduje více než 10 % dodatečného krouticího momentu šroubu k udržení stejného výkonu, něco se příliš rychle opotřebovává.
Často kladené otázky o strojích na vytlačování kabelů
Jaký je rozdíl mezi strojem na vytlačování kabelů a strojem na tažení drátu?
Stroj na tažení drátu mění velikost vodiče; stroj na vytlačování kabelu přidává polymerovou izolaci nebo plášť. Vytlačovací stroj nemění průměr vodiče. Pouze to natírá.
Jaký je nejlepší návrh šroubu pro linku pro vytlačování kabelů z více materiálů?
Neexistuje jediný nejlepší design. Bariérový šroub funguje dobře pro PE a PVC. Pro LSZH a XLPE je potřeba širší šroub s vyšším kompresním poměrem. Pokud musíte zpracovávat mnoho materiálů, zvolte šroub, který je kompromisem a smiřte se s mírně nižší průchodností na obtížnějších směsích.
Jak vypočítám rychlost výroby stroje na vytlačování kabelů?
Průtok v kg/h se rovná ploše stoupání šneku vynásobené rychlostí šneku, hustotou taveniny a účinností čerpadla. Praktickou zkratkou je použití testu rychlosti linky: proveďte známou délku kabelu, zvažte použitý polymer a vydělte časem. Většina výrobců uvádí teoretickou kapacitu, ale skutečná kapacita je často 70 až 90 % této hodnoty kvůli tahu a vzduchovým mezerám.
Dokáže jeden extrudér vyrobit izolaci i plášť?
Můžete použít stejný stroj s jinou křížovou hlavou a šroubem, ale existují kompromisy. Šroub určený pro 1 mm izolační stěnu nebude optimalizovat 3 mm plášťovou stěnu. Doba přechodu často trvá dvě až čtyři hodiny, takže pokud provozujete dva samostatné produkty pětkrát týdně, vyhrazený stroj pro každou linku je obvykle z dlouhodobého hlediska levnější.
Co je to excentricita a proč na ní záleží při vytlačování kabelů?
Excentricita je odsazení středu vodiče od středu izolace. V datových a audio kabelech mění vysoká excentricita kapacitu a způsobuje odraz signálu. Obecný výrobní limit je méně než 3 % pro síťový kabel a méně než 1,5 % pro vysokorychlostní automobilový datový kabel. Pokud je vaše excentricita vyšší, zkontrolujte centrovací šrouby křížové hlavy a vodicí hroty.
Jak často bych měl vyměnit šnek v extrudéru?
U linky, která běží 8 000 hodin ročně s abrazivními materiály, jako je PVC, počítejte s výměnou šroubu každých 3 až 5 let. U čistých vysokoteplotních polymerů může vydržet 8 až 10 let. Změřte vnější průměr šroubu a vnitřní průměr válce ve stejném bodě; když vůle překročí 0,3 mm, vyměňte šroub nebo válec.
Jak ovlivní doba návratnosti výběr extrudéru?
Když porovnáte levný extrudér s dražším, je doba návratnosti jasnější metrikou než cena nálepky. Stroj, který běží o 10 % rychleji, vám umožní vyrobit dalších 500 000 metrů ročně. Pokud je vaše zisková marže na kilometr kabelu 50 USD, je to dalších 25 000 USD ročně. Dodatečná investice ve výši 50 000 USD se vrátí za dva roky.
Ještě důležitější je, že stabilnější stroj snižuje zmetkovitost. Předpokládejme, že ztratíte 2 % výroby kvůli rozměrové odchylce na levné lince. Při objemu výroby 1 000 000 metrů je to 20 000 metrů šrotu. Při materiálových nákladech 0,03 USD na metr je roční odpad 600 USD. To samo o sobě nezdá obrovské, ale když k tomu přidáte mzdové náklady na přepracování a riziko ztráty zákazníka kvůli pozdním dodávkám, celkové náklady se stanou významnými.
Použijte tento jednoduchý vzorec k porovnání dvou strojů:
- Roční výstupní hodnota – rychlost linky vm/min × dostupné hodiny × 60 × zmetkovitost.
- Roční náklady na šrot – procento zmetkovitosti × náklady na materiál přepracovaná práce.
- Doba návratnosti – cenový rozdíl ÷ (úspora z úspor rychlosti ze zmetkovitosti).
U výrobce vstupujícího na trh s automobilovými nebo síťovými kabely by doba návratnosti měla být kratší než 18 měsíců. Pokud je delší, pravděpodobně překupujete nebo produktová řada není vhodná pro váš objem výroby.
Co zkontrolovat při nákupu použitého nebo repasovaného stroje na vytlačování kabelů
Mnoho továren nakupuje použité extrudéry, aby snížily kapitálové náklady. Nejčastější chybou je příliš pozdní měření šroubu a hlavně. Před podpisem smlouvy proveďte jednoduchou kontrolu ve strojírně: vložte nový šroub do hlavně a uvidíte, jak velká je radiální vůle. Vůle nad 0,3 mm znamená, že stroj nebude mít toleranci pro tenkou izolaci.
Zkontrolujte také centrovací šrouby křížové hlavy; pokud budou zachyceny, nebude možné excentricitu opravit. Požádejte o skutečné záznamy o výrobě za posledních 200 hodin, nejen o celkové provozní hodiny. Stroj, který běží 30 000 hodin při nízké zátěži, je často lepší než stroj, který běží 15 000 hodin při plné zátěži s abrazivním PVC.
Nakonec ověřte dostupnost náhradních dílů pro konkrétní geometrii šroubu a hlavně. Pokud původní výrobce již nepůsobí, můžete získat ekvivalent od specializovaného dodavatele, ale pomocné díly, jako jsou vodicí pouzdra křížové hlavy, se shánějí hůře. Podpora stroje s běžnými průmyslovými velikostmi bude mnohem jednodušší.
Závěrečné doporučení pro vaši investici do stroje na vytlačování kabelů
Nejlepší stroj na vytlačování kabelů je ten, který odpovídá vašemu tříletému plánu produktu. Kupujte za materiály, které skutečně zpracujete, ne za ty, o kterých doufáte, že je zpracujete. Pokud potřebujete zůstat v rozmezí ±0,02 mm tloušťky stěny, investujte do laserového měřidla a stabilního navijáku. Pokud potřebujete vysokoteplotní FEP/PFA, kupte si stroj s korozivzdorným šroubem a přesným zónovým ovládáním.
Začněte hodnocení tím, že uvedete svých pět nejlepších konstrukcí kabelů a jejich tolerance tloušťky stěny. Poté vypočítejte požadovanou rychlost linky z vašeho ročního objemu výroby. Nakonec porovnejte specifikaci se skutečným provozním oknem. Stroj, který běží rychlostí 300 m/min, ale nedokáže udržet průměr ±0,03 mm při 150 m/min, je méně hodnotný než stroj, který běží rychlostí 150 m/min a udrží ±0,01 mm.
Společnost Gemwell postavila jak extrudéry izolace pro PVC/PE/PP/PU, tak extrudéry pláště pro LSZH/XLPE/TPE/TPU a také silikon. Správná volba závisí na vašich materiálech a vašem rozpočtu na toleranci. To je důvod, proč vždy doporučujeme prodiskutovat úplný seznam kabelů s výrobcem stroje před zadáním objednávky, spíše než kupovat z regálu.
 Související Produkty