E-mail: info@gem-cablesolution.com
 Address: No.8 Yuefeng Rd, High Tech Zone, Dongtai, Jiangsu, Čína | No.109 Qilin East Rd, Daning, Humen, Dongguan, Guangdong, China.
 English
 中文简体


Co je přesný stroj na vytlačování drátu?
Přesný stroj na vytlačování drátu je výrobní linka, která taví polymerní pryskyřici, vede ji přes přesně obrobenou příčnou hlavu a na vodič nanáší řízenou rychlostí rovnoměrnou izolační vrstvu. Stroj udržuje toleranci vnějšího průměru uvnitř ±0,01 mm pro jemný drát udržuje soustřednost izolace nad 95 % a běží nepřetržitě rychlostí od 30 až 400 metrů za minutu v závislosti na rozměru kabelu.
Tři proměnné, které určují konečnou přesnost, jsou geometrie šroubu, vyrovnání křížové hlavy a systém zpětné vazby průměru s uzavřenou smyčkou. Pokud se kterýkoli z nich posune, změní se tloušťka izolace, posune se kapacita a kabel nesplní své elektrické požadavky.
Přesné vytlačování je nejdůležitější pro datové kabely, automobilové vodiče a vysokofrekvenční vysokofrekvenční kabely. U průmyslového ethernetového kabelu se tloušťka izolace mění jen o pouhé 0,02 mm může změnit charakteristickou impedanci o 2-3 Ω , tlačí kabel mimo běžně požadovaný rozsah 100±15 Ω. Proto je při výrobě vysoce výkonných digitálních nebo signálových kabelů o stroji na přesné vytlačování drátu nesmlouvavá.
Pracovní proces v šesti krocích
Pochopení toho, jak funguje vytlačovací linka, vám pomůže diagnostikovat problémy a vybrat správnou konfiguraci stroje. Zde je sekvence, která řídí kvalitu výstupu.
- Předehřev vodiče - Měděný nebo hliníkový vodič je předehřátý na 60-90 °C před vjezdem na křížovou hlavu. To zajišťuje, že roztavený polymer obtéká kov bez tepelného šoku a zároveň odstraňuje povrchovou vlhkost a kontaminaci.
- Šneková plastifikace - Polymerové pelety vstupují do sudu a jsou roztaveny rotujícím šnekem. Přesný extrudér izolace obvykle používá šnek s poměrem délky k průměru 25:1 až 28:1 a kompresní poměr blízko 3:1 . U jemného drátu je průměr šroubu obvykle 25-45 mm ; u těžkého napájecího kabelu může dosáhnout 90 mm .
- Křížové rozdělení proudění - Roztavený polymer se pohybuje křížovou hlavou, která rozděluje a přesměrovává taveninu kolem vodiče. Středící mechanismus zde řídí soustřednost. Dobré přesné stroje používají centrovací systém, který je uvnitř opakovatelný 0,01 mm .
- Vytlačování přes matrici - Matrice a hrot definují vnitřní a vnější průměr. Mezera mezi nimi určuje tloušťku stěny izolace. Pro a 0,5 mm hotový vnější průměr, na který je tato mezera často nastavena 0,02-0,04 mm .
- Vakuové dimenzování a první chlazení - Pro pevnou izolaci vakuový třídič nebo chladicí žlab okamžitě stabilizuje vnější průměr. To je důležité pro tenkostěnné kabely, kde může polymer před vytvrzením nabobtnat nebo se zbortit.
- Měření průměru a regulace v uzavřené smyčce - Laserové měřidlo nepřetržitě čte vytlačený kabel. Ovladač nastavuje rychlost šroubu nebo rychlost navíjení tak, aby držel cílový vnější průměr. Vysoce přesný systém aktualizuje svůj řídicí signál vždy 10-20 milisekund .
Specifikace Benchmarks, které definují přesnost
Pokud porovnáváte stroje od několika dodavatelů, použijte jako základ následující referenční tabulku. Toto jsou praktická čísla k vidění na výrobních linkách, které vyrábějí izolaci pro vodiče a kabely.
| Typ stroje | Teplota zpracování | Šroub L/D | Ovládání průměru | Typická rychlost linky | Wire Range |
|---|---|---|---|---|---|
| Pevné PVC/PE/PP/PU | 150-220 °C | 25:1 | ±0,02 mm | 30-80 m/min těžký, 150-300 m/min jemný | 0,3-15 mm |
| LSZH/XLPE/TPE/TPU | 160-240 °C | 26:1 | ±0,02 mm | 30-100 m/min | 0,5-20 mm |
| FEP/PFA vysoká teplota | 340-420 °C | 28:1 | ±0,03 mm | 10-50 m/min | 0,2-12 mm |
| Pěnový PE/PP/PU | 140-220 °C | 27:1 | ±0,03 mm | 50-200 m/min | 0,4-10 mm |
Pro jemný drát pod 1 mm hotový průměr, tolerance musí být těsnější, kolem ±0,01-0,015 mm . Důvodem je, že tloušťka stěny izolace na takovém drátu je často pouze 0,1-0,2 mm ; odchylka 0,01 mm se rovná téměř 7 % variace na stěnu 0,15 mm. To stačí ke změně kapacity a nevyváženosti kroucené dvoulinky.
Přesné vytlačovací stroje podle typu materiálu
Různé rodiny polymerů kladou různé požadavky na extrudér. Zde je uvedeno, jak se specifikace stroje mění s každou třídou materiálu.
Extrudéry pevné izolace PVC/PE/PP/PU
PVC, PE, PP a PU tvoří páteř většiny standardních izolací vodičů. Teplota taveniny leží mezi 150 °C a 220 °C . Klíčem k přesnosti u těchto materiálů je stálý tlak taveniny bez pulsací. Přesný extrudér pro tuto třídu používá šnekový kompresní poměr 2,5-3,0 a měřicí zónu, která udržuje konstantní výstup.
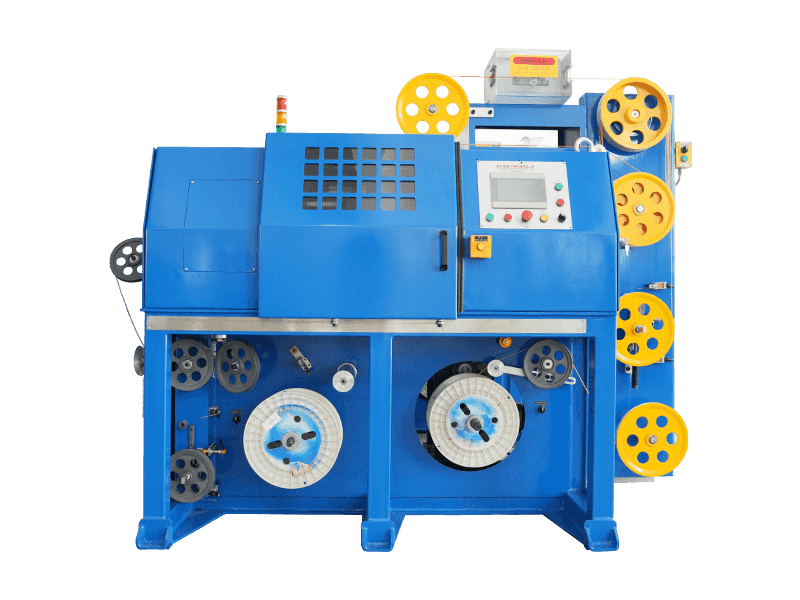
 Linka na vytlačování izolace jádrového drátu pro PVC, PE, PP a PU materiály Tato vytlačovací linka je navržena pro standardní drátěné izolační materiály jako PVC, PE, PP a PU. Pracuje při teplotách taveniny mezi 150 °C a 220 °C se šroubovým kompresním poměrem 2,5-3,0, což zajišťuje konzistentní výstup pro izolaci jádra elektronických a signálních vodičů. Zobrazit produkt →
Extrudéry izolace LSZH/XLPE/TPE/TPU
Tyto materiály poskytují vlastnosti s nízkou kouřivostí, nulovými halogeny, zesíťováním nebo vysokou elasticitou. Rozsah zpracování je 160-240 °C . XLPE potřebuje následné zesíťování, takže extruder zpracovává semikrystalickou taveninu. Směsi LSZH jsou abrazivní a urychlují opotřebení šroubu, pokud šroub a válec nejsou vytvrzeny výše 55-60 HRC .
Linka na vytlačování izolace pro směsi LSZH, XLPE, TPE a TPU Tato řada zpracovává abrazivní nebo síťující materiály jako LSZH, XLPE, TPE a TPU. Má kalené šrouby a válce nad 55-60 HRC, které odolávají opotřebení a udržuje stabilní tlak taveniny, aby se zabránilo rozkladu a povrchovým defektům. Zobrazit produkt → Vysokoteplotní extrudéry izolace FEP/PFA
FEP a PFA tají při 340-420 °C . Tato teplota vyžaduje válec a šroub odolný proti korozi, často poniklované nebo potažené oxidem zirkonu. Tyto materiály také uvolňují plynný fluorovodík při teplotě taveniny, takže potrubí musí mít výfukový systém a kyselinovzdorné formy. Teplotní tolerance zóny sudu musí zůstat uvnitř ±2 °C aby se zabránilo degradaci polymeru.
Vysokoteplotní vytlačovací linka izolace pro FEP, PFA, ETFE, PEEK a PA Tato vytlačovací linka zpracovává vysoce výkonné polymery jako FEP a PFA při teplotách až 420 °C. Používá komponenty odolné proti korozi, jako je GH113 nebo Hastelloy C276, aby odolal agresivním taveninám a zajišťuje přesnou regulaci teploty v rozmezí ±1-2°C pro konzistentní kvalitu izolace. Zobrazit produkt → Pěnové PE/PP/PU extrudéry
Pěnová izolace se používá v koaxiálních a RF kabelech ke snížení dielektrické konstanty. Proces vstřikuje chemické nadouvadlo do taveniny. Přesné řízení rychlosti vstřikování plynu a teploty taveniny rozhoduje o distribuci velikosti buněk. Pěnový extrudér musí udržovat tlak taveniny stabilní uvnitř ±1 bar protože malé změny tlaku přímo mění hustotu pěny.
Rizika nákupu a jak se jim vyhnout
Přesné vytlačovací zařízení je dlouhodobá investice. Zde jsou nejčastější rizika, kterým kupující čelí, a praktické kontroly, které jim předcházejí.
- Vyrovnání závitořezné hlavy není zaručeno - Pokud nelze centrování příčné hlavy nastavit opakovaně, izolace bude mimo střed. Požádejte dodavatele o protokol o zkoušce soustřednosti pro konkrétní model křížové hlavy. Dobrá křížová hlava by měla udržovat soustřednost uvnitř 0,02 mm po opětovném vycentrování.
- Šroub se opotřebovává rychleji, než se očekávalo - Opotřebení zvyšuje vůli mezi šroubem a sudem, což snižuje konzistenci výstupu. Mnoho dodavatelů cituje 5-8 let životnosti, ale s abrazivními LSZH nebo směsmi plněnými slídou, které mohou klesnout na 2-3 roky .
- Topné pásy rychle degradují - Regulace teploty závisí na kvalitě topného pásu. Pokud se pásy přehřejí nebo se zkratují, kolísání teploty v zóně se zvětší a izolace se změní na nerovnoměrnou. Dobré stroje používají topné pásy z nerezové oceli nebo ekvivalent.
- Chladicí kapacita je pro vysokorychlostní linky příliš malá - V 200 m/min , musí chladicí žlab odvádět více tepla. Pokud je žlab příliš krátký, kabel vystoupí dříve, než se jeho průměr stabilizuje. Zeptejte se na délku chladicího žlabu vzhledem k vaší maximální rychlosti linky.
- Dodavatel nenabízí žádné procesní školení - Bez provozního školení a receptů stráví váš produkční tým další měsíce učením metodou pokusů a omylů. Vyberte si dodavatele, který dokáže proškolit váš personál na celé lince, nejen na základní ovládání.
Postupy údržby, které udržují přesnost
Přesnost není jen o konstrukci stroje; záleží na důsledné preventivní údržbě. Dodržujte níže uvedený plán, abyste ochránili svou investici.
| Frekvence | Akce | Proč na tom záleží |
|---|---|---|
| Změna směny | Vyčistěte křížovou hlavu a zkontrolujte matrici, zda neobsahuje zbytky polymeru | Spálené zbytky polymeru způsobují povrchové vady a rozměrové odchylky |
| Týdenní | Zkontrolujte, zda na šroubu nejsou usazeniny; zkontrolujte odběr proudu topného pásu | Znečištěný šnek mění stabilitu tlaku taveniny, což způsobuje pulzní změny průměru |
| Měsíční | Zkalibrujte laserové měřidlo a ověřte centrování pomocí zkušebního drátu | Vyrovnání snímače vibrací a opotřebení, které poskytuje nepřesnou zpětnou vazbu o průměru |
| Čtvrtletně | Vyměňte převodový olej; zkontrolujte radiální vůli mezi šrouby a hlavní | Nosit mimo 0,05 mm způsobuje nekonzistentní výstup a poškození hlavně |
| Ročně | Znovu certifikujte celou řadu, včetně stahovacího navijáku a navíjecího napětí | Prokluzování hřídele je skrytou příčinou rozměrového driftu |
Dodržujte správné provozní postupy a provoz, údržba a opravy vytlačovacího stroje abyste ze své linie vytěžili maximum. Stroj, kterému se dostává preventivní péče, si může udržet své specifikace tolerance 10-15 let . Osvědčené postupy ladění procesů naleznete také v části jak správně používat extrudery .
Často kladené otázky o strojích na přesné vytlačování drátu
Jaká je typická tolerance průměru izolace u stroje na vytlačování přesného drátu?
Pro průměry kabelů pod 2 mm , tolerance vnějšího průměru sedí na ±0,015-0,02 mm . pro 2-10 mm kabelů se tolerance rozšiřuje na ±0,03-0,05 mm . Některé špičkové stroje tvrdí ±0,01 mm pro jemný drát, ale to vyžaduje stabilní podmínky prostředí a spolehlivý systém řízení průměru s uzavřenou smyčkou.
Jaký je minimální průměr drátu, který dokáže vyrobit přesný vytlačovací stroj?
Minimální konečný průměr závisí na příčné hlavě a sadě matrice. Přesný stroj určený pro jemný drát může vyrábět vnější průměry až do velikosti 0,15-0,3 mm . Chcete-li jít níže 0,15 mm , potřebujete mikroextruder s průměrem šneku 12-16 mm .
Dokáže jeden přesný vytlačovací stroj zpracovat více materiálů?
Může, ale s omezením. PVC a PE mohou sdílet jeden šroub. FEP/PFA vyžaduje válec odolný proti korozi a jiný šroub. LSZH a XLPE sedí uprostřed. Mnoho dodavatelů nabízí vyměnitelné sady šroubů, ale úplná výměna často vyžaduje 4-8 hodin včetně ohřevu, čištění a výměny matrice.
Jak ovlivňuje excentricita izolace výkon kabelu?
Mimostředová izolace mění rozložení kapacity napříč průřezem kabelu. U datového kabelu to zvyšuje přeslechy a zhoršuje přenos signálu. U napájecího kabelu excentricita snižuje schopnost průrazného napětí. Praktický limit přijatelnosti pro průmyslové přesné extrudéry je níže uvedená excentricita 5 % , což znamená, že rozdíl mezi tenkou a silnou stranou stěny je menší než 5 % jmenovité tloušťky.
Jaká je typická dodací lhůta pro linku pro přesné vytlačování drátu?
V závislosti na konfiguraci a výrobním zatížení dodavatele lze odeslat jednodílnou extrudérovou linku 45-60 dní . Přizpůsobené linky se specializovanou křížovou hlavou mohou zabrat 90-120 dní . Před zadáním objednávky potvrďte dodací lhůtu, abyste mohli naplánovat náběh výroby.
Jak dlouho vydrží stroj na přesné vytlačování drátu?
Mechanický rám vydrží 20-30 let . Šroub a hlaveň jsou součásti podléhající opotřebení a obvykle vydrží 5-8 let s abrazivními materiály, popř 10-12 let s neabrazivními, jako je PVC. Topné pásy a senzorové systémy obvykle vyžadují výměnu každého 3-5 let .
Sečteno a podtrženo
Přesnost izolace vodičů přímo závisí na konstrukci šroubu stroje, přesnosti centrování křížové hlavy a řízení s uzavřenou smyčkou. Výběr stroje, který odpovídá vašim typům materiálů a rozsahu průměrů, a jeho udržování podle přísného plánu je to, co zajišťuje dlouhodobou návratnost investice.
Pokud vyrábíte automobilové datové kabely, průmyslové ethernetové kabely, síťové kabely nebo vysokofrekvenční signálové kabely, je základem kvality vašeho produktu přesný stroj na vytlačování drátu. Hledejte dodavatele, který dokáže dokumentovat toleranční standardy, poskytuje procesní receptury a konzistentně dodává náhradní díly. Dodavatel, který vám ukazuje tvrdá čísla o kontrole soustřednosti a průměru, je ten, který stojí za zvážení.
 Související Produkty