 E-mail: info@gem-cablesolution.com
 Address: No.8 Yuefeng Rd, High Tech Zone, Dongtai, Jiangsu, Čína | No.109 Qilin East Rd, Daning, Humen, Dongguan, Guangdong, China.
 English
 中文简体



Co dělá stroj na navíjení kabelů a kdy jej skutečně potřebujete
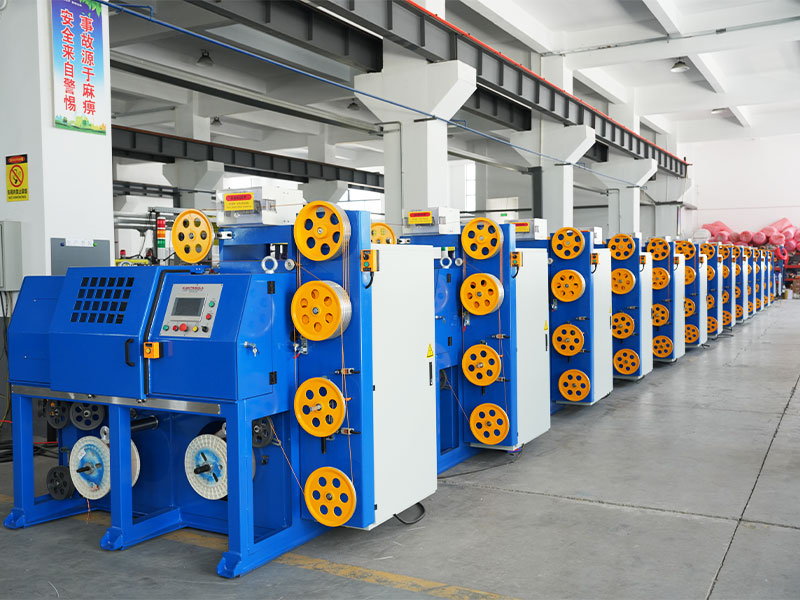
Stroj na navíjení kabelů navíjí kabel, drát nebo vodič na cívku nebo cívku pod řízeným napětím a poté je vrátí zpět pro následné zpracování nebo přepravu. Pokud se vaše linka potýká se zauzlováním, nerovnoměrným omotáváním, rozdrcením cívky nebo operátorem, který ručně vede drát při nízké rychlosti, je přímá oprava vyhrazena stroj na navíjení kabelů s aktivní regulací tahu spíše než generický navíječ přepracovaný z jiné produktové řady. Základní úkol je jednoduchý: udržovat konstantní napětí, udržovat pojezd rovnoměrný po šířce cívky a držet obsluhu mimo místa sevření. Vše ostatní v této příručce je detailem toho, aby se to stalo spolehlivě při produkční rychlosti.
Výrobci sáhnou po stroji na navíjení kabelů ve třech bodech při typické operaci drátů a kabelů, začnou po vytlačování nebo pancéřování, převíjení z volně ložených bubnů na cívky prodejní délky a vyplatí se přivádět do sekundárního procesu, jako je páskování, splétání nebo řezání. Každá z těchto povinností klade na stroj jiný profil zatížení, což je důvod, proč se technické listy tak široce liší mezi modely vytvořenými pro stejné obecné klíčové slovo.
Pomáhá také ujasnit si, co stroj není. Stroj na navíjení kabelů není totéž jako navíječka, která ukládá produkt do volných smyček spíše než na cívku s přírubou, a není totéž jako jednoduchý bubnový vozík používaný pouze pro přepravu. Navíječky jsou vhodné pro krátké délky ohebné šňůry prodávané ve svazcích, zatímco navíjecí stroje vyhovují souvislým délkám měřeným ve stovkách nebo tisících metrů, které je třeba u zákazníka čistě odvinout bez zamotání. Získání tohoto rozlišení přímo před rozpočtem nákupu se vyhnete nákupu zařízení, které technicky navíjí kabel, ale nemůže poskytnout kvalitu návratnosti, kterou vaši zákazníci očekávají.
Rozhodnutí přidat vyhrazenou fázi zařazování se obvykle objeví na výrobní ploše dříve, než se objeví v tabulce. Dozorci si všimnou více času stráveného ručním dotahováním cívek, více stížností zákazníků na zamotané výnosy a více štítků na šrot napsaných proti rozdrceným vnitřním obalům. Jakmile se tyto příznaky objeví společně, náklady na správně specifikovaný stroj na navíjení kabelů jsou téměř vždy nižší než akumulované náklady na již zavedená řešení.
Jak funguje stroj na navíjení kabelů: Kontrola tahu a mechanika posuvu
Mechanický příběh stroje na navíjení kabelů spočívá ve dvou spolupracujících systémech, otočném vřetenu, které otáčí cívkou, a posuvné jednotce, která posouvá vodicí rameno ze strany na stranu, takže drát pokládá rovnoměrně místo toho, aby se hromadil na jednom místě. Napětí je proměnná, která rozhoduje o tom, zda je hotová cívka použitelná nebo odpadní.
- Režim konstantního napětí udržuje pevný tah za drát bez ohledu na průměr cívky, obvykle pomocí magnetické práškové brzdy nebo momentové smyčky serva, která čte zpět data snímače zatížení několik setkrát za sekundu.
- Režim Taper tension snižuje tah, protože cívka vytváří průměr, což zabraňuje rozdrcení vnitřních ovinů vahou všeho navinutého na nich později.
- Synchronizace pojezdu váže rychlost vodícího ramene na rotaci vřetena prostřednictvím elektronického převodového poměru, takže úhel ovinutí zůstává konzistentní od první vrstvy po poslední.
- Zpětná vazba ramena tanečníka nebo snímače zatížení uzavírá smyčku a upravuje brzdný nebo motorový moment v reálném čase podle změny rychlosti linky.
Většina modelů strojů na navíjení kabelů střední velikosti vyrobených po roce 2023 se posunula od čistě mechanických třecích brzd k řízení napětí řízeného servomotorem, a to především proto, že ceny měděných a hliníkových vodičů prodražují šrot mnohem více, než tomu bylo dříve, takže přísnější tolerance napnutí ovinutí se vyplácí za kratší dobu výroby.
Pod ovládacím panelem je napínací smyčka poměrně standardním systémem zpětné vazby. Siloměr nebo taneční rameno měří skutečné napětí lanka, porovnává je s nastavenou hodnotou zadanou operátorem a posílá chybu do proporcionálně integrálně derivačního regulátoru, který podle toho upravuje brzdný moment nebo proud motoru. Proporcionální člen reaguje na velikost chyby, integrální člen koriguje jakýkoli ustálený posun, který v průběhu času přetrvává, a derivační člen tlumí náhlé špičky, takže systém nepřekmitá, když se rychle mění rychlost linky. Operátoři se jen zřídka potřebují dotknout těchto zisků, jakmile dodavatel uvedl stroj do provozu, ale vědomí, že existují, pomáhá vysvětlit, proč se porucha v tahu někdy sama odstraní jednoduchým resetem parametrů, spíše než mechanickou opravou.
Proč je úkosový poměr důležitější, než většina kupujících očekává
Kuželové napětí se často vyjadřuje jako procentuální snížení napětí z prázdné cívky na plnou cívku, běžně někde mezi 20 procenty a 50 procenty v závislosti na tuhosti vodiče a izolační směsi. Příliš nízký poměr zúžení ponechává vnitřní obaly vystaveny poškození rozdrcením, zatímco příliš vysoký poměr může způsobit, že se vnější obaly během přepravy uvolní a sklouznou do stran. Správné určení tohoto čísla je blíže otázce materiálové vědy než nastavení stroje a je to jedna z prvních věcí, na kterou by se měl kompetentní dodavatel zeptat při uvádění do provozu, spíše než ponechat jej ve výchozím nastavení z výroby.
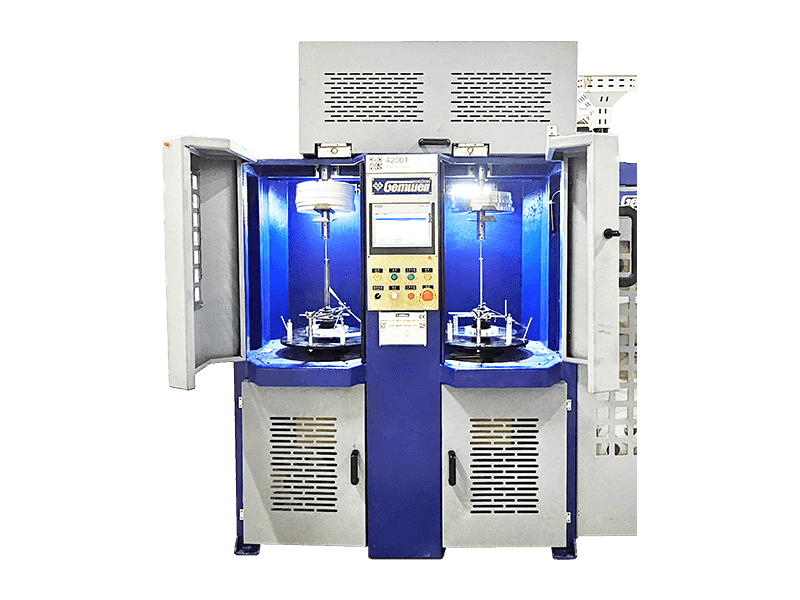
Anatomie stroje na navíjení kabelů: Hlavní součásti
Čtení nabídky dodavatele je snazší, jakmile jsou hlavní sestavy stroje na navíjení kabelů rozebrány jednotlivě, protože cenové rozdíly mezi dvěma nabídkami jsou téměř vždy vysvětlovány rozdíly v jedné nebo více těchto komponentách spíše než ve stroji jako celku.
Hlavní hnací motor
Poskytuje rotační výkon vřetenu, dimenzovaný v kilowattech podle maximální hmotnosti cívky a cílové rychlosti linky, obvykle servo nebo vektorově řízený střídavý motor na moderních strojích.
Vřeteno A Arbor
Drží cívku nebo cívku na místě, velikost odpovídá průměru otvoru příruby, s rychloupínacím nebo hydraulickým upínáním na linkách s vyšší průchodností pro urychlení výměny.
Přejezdový kočár
Nese vedení drátu přes šířku cívky, poháněné kuličkovým šroubem nebo ozubeným řemenem pro přesnost, nebo vačkovým mechanismem na jednodušších mechanických strojích.
Jednotka řízení napětí
Zahrnuje brzdu, snímač zátěže nebo momentový servomotor spolu s řídicí elektronikou, která udržuje napětí v rámci tolerance v celé konstrukci cívky.
Rám A Základna
Poskytuje tuhost při zatížení, typicky svařovaná ocel s vyrovnávacími nožičkami nebo kotevními body, protože ohyb rámu pod těžkou cívkou je častým zdrojem nepřesnosti pojezdu.
Rozhraní člověk-stroj
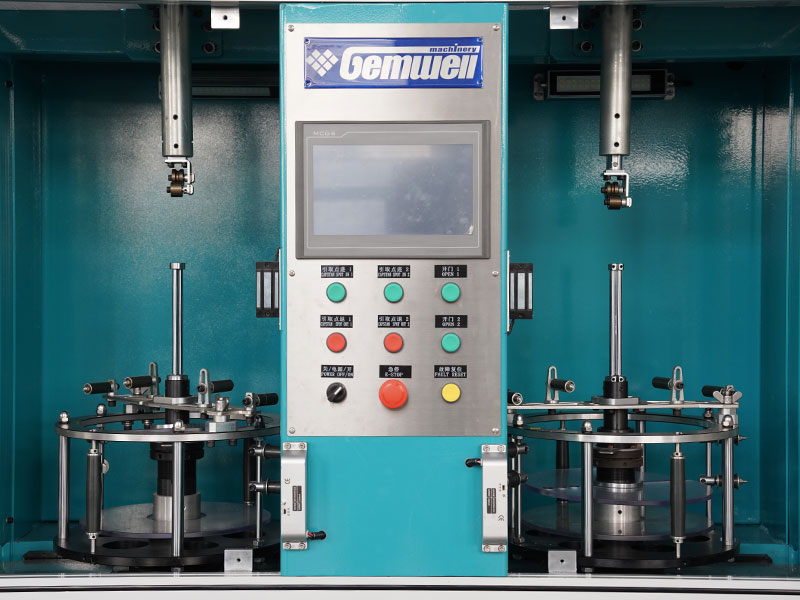
Dotyková obrazovka nebo panel, kde obsluha nastavuje cíle napětí, kuželovitost, rychlost a délku cívky, přičemž často ukládá více receptur produktu pro rychlou změnu.
Bezpečnostní hlídání
Propojené kryty, světelné závory nebo fyzické bariéry kolem míst sevření jsou stále více vyžadovány pro splnění bezpečnostních norem na pracovišti na exportních trzích.
Zařízení na měření délky
Kontaktní kolečko nebo bezkontaktní enkodér, který počítá vyrobené metry, dodává se do funkce automatického zastavení nebo řezání, jakmile je dosaženo cílové délky.
Typy navíjecích strojů na kabely na současném trhu
Výběr správné konfigurace začíná přizpůsobením uspořádání stroje vaší podlahové ploše a rozsahu průměrů produktů. Níže uvedené konfigurace pokrývají převážnou většinu instalovaného zařízení v závodech na výrobu drátů a kabelů.
Horizontální navíjecí stroj
Osa cívky probíhá rovnoběžně s podlahou, nakládá se a vykládá z konce. Běžné pro cívky do průměru asi 2 metry, preferované tam, kde je omezený přístup pomocí mostového jeřábu.
Vertikální navíjecí stroj
Cívka sedí rovně a otáčí se na svislé ose, což zjednodušuje nakládání vysokozdvižným vozíkem a vyhovuje velmi těžkým navijákům používaným pro podzemní nebo podmořské kabely.
Dvouvřetenový navíjecí stroj
Dvě vřetena se střídají, takže jedna cívka nakládá nebo odebírá, zatímco druhá běží na výrobě, čímž se zkracují prostoje při přechodu na kontinuální linky téměř na nulu.
Vyplatit a vyzvednout Combo Unit
Spáruje výplatní stojan s navíječem na společném rámu, běžném u kratších navíjecích linek a stanic pro řezání nebo navíjení kabelů.
Konzolový navíjecí stroj
Podporuje cívku pouze z jedné strany, což umožňuje velmi rychlou výměnu navijáku, protože není třeba otevřít žádný druhý ložiskový blok, i když se obvykle uzavírá při nižší maximální hmotnosti cívky.
Kombinace traverzujícího bubnu Twister
Integruje kroucecí nebo splétací stupeň přímo před navíjecím stupněm, který se používá tam, kde je třeba těsně před navíjením položit prameny vodičů dohromady.
Kromě konfigurace si kupující také vybírají mezi pohony s pevnou a proměnnou rychlostí. Stroje s pevnou rychlostí jsou levnější, ale nutí celou linku běžet libovolnou rychlostí, která vyhovuje fázi navíjení, zatímco stroje s proměnnou rychlostí umožňují, aby navíjecí fáze odpovídala předem nastavené rychlosti vytlačování nebo páskování, což je nejdůležitější na linkách, které během týdne provozují několik různých produktů.
Klíčové specifikace ke kontrole před nákupem navíječky kabelů
Specifikace pro stroj na navíjení kabelů mohou na povrchu vypadat podobně a přitom skrýt skutečné rozdíly v pracovním cyklu a přesnosti. Níže uvedená tabulka uvádí údaje, které stojí za to porovnat řádek po řádku před podpisem objednávky.
| Specifikace | Lehký provoz | Střední povinnost | Heavy Duty |
|---|---|---|---|
| Maximální průměr cívky | 630 mm | 1600 mm | 3000 mm a více |
| Maximální hmotnost cívky | 500 kg | 3000 kg | 10 000 kg a více |
| Rychlost linky | Až 200 m/min | Až 600 m/min | Až 1200 m/min |
| Metoda řízení napětí | Mechanická brzda | Magnetická prášková brzda | Moment serva v uzavřené smyčce |
| Přesnost pojezdu | Plus minus 2 mm | Plus nebo mínus 1 mm | Plus nebo mínus 0,5 mm |
| Hlavní výkon motoru | 1,5 až 3 kW | 4 až 11 kW | 15 kW a více |
| Typická stopa | 2 x 1,5 metru | 4 x 2,5 metru | 7 x 4 metry a více |
Kromě čísel zkontrolujte, jak se měnič vypořádá s přerušením napájení střední cívky. Stroj bez logiky zabezpečení proti selhání brzd může nechat odvinout celou těžkou cívku pod vlastní vahou, přičemž okamžitě poklesne výkon, což je jak bezpečnostní riziko, tak zaručený odpad. Hodnotu hladiny hluku potvrďte také v případě, že bude stroj sedět v blízkosti obsazené pracovní oblasti, protože těžké jednotky běžící nad 800 metrů za minutu se mohou přiblížit úrovním, které vyžadují ochranu sluchu podle mnoha předpisů na pracovišti.
Požádejte dodavatele také o zásady aktualizace značky řídicího systému a firmwaru. Stroje postavené na široce podporovaných platformách průmyslových kontrolérů se snadněji obsluhují roky, zatímco stroje postavené na neznámém nebo proprietárním řídicím hardwaru mohou zanechat závod uvízlý, pokud původní dodavatel přestane nabízet podporu.
Spárování stroje na navíjení kabelu s An Automatický stroj na lepení kabelů
Drát, který potřebuje obalovou vrstvu, stínící pásku, protipožární pásku nebo pancéřovou pásku, téměř vždy prochází skrz automatický stroj na páskování kabelů bezprostředně před fází zařazování do zařazování, takže tyto dva stroje jsou obvykle specifikovány jako pár, nikoli kupovány samostatně. Páskovací hlava pokládá překrývající se pásku kolem vodiče v nastaveném poměru překrytí, zatímco se kabel pohybuje nepřetržitě, a navíjecí stroj po proudu musí akceptovat přesně stejnou rychlost linky, aniž by zaváděl svou vlastní změnu napětí, která by uvolnila obal pásky.
Podrobnosti o integraci linky, které stojí za to ověřit u dodavatele před nákupem:
- Ujistěte se, že automatický stroj na páskování kabelů a stroj na navíjení kabelů sdílejí společný referenční signál rychlosti linky, obvykle prostřednictvím impulsu kodéru sdíleného mezi oběma pohony.
- Zkontrolujte rozsah poměru překrytí na páskovací hlavě, většina modelů pokrývá 10 až 70 procent překrytí a to musí odpovídat vašemu standardu konstrukce kabelu.
- Ověřte, že navíjecí strana může běžet v režimu napnutí kužele, takže přidaný průměr vrstvy pásky nevyhodí napětí ovinu v části cívky.
- Zeptejte se, zda počet páskových cívek na páskovací hlavě odpovídá vašemu provedení stínění nebo pancéřování, jednohlavé, dvojité a planetární páskovací hlavy se všechny obalují jinak.
- Potvrďte, že oba stroje lze zastavit a znovu spustit z jednoho sdíleného řídicího bodu, protože samostatné obvody zastavení na každém stroji zpomalují obnovu chyb během výrobního provozu.
Závody, které používají páskování a navíjení kabelů jako samostatné nesynchronizované stroje, hlásí mnohem více stížností na pomačkání pásky a volné omotání než závody, které je provozují na sdílené lince, což je hlavní důvod, proč kupující stále častěji požadují oba stroje od stejného výrobce, takže řídicí systémy jsou spíše předem sladěny než integrované na místě.
Kromě mechanické synchronizace nyní některé závody specifikují sdílený datový protokol mezi fázemi páskování a navíjení, zaznamenávající napětí pásky, poměr překrytí a napětí navíjení proti stejnému časovému označení pro každý vyrobený metr. Tento druh záznamů o společné sledovatelnosti se stal běžným u kabelů určených pro regulované trhy, jako je automobilová nebo letecká elektroinstalace, kde tvrzení o kvalitě po letech může vyžadovat důkaz o přesných procesních podmínkách použitých k výrobě konkrétní cívky.
Odvětví, která se spoléhají na zařízení pro navíjení kabelů
Klíčové slovo pokrývá širokou kategorii zařízení, ale poptávka se shlukuje v několika odvětvích, kde jsou dráty a kabely buď hotovým výrobkem, nebo kritickou dílčí komponentou.
- Výroba drátů a napájecích kabelů, kde je každodenní převíjení velkých objemů z velkých sudů na cívky maloobchodní délky.
- Výroba telekomunikačních a optických kabelů, kde přesnost pojezdu chrání citlivá jádra před poškozením rozdrcením během navíjení.
- Dodavatelé automobilových kabelových svazků, kteří vedou drát o menším průměru velmi vysokou rychlostí s častými změnami velikosti.
- Výrobci svařovacích kabelů a kabelů s pryžovou izolací, kde jsou pružné směsi pláště náchylnější k deformaci při nerovnoměrném tahu.
- Výroba kabelů pro obnovitelnou energii, zejména solárních kabelů a kabelů pro větrné elektrárny na moři, kde dominují velké cívky pro velké zatížení.
- Dodavatelé těžebních a námořních kabelů, kde jsou cívky často zasílány do zahraničí a spolehlivost na místě určení je důležitá stejně jako kvalita navíjení v továrně.
- Výrobci železničních a tranzitních signálních kabelů, kde se konzistentní délka cívky a čisté vyplácení přímo ovlivňují plány instalace podél železničního koridoru.
Jak se liší preference velikosti cívky podle odvětví
Výrobci stavebních drátů mají tendenci standardizovat úzký rozsah maloobchodních velikostí cívek, protože jejich zákazníky jsou elektrikáři a distributoři, kteří očekávají známé balení, zatímco výrobci větrných a podmořských kabelů na moři pracují s vlastními rozměry cívek vytvořenými podle konkrétního plánu instalace plavidla nebo turbíny. Tento rozdíl je důležitý při specifikaci stroje na navíjení kabelů, protože závod obsluhující více průmyslových odvětví často potřebuje širší rozsah nastavitelných průměrů než závod obsluhující pouze jeden segment trhu.
Požadavky na instalaci a vybavení
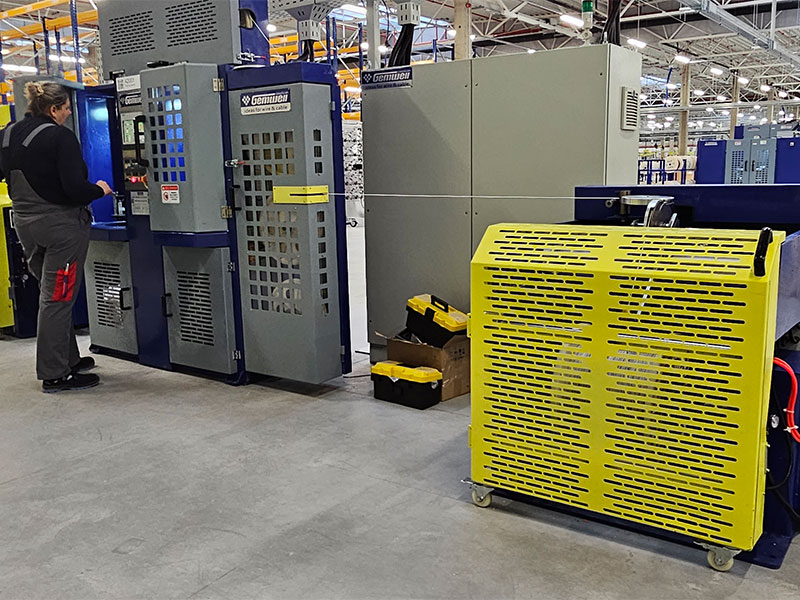
Než stroj na navíjení kabelů dorazí, musí závody potvrdit, že jej přijímací podlaha může podporovat, a to jak konstrukčně, tak z hlediska přípojek inženýrských sítí. Těžké stroje dimenzované pro cívky nad 5000 kg často vyžadují železobetonovou podložku spíše než standardní podlahovou desku skladu a výkres základu by měl pocházet od dodavatele zařízení a neměl by být odhadován na místě.
- Napájení, většina středně a těžkých strojů běží na třífázovém napájení, před objednáním ověřte, že napětí a frekvence odpovídají místním standardům sítě.
- Přívod stlačeného vzduchu, potřebný u strojů používajících pneumatické upínání nebo brzdový asistent, obvykle vyžaduje čisté vedení suchého vzduchu při specifikovaném rozsahu tlaku.
- Světlá výška, vertikální navíjecí stroje a velké horizontální jednotky potřebují dostatek prostoru pro naložení největší cívky na lince jeřábem.
- Šířka uličky, dostatečný prostor pro přístup vysokozdvižným vozíkem nebo jeřábem na obou stranách stroje urychluje přestavování a snižuje možnost poškození kolize při nakládání.
- Okolní podmínky, prašné prostředí nebo prostředí s vysokou vlhkostí mohou vyžadovat utěsněné ovládací skříně a dodatečné chlazení elektroniky měniče.
Uvedení do provozu obvykle zahrnuje kontrolu mechanického vyrovnání, kontrolu elektrické bezpečnosti, kalibraci napětí proti certifikované referenční hmotnosti a zkušební sestavu cívky, která je změřena a zkontrolována před předáním linky do výrobního provozu. Vynechání kteréhokoli z těchto kroků, aby se ušetřil čas v den instalace, je jedním z častějších důvodů, proč nově instalovaný stroj na navíjení kabelů v prvních týdnech provozu nedosahuje svých jmenovitých specifikací.
Bezpečnostní aspekty a školení operátorů
Stroj na navíjení kabelů kombinuje rotující hmotu, uloženou tahovou energii a svírací body na pojezdovém vedení, díky čemuž je školení obsluhy stejně důležité jako samotná specifikace stroje. K většině incidentů na pracovišti souvisejících s navíjecím zařízením dochází spíše během nakládání a vyjímání cívky než během ustáleného provozu, protože tehdy jsou ruce nejblíže pohyblivým částem a manipuluje se s nejtěžšími břemeny.
| Bezpečnostní kontrola | Nebezpečí vyřešeno |
|---|---|
| Propojená ochrana proti přejezdu | Zabraňuje přístupu rukou k pohyblivému vozíku během provozu |
| Lanko nebo tlačítko nouzového zastavení | Poskytuje obsluze okamžitý způsob, jak zastavit stroj po jeho délce |
| Logika bezpečné při selhání brzd | Zastaví nekontrolované odvíjení cívky, pokud dojde ke ztrátě napájení uprostřed cyklu |
| Pojistný čep trnu cívky | Zabraňuje posunu cívky na vřetenu během nakládání |
| Světelná závora v nakládací zóně | Zastaví rotaci vřetena, pokud osoba neočekávaně vstoupí do nakládacího prostoru |
Školení by se mělo týkat více než umístění tlačítek na ovládacím panelu. Operátoři těží z pochopení toho, proč existuje tah kužele, co vlastně znamená alarm poruchy tahu a jak rozpoznat prvotní známky opotřebení ložisek nebo nesouososti, než se stanou bezpečnostními problémy. Závody, které spárují nové vybavení se strukturovaným programem školení operátorů, konzistentně hlásí v prvním roce méně případů téměř neúspěchu ve srovnání se závody, které spoléhají pouze na neformální učení na pracovišti.
Postupy údržby, které prodlužují životnost stroje na navíjení kabelů
Stroj na navíjení kabelů, který je obsluhován podle pevného plánu, rutinně běží déle než deset let v nepřetržitém průmyslovém používání, zatímco zanedbaná jednotka vykazuje během prvních dvou nebo tří let posun napětí a chvění. Níže uvedený kalendář údržby odráží běžnou praxi hlášenou týmy údržby závodu.
| Úkol | Interval | Proč na tom záleží |
|---|---|---|
| Mazání pojezdové kolejnice | Týdenní | Zabraňuje suchému tření, které způsobuje nerovnoměrné rozmístění ovinů |
| Kontrola brzd nebo spojky | Měsíční | Opotřebované podšívky způsobují pomalý posun napětí, který je těžké si všimnout každý den |
| Kontrola kalibrace siloměru | Čtvrtletně | Udržuje odečet napětí přesný vůči známé referenční hmotnosti |
| Servis ložisek vřetena | Ročně | Opotřebení ložisek je hlavní příčinou neplánovaných odstávek starších strojů |
| Kontrola rozvaděče | Čtvrtletně | Nahromadění prachu a uvolněné svorky jsou častou příčinou občasných poruch |
| Kontrola vůle kuličkového šroubu pojezdu | Ročně | Nadměrná vůle se nejprve projeví jako nekonzistentní rozteč ovinutí na okrajích cívky |
Vedení jednoduchého deníku údržby u každého stroje, dokonce i základní tabulky s datem, úkolem a technikem, umožňuje mnohem snazší odhalit vyvíjející se vzorec, jako je brzda, která vyžaduje seřízení častěji, než vyžaduje interval, což obvykle signalizuje blížící se konec životnosti součásti spíše než jednorázovou závadu.
Běžné problémy a praktická řešení
Většina stížností vysledovaných zpět ke stroji na navíjení kabelů spadá do krátkého seznamu opakujících se problémů a oprava je obvykle jednodušší, než operátoři očekávají.
Nerovnoměrné balení nebo teleskopická cívka: Téměř vždy jde spíše o problém s časováním pojezdu než o problém s napětím, před úpravou nastavení brzd nejprve zkontrolujte elektronický převodový poměr mezi snímačem vřetena a motorem pojezdu.
Drátěná drť na vnitřních obalech: Poukazuje na spuštění režimu konstantního napětí na úloze, která vyžaduje napnutí kužele, opravou je spíše změna nastavení než mechanická oprava u většiny strojů řízených servomotorem.
Náhlé skoky napětí při změnách rychlosti: Obvykle jde o problém ladění PID v regulační smyčce napětí, většina ovládacích panelů umožňuje nastavení proporcionálního a integrálního zesílení bez návštěvy technika.
Poškození příruby cívky během vykládání: Pokud jde spíše o problém s manipulací s materiálem než o závadu stroje, před obviňováním zařízení ověřte, že vidlice vysokozdvižného vozíku nebo závěsy jeřábu odpovídají rozteči cívky.
Opakované alarmy obtěžujícího napětí: Rychlá kontrola kalibrace s referenčním závažím, která se často týká siloměru, který se vychýlil z kalibrace, spíše než skutečný problém s napětím vyřeší většinu případů.
Prokluzování drátu na vodicí kladce posuvu: Obvykle opotřebovaný nebo glazovaný povrch válce, výměna objímky válce obnoví přilnavost, aniž by bylo nutné vyměnit celou sestavu pojezdu.
Stroj je po delším provozu horký: Zkontrolujte, zda chladicí ventilátory na skříni pohonu nejsou zablokovány a zda se okolní teplota v okolí stroje během letních měsíců nevyšplhala nad jmenovitý provozní rozsah.
Úvahy o nákladech a návratnosti investic
Pořizovací cena je pouze jednou částí z celkových nákladů na navíjecí stroj na kabely. Kupující, kteří porovnávají nabídky pouze podle ceny nálepky, často podceňují rozdíl v provozních nákladech mezi základním mechanickým strojem a plně automatickou servo řízenou jednotkou.
- Snížení zmetkovitosti, přísnější kontrola tahu obvykle výrazně omezuje výskyt rozdrcených nebo teleskopických cívek v porovnání se staršími mechanickými brzdovými systémy a náklady na šrot na vysoce hodnotném vodiči se rychle zvyšují.
- Úspora práce, automatické řezání délky a výměna cívek zkracují dobu potřebnou pro obsluhu na jednu cívku, což je nejdůležitější u vícesměnných provozů běžících nepřetržitě.
- Spotřeba energie, servopohony obecně spotřebují méně energie na vyrobený metr než starší mechanické brzdové systémy, které odvádějí nadměrné napětí jako teplo.
- Dostupnost náhradních dílů, stroje postavené na běžných průmyslových komponentech mívají nižší náklady na dlouhodobé opravy než stroje s proprietárními díly pocházejícími pouze od původního výrobce.
- Náklady na prostoje, stroj se vzdálenou diagnostikou nebo jasným zobrazením chybových kódů se vrátí do výroby rychleji než stroj, který vyžaduje návštěvu technika pro každou poruchu.
Při sestavování odhadu návratnosti investice závody obvykle porovnávají cenový rozdíl mezi dvěma možnostmi zařízení s očekávanými ročními úsporami ze sníženého zmetkovitosti a zkrácených pracovních hodin, poté vydělí cenový rozdíl touto hodnotou ročních úspor, aby se odhadla doba návratnosti v letech. Většina závodů si nastavuje interní práh, často kolem dvou až tří let, pod nímž je vyšší možnost automatizace považována za oprávněnou bez ohledu na vyšší počáteční náklady.
Možnosti přizpůsobení při objednávce
Standardní katalogové modely pokrývají velkou část poptávky, ale mnoho kupujících požaduje úpravy tak, aby vyhovovaly stávající výrobní lince nebo konkrétnímu sortimentu. Mezi běžné požadavky na přizpůsobení patří nastavitelný rozsah průměru cívky za standardním katalogovým limitem, dvojité napínací zóny pro koextrudovaný nebo vícevrstvý kabel, integrované tiskové nebo značkovací hlavy pro identifikaci cívky, zakázkový řídicí software, který odpovídá stávajícímu síťovému protokolu závodu, a nestandardní konfigurace napětí nebo frekvence pro exportní objednávky.
Při požadavku na přizpůsobení pomáhá dodavateli poskytnout skutečné vzorky produktů nebo podrobné výkresy, nikoli pouze čísla průměru a hmotnosti, protože tuhost směsi pláště a povrchová úprava ovlivňují, jak by mělo být vyladěno nastavení napětí, i když dva produkty sdílejí stejný jmenovitý průměr.
Hodnocení dodavatelů: Praktický kontrolní seznam
Dva dodavatelé, kteří uvádějí stejnou nominální specifikaci, mohou poskytnout velmi odlišný výkon v reálném světě, takže proces hodnocení by měl jít nad rámec vzájemného porovnávání technických údajů.
- Vyžádejte si reference od závodů provozujících podobný sortiment a podobný objem výroby a skutečně je kontaktujte, místo abyste se spoléhali na vlastní případové studie dodavatele.
- Pokud je to možné, vyžádejte si před konečným nákupem vzorek cívky na vašem vlastním materiálu, protože skutečná kvalita balení vašeho konkrétního produktu je nejlepším ukazatelem budoucí výkonnosti.
- Potvrďte, co je součástí instalace a uvedení do provozu, některé nabídky zahrnují nastavení a kalibraci na místě, zatímco jiné je oceňují jako samostatnou položku.
- Ujasněte si záruční podmínky na elektroniku řízení napětí odděleně od mechanického rámu, protože tyto dvě kategorie mají často různé doby krytí.
- Zeptejte se na typickou dodací lhůtu pro náhradní díly, zejména pro snímač zatížení, brzdovou jednotku a součásti ovládacího panelu, které budou pravděpodobně vyžadovat výměnu během životnosti stroje.
- Ověřte, zda dodavatel staví také automatický stroj na lepení kabelů, protože dodavatel nabízející obě produktové řady může synchronizovanou linku uvést do provozu spolehlivěji než spojením zařízení od dvou nespojených výrobců.
Nové trendy v technologii navíjení kabelů
Řídicí systémy na novějších strojích na navíjení kabelů stále častěji zahrnují protokolování dat jako standardní funkci spíše než drahou možnost, zaznamenávání napětí, rychlosti a délky s časovým razítkem pro každou vyrobenou cívku. Tato data se vkládají do systémů kvality závodu a poskytují týmům údržby včasné varování, když se odchylka napětí na konkrétním stroji začne vyskytovat mimo svůj normální historický rozsah, často se objeví problém s vyvíjejícím se ložiskem nebo brzdou dříve, než způsobí zastavení výroby.
Energetická účinnost se také stala silnějším nákupním faktorem, protože stále více kupujících žádá dodavatele o naměřené hodnoty spotřeby energie při typické zátěži, nikoli pouze o jmenovitý výkon motoru, protože skutečné náklady na energii po dobu životnosti stroje mohou být smysluplnou součástí celkových nákladů na vlastnictví na nepřetržitě pracujících linkách.
Stále běžnější je také vzdálené monitorování a diagnostika, která umožňuje servisnímu týmu dodavatele zkontrolovat protokoly poruch a v některých případech upravit určité parametry ovládání na dálku před odesláním technika, což zkracuje dobu mezi výskytem poruchy a obnovením výroby.
Často kladené otázky
Jakou velikost stroje na navíjení kabelů potřebuji pro výrobu stavebního drátu
Přizpůsobte stroj vašemu největšímu plánovanému průměru cívky plus marži pro budoucí růst produktu, většina stavebních drátěných linek provozuje středně náročné stroje určené pro cívky mezi 1000 mm a 1800 mm, protože maloobchodní cívky tento rozsah jen zřídka překračují.
Dokáže jeden stroj zvládnout výplatu i plnění povinností
Ano, kombinované jednotky existují pro linky s menším objemem, i když specializované stroje pro návrat a odběr jsou běžnější na kontinuálních výrobních linkách, protože každou stranu lze optimalizovat samostatně pro svůj vlastní profil napětí.
Jak automatický stroj na páskování kabelů ovlivňuje nastavení napětí cívky
Přidáním vrstvy pásky se zvětší vnější průměr a mírně se změní efektivní poloměr, proti kterému působí ovládání tahu, takže většina operátorů přejde do režimu tahu zkosení nebo upraví poměr zkosení, jakmile je přidána fáze olepování.
Co způsobuje uvolnění cívky poté, co opustí stroj
Obvykle nedostatečné napětí během navíjení nebo směs pláště, která se po navinutí uvolní, obojí se řeší mírným zvýšením základního napětí a ověřením navíjecího napětí doporučeného dodavatelem materiálu pro tuto konkrétní směs.
Stojí regulace napětí serva za příplatek oproti magnetické práškové brzdě
Pro vysoce hodnotný vodič, jako je měď nebo pro kabel z optických vláken, ano, protože náklady na šrot z jedné drcené cívky často převyšují cenový rozdíl mezi dvěma napínacími systémy během prvních několika měsíců používání.
Jak dlouho vydrží typický stroj na navíjení kabelů při nepřetržitém používání
Dobře udržovaný stroj běžně běží déle než deset let v nepřetržitém průmyslovém provozu, přičemž hlavní pohon a rám obvykle přežijí několik generací řídicí elektroniky, která je průběžně modernizována.
Potřebuji na optický kabel jiný stroj než na měděný kabel
Ne nutně jiný stroj, ale kabel z optických vláken obecně potřebuje těsnější přesnost pojezdu a nižší nastavení maximálního napětí než měděný kabel, takže řídicí systém potřebuje spíše širší nastavitelný rozsah než zcela samostatný stroj.
Jaký je rozdíl mezi nastavením kuželového napětí a nastavením konstantního napětí
Konstantní napětí udržuje stejný tah v celé konstrukci cívky, zatímco napětí kužele postupně snižuje tah s rostoucím průměrem cívky a chrání vnitřní obaly před rozdrcením pod tíhou vnějších vrstev.
Lze starší mechanický stroj na navíjení kabelů dodatečně vybavit ovládáním napětí serva
V mnoha případech ano, dodatečná montáž sady pro regulaci napětí serva na stávající rám je běžnou praxí a může prodloužit životnost mechanicky zdravého staršího stroje bez nákladů na úplnou výměnu.
Jak často by se měla kontrolovat kalibrace napětí
Čtvrtletní kalibrační kontroly proti certifikované referenční hmotnosti jsou běžnou praxí, ačkoli závody používající vodiče s vysokou hodnotou nebo kabely z optických vláken s pevnou tolerancí někdy kontrolují měsíčně vzhledem k vyšším nákladům na selhání kvality související s napětím.
 Související Produkty











