 E-mail: info@gem-cablesolution.com
 Address: No.8 Yuefeng Rd, High Tech Zone, Dongtai, Jiangsu, Čína | No.109 Qilin East Rd, Daning, Humen, Dongguan, Guangdong, China.
 English
 中文简体



Co ve skutečnosti dělá vytlačovací stroj s jedním šnekem
A jednošnekový vytlačovací stroj taví, míchá a protlačuje plastovou nebo pryžovou směs skrz tvarovanou matrici za vzniku souvislého profilu, plechu, trubky nebo krytu kabelu. Spoléhá na jeden rotující šnek umístěný uvnitř vyhřívaného barelu, který vytváří tlak a smyk potřebné k plastifikaci suroviny a dodává ji stálou, ovladatelnou rychlostí. V drátovém a kabelovém průmyslu je stejný základní mechanismus srdcem každého stroj na vytlačování kabelů používá se pro izolace, opláštění a opláštění linek. Krátká odpověď pro každého, kdo srovnává vytlačovací zařízení: konstrukce s jedním šroubem zůstávají dominantní volbou pro výrobu kabelů, protože kombinují mechanickou jednoduchost, nižší náklady na údržbu a konzistentní výstup taveniny pro běžné směsi, jako je PVC, PE, XLPE a materiály bez obsahu halogenů s nízkým obsahem kouře.
Níže tato příručka rozebírá, jak stroj funguje, na kterých součástech nejvíce záleží, jak se srovnává s alternativami se dvěma šrouby a co by měli kupující zkontrolovat před zakoupením linky na výrobu kabelů.
Jak funguje proces vytlačování uvnitř sudu
Uvnitř a jednošnekový vytlačovací stroj surovina vstupuje přes násypku a klesá do podávací zóny sudu. Odtud šnek nese materiál třemi funkčními zónami, z nichž každá vykonává odlišnou práci předtím, než tavenina dosáhne matrice.
- Zóna podávání: pevné pelety nebo prášek jsou dopravovány dopředu, zatímco se začínají zahřívat od ohřívačů sudů a tření.
- Kompresní zóna: hloubka kanálu šneku se zmenšuje, zhutňuje materiál, vytlačuje zachycený vzduch a začíná proces tavení prostřednictvím smykového tepla a vedení.
- Zóna dávkování: tavenina je homogenizována na stejnoměrnou teplotu a viskozitu, poté je tlačena konstantním tlakem směrem k sítu a vytlačovací hlavě.
Geometrie šroubu, zejména jeho poměr délky k průměru (běžně psaný jako poměr L/D), určuje, kolik času materiál stráví stříháním a zahříváním. Většina kabelových izolací a plášťů používá poměr L/D mezi 20:1 a 26:1, který vyrovnává výstupní výkon s adekvátní kvalitou taveniny pro aplikace s nepřetržitým pokrytím kabelů.
Základní komponenty, které určují kvalitu výstupu
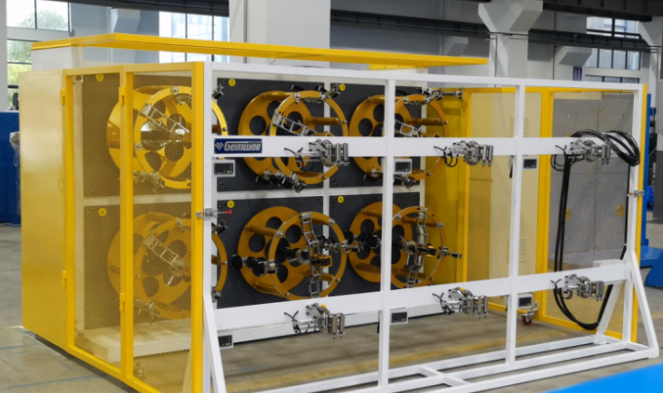
Každý stroj na vytlačování kabelů postavený na designu jediného šroubu sdílí společnou sadu dílů, ale přesnost každého dílu přímo ovlivňuje konzistenci tloušťky stěny, povrchovou úpravu a rychlost linky.
| Komponenta | Primární funkce | Vliv na kvalitu kabelu |
|---|---|---|
| Šroub a hlaveň | Taví a dopravuje směs pod tlakem | Určuje rovnoměrnost taveniny a stabilitu průchodnosti |
| Měnič obrazovky | Filtruje nečistoty z proudu taveniny | Snižuje povrchové vady a zablokování matrice |
| Křížová hlava zemře | Tvaruje roztavený materiál kolem vodiče | Řídí soustřednost a tloušťku stěny |
| Chladící žlab | Ztuhne vytlačenou vrstvu po matrici | Ovlivňuje rozměrovou stálost a smršťování |
| Vytáhněte a vezměte | Tahá kabel synchronizovanou rychlostí a navíjí ho | Určuje konzistenci rychlosti linky a napětí cívky |
Jeden šroub vs dvojitý šroub: který se hodí pro výrobu kabelů
Kupující hodnotící novou linku se často ptají, zda konfigurace se dvěma šrouby nabízí skutečné výhody oproti standardnímu vytlačovacímu stroji s jedním šroubem pro práci s kabely. Poctivé srovnání silně závisí na zpracovávané sloučenině.
| Faktor | Jediný šroub | Dvojitý šroub |
|---|---|---|
| Nejvhodnější směsi | PVC, PE, XLPE, standardní termoplasty | Vysoce plněné směsi, formulace citlivé na teplo |
| Kapitálové náklady | Nižší | vyšší |
| Složitost údržby | Jednoduché, méně opotřebitelných dílů | Složitější servis převodovky a šroubů |
| Typické použití v kabelárnách | Izolační a opláštění vedení | Směšovací linky před peletizací |
Pro většinu výrobců kabelů, kteří používají standardní izolační nebo plášťové směsi, je to dobře specifikováno jednošnekový vytlačovací stroj poskytuje požadovanou výstupní stabilitu bez přidaných nákladů a složitosti systému dvou šroubů.
Kde se v průmyslu používají stroje na vytlačování kabelů
A stroj na vytlačování kabelů postavená na technologii jednoho šroubu podporuje několik různých výrobních linek v typické továrně na dráty a kabely:
- Primární vytlačování izolace pro stavební vodiče, automobilové kabely a ovládací kabely
- Vnější opláštění a opláštění pro napájecí kabel a komunikační kabel
- Extruze výplně a lože pro vícežilové kabelové sestavy
- Potahovací linky pro volné trubice a vyrovnávací vrstvy optických vláken
- Pěnová izolační extruze pro datový a koaxiální kabel
Každá aplikace vyžaduje mírně odlišný design šroubu, geometrii matrice a délku chlazení, a proto se kabelové vytlačovací linky zřídka prodávají jako jediná pevná konfigurace. Výrobci obvykle požadují vlastní matrice s křížovou hlavou a nastavitelné rychlosti linky pro přepínání mezi velikostmi vodičů bez výměny celého extrudéru.
Parametry návrhu šroubů, které ovlivňují výkon vytlačování
Kompresní poměr
Kompresní poměr porovnává hloubku kanálu v zóně podávání s hloubkou kanálu v zóně měření. Poměry mezi 2,5:1 a 3,5:1 jsou běžné pro PVC a PE kabelové směsi, které poskytují dostatečné zhutnění k odstranění vzduchových kapes, aniž by došlo k přehřátí materiálu nadměrným smykem.
Rychlost šroubu a výstupní vyvážení
Rychlejší běh šroubu ne vždy zvyšuje využitelný výkon. Nad určitou rychlostí stoupá teplota taveniny rychleji, než dokáže chladící kapacita na výstupu zvládnout, což vede k prověšení tloušťky stěny na měkkých izolačních vrstvách. Operátoři linky obvykle ladí otáčky šneku podle rychlosti vytahování, spíše než aby tlačili extrudér na jeho mechanické maximum.
Zóny ohřevu sudů
Moderní sudy jsou rozděleny do tří až pěti nezávisle řízených topných zón. Přesné řízení zóny udržuje teplotní profil pozvolný, což je nejdůležitější pro sloučeniny citlivé na teplo, jako je PVC zpomalující hoření používané ve stavebních drátech.
Materiálové úvahy pro kabelové směsi
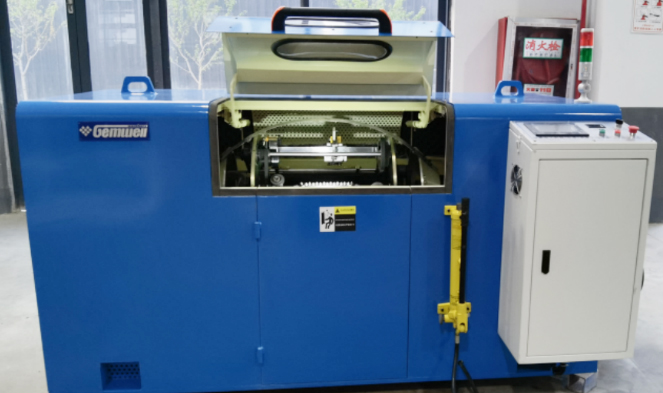
Ne každá směs se chová stejně uvnitř jediného šroubového sudu. Pochopení smrštění, indexu toku taveniny a citlivosti na vlhkost pomáhá operátorům vyhnout se běžným závadám.
| Sloučenina | Typické použití | Poznámka ke zpracování |
|---|---|---|
| PVC | Stavební izolace a opláštění drátů | Citlivý na přehřátí, vyžaduje mírný střih |
| LDPE a HDPE | Opláštění komunikačního kabelu | Nízká absorpce vlhkosti, snadné proudění |
| XLPE | Izolace vysokonapěťových a vysokonapěťových kabelů | Vyžaduje vytvrzení po extruzi, těsnou kontrolu teploty |
| Směs bez halogenů s nízkou kouřivostí | Opláštění kabelů pro příčku, námořní a stavební kabely | Vysoce plněné, abrazivní na šroubové a sudové povrchy |
Jak vybrat správný stroj pro linku na výrobu kabelů
Volba mezi velikostmi a konfiguracemi strojů by měla začínat rozsahem průměrů drátu a očekávaným výstupním objemem spíše než samotnou cenou. Několik praktických kontrolních bodů pomáhá zúžit rozhodnutí:
- Přizpůsobte průměr šroubu tloušťce stěny a velikosti vodiče plánované na několik příštích let, nejen aktuálním objednávkám
- Ujistěte se, že závitořezná hlava akceptuje nástroj pro rychlou výměnu pro přepínání mezi izolací a opláštěním
- Zkontrolujte, zda délka chladicího žlabu odpovídá zamýšlené rychlosti linky pro cílovou směs
- Ověřte, že dimenzování motoru a pohonu ponechává prostor pro sloučeniny s vyšším výkonem přidané později
- Požádejte o umístění snímače tlaku taveniny a teploty, protože tyto údaje jsou prvními varovnými příznaky opotřebení šroubu
Kupující, kteří přeskočí krok dimenzování, často skončí s nadměrnou velikostí jednošnekový vytlačovací stroj při nízkém výkonu, což zvyšuje náklady na energii na metr vyrobeného kabelu bez jakéhokoli zvýšení kvality.
Postupy údržby, které prodlužují životnost
Opotřebení šroubů a hlavně je jediným největším faktorem neplánovaných prostojů na linkách pro vytlačování kabelů. Důsledná rutina údržby udržuje výstup stabilní a zabraňuje nákladné výměně nouzových šroubů.
- Zkontrolujte sadu sít a vyměňte filtry podle pevně stanoveného plánu a nečekejte na tlakové špičky
- Pravidelně měřte průměr vývrtu hlavně, abyste sledovali opotřebení proti původní toleranci
- Udržujte povrch matrice a křížové hlavy bez usazenin uhlíku, což je běžná příčina povrchových šmouh na izolaci kabelu
- Namažte sestavy převodovky a axiálních ložisek podle plánu výrobce, protože tyto díly nesou plné axiální zatížení tlaku taveniny
- Zaznamenávejte trendy teploty a tlaku taveniny v průběhu času, aby se zachytilo postupné opotřebení šroubů dříve, než ovlivní toleranci tloušťky stěny
Současné trendy zařízení na vytlačování kabelů pro tvarování
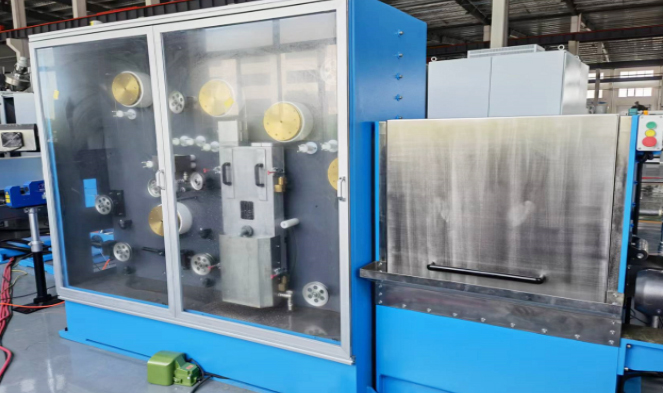
Energetická účinnost se stala hlavním nákupním faktorem pro nové vytlačovací linky. Hlavní motory poháněné servomotorem a vyhřívání bubnu s proměnnou frekvencí jsou u nových stále standardem stroj na vytlačování kabelů objednávky, protože snižují spotřebu energie naprázdno při spouštění a výměně materiálu. Konstrukce žlábkového podávacího sudu jsou také stále běžnější na linkách s vyšším výkonem, protože drážkovaná sekce zlepšuje stabilitu dopravy a umožňuje vyšší výkon při nižších rychlostech šneku ve srovnání s podávacími sekcemi s hladkým otvorem.
Další posun je směrem k integrovaným řídicím systémům linky, které synchronizují rychlost šneku extrudéru, rychlost vytahování a zpětnou vazbu z jiskrového testeru v jediném ovládacím panelu, čímž se snižuje možnost chyby operátora způsobující nekonzistentní tloušťku stěny v průběhu výroby.
Často kladené otázky
Jaká velikost jednošnekového vytlačovacího stroje je potřebná pro stavbu izolace drátu?
Většina stavebních izolačních linek používá průměry šroubů mezi 45 mm a 65 mm, v závislosti na rozsahu cílové velikosti vodiče a požadované výstupní rychlosti.
Zvládne jeden stroj na vytlačování kabelů jak izolace, tak opláštění?
Ano, pokud je závitořezná hlava navržena pro rychlou výměnu nástrojů a geometrie šroubu vyhovuje oběma typům zpracovávaných směsí, jako je PVC pro izolaci i opláštění.
Jak často by se měl šroub a hlaveň vyměňovat?
Načasování výměny závisí spíše na abrazivitě směsi a provozních hodinách než na pevném kalendáři. Vysoce plněné směsi s nízkým obsahem kouře opotřebovávají součásti rychleji než standardní PVC nebo PE.
Co způsobuje nerovnoměrnou tloušťku stěny na extrudované kabelové izolaci?
Mezi běžné příčiny patří mimostředová příčná hlava, nestejnoměrná teplota taveniny způsobená nerovnoměrným ohřevem válce nebo opotřebované lopatky šroubu snižující stabilitu tlaku v matrici.
Je jednošnekový vytlačovací stroj vhodný pro vytlačování pěnové izolace?
Ano, se šroubem určeným pro vstřikování plynu nebo chemická pěnidla a chladicí zónou sudu umístěnou tak, aby řídila strukturu buňky předtím, než materiál dosáhne matrice.
 Související Produkty











