 E-mail: info@gem-cablesolution.com
 Address: No.8 Yuefeng Rd, High Tech Zone, Dongtai, Jiangsu, Čína | No.109 Qilin East Rd, Daning, Humen, Dongguan, Guangdong, China.
 English
 中文简体



Co dělá stroj na navíjení drátu a proč na tom záleží
A stroj na navíjení drátu vezme rovný nebo navinutý drát a navine ho do stejnoměrných, pevně řízených cívek vysokou rychlostí, poté každou cívku řeže, svazuje nebo páskuje tak, aby mohla být zabalena, odeslána nebo přiváděna přímo do dalšího kroku procesu. Krátká verze: pokud továrna potřebuje konzistentní průměr cívky, opakovatelný počet otáček a čisté konce cívky bez zauzlování nebo překrývání, je to stroj, který to udělá a spáruje se s Stroj na lepení drátů hned poté, co navíjecí hlava uzavře smyčku mezi navíjením a balením v jediné souvislé řadě.
Výrobci drátů, montážní dílny kabelů, výrobci pružin a továrny na spotřební materiál pro svařování, všichni spoléhají na toto zařízení, protože ruční navíjení je pomalé, nekonzistentní a náročné na práci. Pracovník, který navíjí ručně, může vyrobit 40 až 60 cívek za směnu v závislosti na průměru drátu; automatický navíječ středního rozsahu běžící na 300 až 800 otáčkách za minutu na navíjecí hlavě dokáže vyrobit 400 až 1 200 cívek za stejnou dobu s mnohem užší rozměrovou tolerancí mezi cívkami.
Kromě surového výstupu je hlubším důvodem, proč rostliny nahrazují ruční navíjení, variace. Když člověk navíjí drát ručně, rozteč otáček, napětí a konečný průměr cívky se mírně posouvají od cívky k cívce a ještě více od operátora k operátorovi během směn. Tato odchylka se později projeví jako problémy s podáváním u svařovacího robota, zamotaný odvar na hlavičce hřebíků nebo cívky, které zákazníci odmítají pro nerovnoměrné navíjení. Správně nastavený navíjecí stroj odstraní většinu těchto odchylek, protože napětí, rychlost a počet otáček jsou řízeny stejnými senzory a nastaveními v každém jednotlivém cyklu.
Zbytek této příručky vás seznámí s typy strojů, jak spolupracují stroj na navíjení drátu a stroj na páskování drátu, komponenty by si měli kupující před objednávkou prozkoumat, jak se stroj chová odlišně mezi běžnými drátěnými materiály, úplný průvodce výrobním cyklem od surového drátu až po hotovou páskovanou cívku, návyky údržby, které ve skutečnosti prodlužují životnost, úvahy o zdrojích a hodnocení továrny, časté chyby při nákupu, které nejčastěji přicházejí v továrně26, a otázky konstruktéra.
Hlavní typy strojů na navíjení drátu na trhu
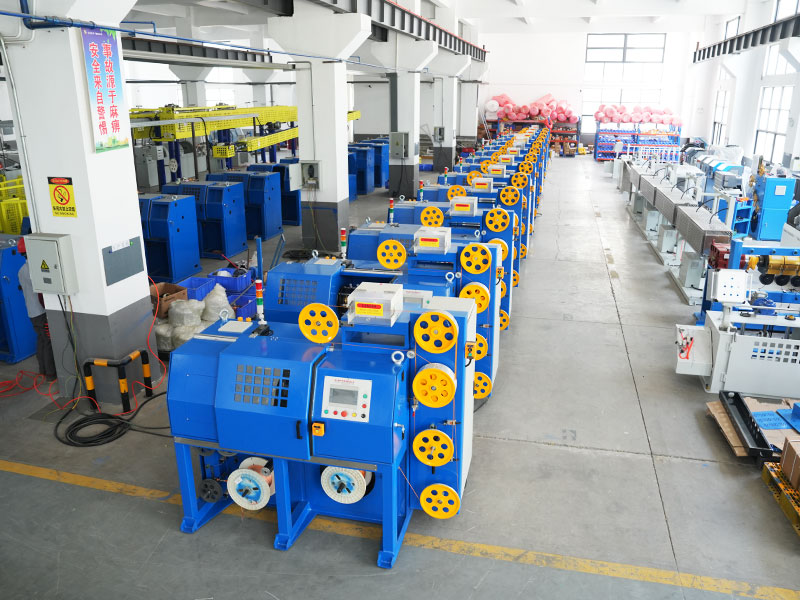
Navíjecí zařízení není univerzální. Průchod drátu, tvrdost materiálu, cílová hmotnost svitku a způsob balení, to vše tlačí kupující k jiné konfiguraci. Níže jsou uvedeny kategorie, které pokrývají převážnou většinu instalovaných strojů v dnešních závodech na výrobu drátů, kabelů a pružin.
Horizontální prstencové navíječky
Tyto navíjejí drát kolem rotujícího ramene nebo rozmetadla, zatímco drát se přivádí z pevné osy, čímž vznikají cívky ve tvaru prstence, které leží naplocho. Jsou standardní volbou pro svařovací drát, drát na oplocení a obecný drát z měkké oceli, kde se hmotnost cívky pohybuje od 15 kg do více než 1 000 kg na cívku. Horizontální navíječky jsou ceněny pro nízké těžiště, které udržuje stroj stabilní i při vyšších otáčkách vřetena. Protože cívka během navíjení sedí naplocho, gravitace pomáhá drátu usadit se na místo rovnoměrně, což je součástí toho, proč toto uspořádání zůstává nejběžnější volbou pro těžší drát.
Vertikální Barel Nebo Košík Navíječky
Drát se klade do otočného koše nebo sudu do tvaru osmičky nebo rovinného větru, což je běžné u drátu jemnějšího kalibru používaného při výrobě pružin, hřebíkového drátu nebo drátu z mědi a hliníku určeného k dalšímu tažení. Toto uspořádání má tendenci snižovat kroucení drátu a torzní namáhání ve srovnání s navíjením z cívky na cívku, což je důležité, protože zkroucený drát může způsobit nerovnoměrné opotřebení tažnic a nekonzistentní povrchovou úpravu měkkých kovů.
Přesné navíječe vrstev
Používají se tam, kde každá otáčka musí sedět přesně vedle předchozí, navíječky vrstev jsou běžné u smaltovaných magnetových drátů, svařovacích drátů pro robotické podávací systémy a všech cívek, které se musí vyplatit, aniž by se později zamotaly. Mechanismus posuvu se pohybuje tam a zpět synchronně s rotací vřetena a přesnost stoupání se často udržuje v rozmezí 0,1 až 0,3 milimetru. Tato přísná tolerance umožňuje robotické svařovací buňce nepřetržitě tahat drát po celé hodiny, aniž by jediný zádrhel přerušil svařovací cyklus.
Kombinace navíjecích a lepicích linek
Namísto provozu navíjení a balení jako dvou samostatných stanic nyní mnoho závodů instaluje kombinovanou linku, kde se navíječka vypouští přímo do stroje na páskování drátu nebo páskovací hlavy. To odstraňuje ruční manipulaci mezi dvěma kroky a rychle se stává výchozí konfigurací pro operace svařovacího drátu středního až velkého objemu a drátu MIG, protože to také uvolňuje prostor na podlaze, který by jinak byl potřeba pro vyrovnávací dopravník mezi dvěma samostatnými stroji.
Rotační navíječky letáků
Letmé rameno se otáčí kolem stacionární cívky nebo trnu a pokládá drát, zatímco navíjecí bod zůstává pevný. Tento design vyhovuje menším průměrům, vysokorychlostním aplikacím, kde je samotný drát příliš choulostivý na to, aby mohl být protažen kroužícím kroužkem, jako je jemný měděný drát nebo potažený drát, kde musí být povrchové oděrky omezeny na minimum.
Dvouhlavé nebo dvouvřetenové navíječky
Dvě navíjecí hlavy běží paralelně nebo se střídají na stejném základním rámu, takže jedna hlava může vykládat hotovou cívku, zatímco druhá navíjí, čímž se zkracuje prostoj mezi cykly téměř nule. Tato konfigurace je běžná v závodech s vysokým denním objemem, kde i několik sekund prostojů na cyklus přispívá k významné ztrátě výkonu během celé směny.
Stroj na navíjení drátu versus stroj na páskování drátu: Kam se každý hodí
Tyto dva stroje se často zaměňují, protože obvykle sedí vedle sebe na výrobním patře, ale řeší různé problémy.
Stroj na navíjení drátu
Formuje drát do cívky, řídí počet otáček a průměr cívky a určuje konečnou hmotnost cívky. Jeho hlavní náplní je tvarování a měření, nikoli zajišťování. Z této fáze pochází vše o vnitřní geometrii cívky, o tom, jak pevně je navinutá, jak jsou vrstvy rovnoměrně naskládány a jak čisté jsou počáteční a koncové body.
Stroj na lepení drátů
Omotává pásku nebo v některých sestavách plastový pásek kolem hotové cívky ve dvou nebo více bodech, takže cívka drží svůj tvar během manipulace, skladování a přepravy. Bez tohoto kroku se může cívka pružinové oceli nebo svařovacího drátu odpružit a zamotat v okamžiku, kdy opustí stroj. Fáze tejpování je čistě o zachování tvaru již vytvořeného navíječe, nikoli o korekci špatně navinuté cívky.
V efektivním uspořádání se cívka přenáší z navíjecí hlavy na otočný stůl nebo dopravník, kde se pásková jednotka pohybuje kolem ní, aplikuje pásku v naprogramovaném počtu bodů a uvolňuje hotovou páskovanou cívku na odebírací dopravník. Závody, které vynechávají krok lepení a spoléhají na ruční vázání, hlásí zhruba 3 až 5krát delší dobu cyklu na svitek a znatelně vyšší zmetkovitost ze svitků, které se uvolní, než se dostanou k zákazníkovi.
Pomáhá také přemýšlet o způsobech selhání samostatně. Problém navíjení se projevuje jako oválná, uvolněná nebo překrývající se cívka přímo na hlavě. Problém s lepením se objeví později, často poté, co cívka již prošla několika manipulačními kroky, protože páska sklouzla, roztrhla se nebo nedokázala udržet cívku zavřenou. Diagnostika, která fáze způsobila stížnost zákazníka, ušetří spoustu času promarněného odstraňováním problémů v dílně.
Základní komponenty a co zkontrolovat před nákupem
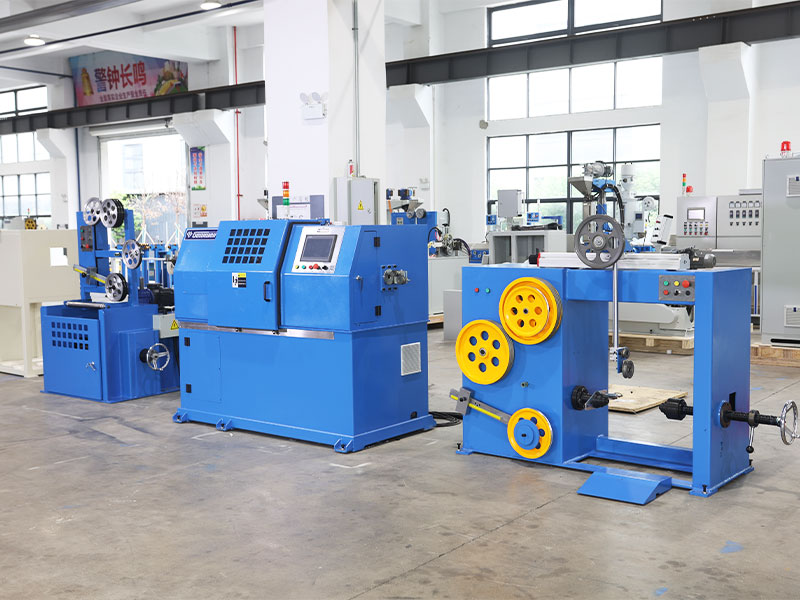
Každý stroj na navíjení drátu, bez ohledu na značku, je postaven na stejné hrstce subsystémů. Znalost toho, co každý z nich přispívá, pomáhá kupujícímu správně číst list se specifikacemi namísto pouhého porovnávání čísel rychlosti v nadpisu.
| Subsystém | Malá povinnost | Střední povinnost | Heavy Duty |
|---|---|---|---|
| Rozsah průměrů drátu | 0,2 až 1,6 mm | 1,6 až 6,0 mm | 6,0 až 16 mm |
| Nosnost cívky | Až 25 kg | 25 až 250 kg | 250 až 1 200 kg |
| Rychlost vřetena | Až 1200 otáček za minutu | 300 až 800 otáček za minutu | 80 až 300 otáček za minutu |
| Typ pohonu | Střídavý motor s invertorem | Servomotor | Servo s redukcí převodovky |
| Typická doba přechodu | 5 až 10 minut | 10 až 25 minut | 20 až 45 minut |
Řízení posuvu a napětí
Taneční rameno, pneumatický napínač nebo systém siloměrů s uzavřenou smyčkou udržuje přívod drátu do navíjecí hlavy při konstantním, kontrolovatelném napětí. Nerovnoměrné napětí je jedinou nejčastější příčinou uvolněných nebo oválných cívek, takže tato součást si zaslouží více pozornosti, než jí většina kupujících věnuje při výběru zařízení. U strojů vyšší třídy napínák hlásí živou zpětnou vazbu do ovládacího panelu, což umožňuje operátorovi vidět trend napětí, než se změní na odmítnutou cívku, místo aby objevil problém až poté.
Navíjecí Hlava Nebo Spinner
Jedná se o rotační prvek, který ve skutečnosti tvaruje drát do prstence nebo vrstvy. Průměr hlavy je obvykle nastavitelný v definovaném rozsahu, což umožňuje jednomu stroji zvládnout několik velikostí cívek bez úplné výměny nástrojů. Kvalita ložisek uvnitř této sestavy má předimenzovaný vliv jak na hladinu hluku, tak na dlouhodobé náklady na údržbu, protože běží nepřetržitě při plné jmenovité rychlosti stroje.
Počítání a měření délky
Kodérové kolo nebo optické počítadlo sleduje otáčky nebo lineární délku, takže stroj řeže s přesnou cílovou hmotností nebo délkou. Moderní ovladače udržují přesnost délky do 0,5 procenta na dobře udržovaném zařízení. Toto měření se také zavádí přímo do výpočtů hmotnosti cívek, což je důležité pro závody, které prodávají drát na váhu a potřebují se vyhnout soustavnému přeplňování cívek.
Řezání A Vyhazování
Jakmile je dosaženo cílového počtu, pneumatické nebo hydraulické nůžky přestřihnou drát a vyhazovací rameno nebo naklápěcí kolébka tlačí hotovou cívku na další stanici, často stroj na páskování drátu. Čistý řez bez otřepů je důležitější, než to zní, protože otrhaný konec drátu se může při stohování zachytit o další cívku nebo se při balení zachytit o balicí fólii.
Ovládací panel a úložiště receptů
Rozhraní člověk-stroj je místo, kde operátor nastavuje průměr drátu, cílovou hmotnost cívky nebo počet otáček, rychlost vřetena a cíle napětí. Stroje s úložištěm receptur umožňují závodu uložit úplnou sadu parametrů pro každý produkt a vyvolat jej během několika sekund, místo aby znovu zadával každou hodnotu ručně při každém přechodu, což je jedna z největších tichých úspor času v závodě na více produktů.
Jak se mění chování při navíjení u běžných drátěných materiálů
Stejný navíjecí stroj se může chovat zcela odlišně v závislosti na tom, jaký materiál jím prochází, a kupující, kteří to přehlížejí, nakonec pronásledují problémy s kvalitou, které jsou spíše nesouladem materiálu než chybami stroje.
Měkká Ocel A Svařovací Drát
Docela shovívavý ke svitku, protože dobře drží tvar, ale těžší kalibrovaná ocel potřebuje silnější napnutí a pevnější uspořádání ložisek navíjecí hlavy, aby se zabránilo vychýlení při rychlosti.
Měděný A hliníkový vodič
Měkčí a náchylnější ke značení povrchu, takže napětí musí být nižší a vodicí válečky těží z hladšího, často potaženého kontaktního povrchu, aby se zabránilo oděru povrchu.
Pružinová ocel
Vysoká tendence k odpružení znamená, že se cívka chce otevřít v okamžiku uvolnění napětí, což je přesně důvod, proč u tohoto materiálu tolik záleží na kroku nalepení a proč je počet bodů nalepení obvykle vyšší u pružinového drátu než u měkčích kovů.
Drát z nerezové oceli
Vyšší tvrdost v průběhu času zvyšuje opotřebení vodicích válečků a řezného nože, takže závody s velkým množstvím nerezu obvykle nahrazují opotřebitelné díly v kratším cyklu než závody, které používají převážně měkkou ocel.
Potažený nebo izolovaný drát
Smaltované nebo plastové povlaky mohou být poškozeny nadměrným napětím nebo drsnými vodícími plochami, takže tyto materiály obvykle běží se sníženým napětím, přičemž zvláštní pozornost je věnována udržování vodicích válečků v čistotě a bez usazených nečistot.
Celý výrobní cyklus, krok za krokem
Pochopení skutečné sekvence, kterou cívka prochází, pomáhá kupujícímu klást ostřejší otázky během návštěvy továrny nebo předvádění zařízení, protože každý krok je místem, kde lze kvalitu získat nebo ztratit.
- Surový drát se vyplácí ze zásobní cívky nebo tažné linky a prochází počátečním rovnačkou, aby se odstranilo jakékoli nastavené zakřivení z předcházejícího zpracování.
- Drát vstupuje do napínacího systému, kde rameno tanečníka nebo siloměr drží stálý tah, když se posouvá směrem k navíjecí hlavě.
- Navíjecí hlava nebo rozvlákňovač se začnou navíjet, vedené příčným mechanismem, pokud je stroj přesný navíječ vrstev, nebo přirozenou dráhou rotace, pokud se jedná o prstencový navíječ.
- Kodér nepřetržitě počítá otáčky nebo měří délku oproti cíli nastavenému na ovládacím panelu.
- Jakmile je dosaženo cíle, stroj signalizuje řezací nůžky, které drát čistě přeruší v naprogramovaném bodě.
- Vyhazovací rameno, sklopná kolébka nebo dopravník přesune hotovou cívku z hlavy a směrem k další stanici.
- Pokud je integrován stroj na páskování drátu, cívka se natočí do páskového karuselu, kde se páska aplikuje ve dvou až čtyřech bodech po obvodu.
- Hotový páskovaný svitek se přesune na odnášecí dopravník, kde se zváží, označí a připraví pro zabalení nebo odeslání.
Jakýkoli slabý článek v tomto řetězu, ať už je to opotřebovaný napínák, tupá řezací čepel nebo špatně nastavený páskový karusel, má tendenci se projevit jako stížnost na kvalitu o několik kroků později, což je důvod, proč závody, které systematicky řeší problémy od prvního kroku vpřed, řeší problémy rychleji než závody, které skočí rovnou k seřízení posledního stroje v řadě.
Jak vybrat správný stroj na navíjení drátu pro vaši linku
Níže uvedený kontrolní seznam odráží otázky, které ve skutečnosti mění rozhodnutí o nákupu, na základě technických kritérií, kterými se většina dodavatelských týmů zabývá při specifikaci nového navíjecího zařízení.
- Potvrďte celou řadu průměrů drátů, které dnes provozujete a kdekoli, kde očekáváte rozšíření v příštích dvou až třech letech, nejen u současného bestselleru.
- Přizpůsobte výstup hmotnosti cívky vašemu standardu balení a přepravy; stroj, který překročí cílovou hmotnost dokonce o 2 procenta, zvyšuje skutečné náklady na materiál po celý rok výroby.
- Zkontrolujte, zda lze stroj spárovat přímo se strojem na páskování drátu na stejném základním rámu, nebo zda potřebuje samostatný dopravník a další podlahovou plochu.
- Zeptejte se na dobu přepínání mezi velikostmi cívek; některé stroje potřebují 5 minut, jiné 45 a tento rozdíl se v závodě na výrobu více produktů rychle spojuje.
- Zkontrolujte možnosti jazyka ovládacího panelu a zda ukládání receptur umožňuje operátorovi vyvolat uloženou úlohu namísto opětovného ručního zadávání parametrů.
- Ověřte, jaké náhradní díly jsou skladovány lokálně a jaké náhradní díly je nutné dovážet, protože ložiska navíjecí hlavy a snímače napětí jsou díly, které se opotřebovávají nejrychleji.
- Zeptejte se, jak si stroj vede v celé řadě materiálů, které používáte, nejen na vzorku, který dodavatel používá v demonstračním videu.
- Podívejte se na půdorys, včetně rovnání přísunu a výstupní pásky nebo sekcí dopravníku, nejen na samotnou navíjecí hlavu, protože podlahová plocha je při plánování často podceňována.
- Pokud bude stroj běžet v blízkosti jiného přesného zařízení nebo ve sdíleném pracovním prostoru, zeptejte se na hladinu hluku a vibrací při plné jmenovité rychlosti.
Integrace stroje na lepení drátu do navíjecí linky
Dobře vyladěná kombinace navíjení a páskování se posuzuje méně podle maximální rychlosti a více podle toho, jak málo cívek je odmítnuto pro volné omotání, umístění pásky mimo střed nebo pásku, která překrývá odříznutý konec drátu.
Většina jednotek strojů pro páskování drátů indexuje kolem cívky na rotujícím karuselu nebo sadě poháněných válců a aplikuje dva až čtyři ovinutí pásky v každém ze dvou až čtyř bodů po obvodu cívky. Počet lepicích bodů závisí na průměru cívky a tuhosti drátu; tužší a těžší cívka měřidla obvykle potřebuje čtyři body, aby zůstala uzavřená, zatímco lehčí cívka měřidla pojme dva.
Při specifikaci kombinované linky požádejte dodavatele, aby použil vzorek cívky z vašeho skutečného drátu, nikoli demo cívky, protože povrchová úprava drátu a chování odpružení mění způsob napínání pásky. Běžným výchozím bodem je překrytí pásky zhruba 30 až 50 procent na obal, které se poté upraví podle toho, jak se cívka chová při testování přepravy.
Na šířce pásky a typu lepidla také záleží více, než mnozí kupující očekávají. Užší páska se aplikuje rychleji, ale může vyžadovat více obalů, aby udržela těžší cívku zavřenou, zatímco širší páska pokrývá čelo cívky méně průchody, ale zvyšuje náklady na materiál na cívku. Síla přilnavosti by měla odpovídat očekávané době skladování svitku a podmínkám manipulace, protože páska, která dobře funguje v klimaticky řízeném skladu, nemusí tak dobře držet při přepravě venku nebo při vysoké vlhkosti.
Odvětví, která se denně spoléhají na zařízení pro navíjení drátu
Svařovací spotřební materiál
Drát MIG, drát pro ponořený oblouk a drát plněný tavidlem se všechny dodávají jako páskované cívky, bubny nebo cívky a konzistence cívky přímo ovlivňuje, jak hladce se drát vede svařovacím hořákem.
Jarní výroba
Surový pružinový drát je dodáván předem svinutý pro skladování a přepravu, než projde samostatným procesem tvarování pružiny, takže rovnoměrnost cívky snižuje zasekávání při podávání u tvarovacího stroje.
Oplocení A Stavební Drát
Ostnatý drát, vázací drát a svitky výztuže jsou vyráběny ve velkém objemu s důrazem na přesnost hmotnosti svitků pro kontrolu nákladů na malých okrajích.
Kabel A Vodič
Měděný a hliníkový vodičový drát je navíjen mezi tažnými průchody, kde záleží na šetrném zacházení, aby se zabránilo poškrábání povrchu, které by ovlivnilo vodivost na lince.
Spojovací A Hřebík Drátek
Vysokorychlostní linky na výrobu hřebíků se táhnou přímo z cívek, takže chování odvíjení cívek musí být dostatečně hladké, aby se spodní hlavička nezasekla.
Drátěné Pletivo A Síťovina
Svitky se přivádějí přímo do zařízení pro tkaní nebo svařování sítě, kde rozměrová konzistence zabraňuje posunu vzoru sítě v průběhu výroby.
Součásti automobilového elektroinstalace
Drát s menším průměrem používaný při výrobě kabelových svazků pro automobily těží z přesného navíjení vrstvy, protože odvíjení zamotaných svazků se přímo promítá do nižší rychlosti montážní linky svazku.
Zemědělské drátěné výrobky
Balicí drát a obecný zemědělský vázací drát se vyrábí ve velkém objemu, kde konzistence hmotnosti svitku pomáhá farmám a distributorům plánovat použití bez dohadů.
Výroba elektrod a výplní kovů
Přídavný drát jemného průměru pro speciální svařovací procesy silně závisí na těsné toleranci navíjení, protože i malé kolísání napětí ovlivňuje stabilitu oblouku během použití.
Návyky údržby, které prodlužují životnost stroje
Denně
Otřete navíjecí hlavu a zkontrolujte, zda ve vodicích válečkách nejsou zbytky drátu; nahromadění jemných kovových hoblin je nejčastější příčinou povrchového poškrábání hotové cívky.
Týdenní
Zkontrolujte snímače napětí a otočné čepy otočného ramena, zda se pohybují hladce, a ujistěte se, že pneumatické stříhací nůžky stále vytvářejí čistý řez bez otřepů.
Měsíční
Namažte ložiska vřetena podle plánu výrobce, zkontrolujte napnutí hnacího řemene a znovu spusťte kalibrační cívku, abyste potvrdili, že počet otáček a měření délky jsou stále v toleranci.
Čtvrtletně
Zkontrolujte vyrovnání mezi navíjecí hlavou a odebíracím dopravníkem nebo přísunem stroje na páskování drátu, protože i malé posunutí zde způsobuje zasekávání cívek nebo přistání pásky mimo střed.
Ročně
Nechte si provést úplnou kontrolu vinutí hnacího motoru, stavu oleje v převodovce a přesnosti snímače, protože tyto součásti pomalu degradují a lze je snadno přehlédnout, dokud se kvalita výstupu již nezmění.
Vedení jednoduchého protokolu údržby podle stroje, spíše než spoléhání na paměť, umožňuje mnohem snazší odhalit pomalý pokles výkonu dříve, než se změní v neplánované zastavení. Mnoho závodů zjistí, že vytištěný kontrolní seznam v blízkosti stroje, odškrtnutý při změně směny, zachycuje drobné problémy dny nebo týdny předtím, než by se jinak objevily jako stížnost na kvalitu.
Odstraňování běžných problémů se strojem na navíjení drátu
| Symptom | Pravděpodobná příčina | První oprava k vyzkoušení |
|---|---|---|
| Cívka je volná nebo oválná | Nerovnoměrné napětí drátu | Znovu zkalibrujte rameno tanečníka nebo snímač napětí |
| Hmotnost cívky se odchyluje od cíle | Opotřebené kolo kodéru nebo prokluzování | Vyčistěte a zkontrolujte kontaktní plochu měřicího kola |
| Poškrábání drátu nebo povrchové stopy | Nečistoty ve vodicích válečcích nebo špatně zarovnané matrice | Vyčistěte válečky a zkontrolujte vyrovnání matrice |
| Omotávka pásky dosedá na cívku mimo střed | Nesouosost mezi výstupem navíječky a posuvem stroje pro páskování drátu | Znovu zkontrolujte vyrovnání dopravníku nebo točny |
| Stroj se zastaví uprostřed cyklu | Přetížený hnací motor nebo zaseknuté nůžky | Snižte zatížení, zkontrolujte střihací nůž, zda neobsahuje otřepy nebo úlomky |
| Během navíjení drát přeskakuje nebo přeskakuje | Opotřebená vodicí válečková ložiska nebo prokluzování řemenu | Zkontrolujte a vyměňte opotřebovaná ložiska vodicích válečků |
| Vrstvy svitků se nerovnoměrně kříží nebo překrývají | Mechanismus posuvu není synchronizován s rychlostí vřetena | Překalibrujte časování pojezdu proti otáčení vřetena |
Co se právě teď mění v technologii navíjení drátů
Kupující také častěji požadují rychlovýměnné nástroje, které umožní jednomu stroji pokrýt širší rozsah průměrů drátu bez zdlouhavé mechanické výměny, protože ve výrobě drátů a kabelů se staly běžnější menší série a častější výměny produktů.
Datová konektivita je další oblastí, která se neustále mění. Namísto samostatného ovládacího panelu novější stroje stále častěji zaznamenávají údaje o počtu cívek, době cyklu a trendu napětí do sdílené sítě závodu, což umožňuje týmu údržby zaznamenat pomalu se pohybující senzor na několika strojích najednou, místo aby čekal, až každý stroj samostatně označí chybu. Tento druh viditelnosti se stává rozdílem mezi dodavateli, i když je výkon mechanického navíjení jádra podobný.
Větší pozornost je také věnována spotřebě energie v době nečinnosti, u servosystémů, které mohou mezi cykly klesnout do udržovacího stavu s nízkou spotřebou energie, místo aby neustále běžely hnací motor, což se sčítá na lince s více stroji s prodlouženými směnami.
Srovnání manuálního, poloautomatického a plně automatického navíjení
| Konfigurace | Přibl. Výstup za směnu | Požadavek na operátora |
|---|---|---|
| Ruční navíjení | 40 až 60 cívek | 1 operátor na plný úvazek na stanici |
| Poloautomatická navíječka | 150 až 400 cívek | 1 operátor, úvazek pozor |
| Plně automatická navíjecí a páskovací linka | 400 až 1200 cívek | 1 operátor dohlíží na více strojů |
Rozdíl mezi poloautomatickým a plně automatickým zařízením často závisí na tom, kolik pozornosti operátora ještě potřebují kroky lepení a vyhazování. Poloautomatická linka obvykle vyžaduje, aby osoba ručně spustila nebo asistovala při kroku páskování, zatímco plně automatická linka zvládne tento přechod bez zásahu operátora, takže tato osoba může dohlížet na dva nebo tři stroje najednou místo toho, aby stála na jedné stanici.
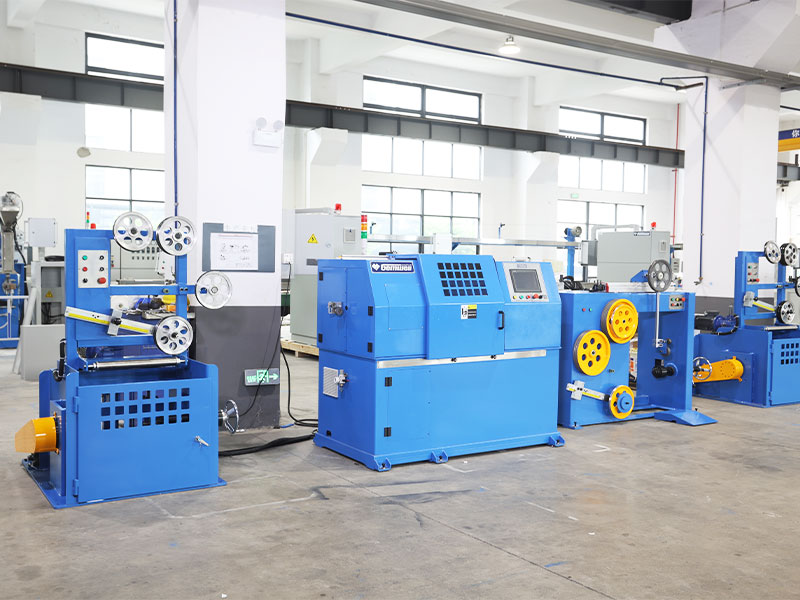
Hodnocení dodavatele nebo továrny před zadáním objednávky
Vzhledem k tomu, že většina navíjecích strojů je objednávána jako investiční zařízení, které má fungovat roky, je hodnocení dodavatele důležité stejně jako hodnocení listu se specifikacemi stroje.
Požádejte o živou zkušební jízdu
Video nebo osobní zkouška s použitím vašeho skutečného vzorku drátu odhalí mnohem více než jen katalogová specifikace, protože chování při navíjení se mění s tvrdostí materiálu, povrchovou úpravou a dokonce i s konkrétním dodavatelem vašeho surového drátu.
Zkontrolujte dobu dodání náhradních dílů
Zeptejte se přímo, jak dlouho trvá získat náhradní snímač napětí, ložisko navíjecí hlavy nebo řezací nůž a zda dodavatel udržuje běžné opotřebitelné díly na skladě, místo aby je na požádání zasílal ze zámoří.
Potvrďte strukturu poprodejní podpory
Zjistěte, zda je k dispozici technická podpora prostřednictvím videohovoru, zda může technik v případě potřeby cestovat na místo a jakou dobu odezvy lze očekávat, pokud dojde k výpadku stroje v polovině výroby.
Prohlédněte si minulé instalace v podobných aplikacích
Dodavatel s několika existujícími instalacemi ve vašem konkrétním typu drátu a rozsahu hmotnosti cívek je obecně bezpečnější než ten, jehož zkušenosti se soustředí na velmi odlišnou kategorii produktů.
Časté chyby, kterých se kupující dopouštějí při specifikaci navíjecího stroje
- Dimenzování stroje pouze na aktuální nejprodávanější průměr drátu namísto celého sortimentu, který závod skutečně během roku provozuje.
- Podcenění podlahové plochy pouhým měřením stopy navíjecí hlavy a zapomněním na úseky rovnání přísunu a výstupní pásky.
- Výběr nejvyšší jmenovité rychlosti jako hlavního rozhodovacího faktoru a ignorování doby přechodu, která je často důležitější v závodě na výrobu více produktů.
- Vynechání zkušebního provozu se skutečným drátem závodu a spoléhání se pouze na předváděcí video dodavatele s použitím jiného materiálu.
- Přehlížení dostupnosti náhradních dílů, dokud není stroj již nainstalován a opotřebitelný díl selže poprvé.
- Zacházet s navíječkou a strojem na páskování drátů jako s dodatečným párováním, spíše než plánovat obojí dohromady od začátku projektu.
Nákladové faktory a návratnost investic
3 až 5x
Rychlejší doba cyklu, kdy je lepení automatické místo ručního vázání
0,5 %
Typická přesnost měření délky na dobře udržovaném navijáku
2 až 3 roky
Společné okno návratnosti pro závody nahrazující ruční navíjení automatizovanými linkami
Kromě kupní ceny by kupující měli zvážit spotřebu energie hnacího motoru, náklady a dodací lhůty náhradních dílů, jako jsou ložiska a snímače napětí, a kolik podlahové plochy potřebuje kombinovaná buňka navíjecího a páskového stroje ve srovnání se dvěma samostatnými stanicemi spojenými dopravníkem. Závody, které používají více průměrů drátu, by také měly cenu v čase přeměny jako opakující se náklady, protože pomalá přeměna zabírá denní výkon, i když jmenovitá rychlost stroje vypadá na papíře dobře.
Přerozdělení pracovní síly je další částí výpočtu návratnosti, která se minula. Nahrazení dvou nebo tří ručních navíjecích stanic jednou automatizovanou linkou nejenže sníží počet zaměstnanců, ale osvobodí zkušené pracovníky, aby se přesunuli do rolí, jako je kontrola kvality nebo dohled nad strojem, kde jejich úsudek přidává větší hodnotu, než kdy by mohlo opakované ruční navíjení.
Často kladené otázky
Jaké průměry drátu zvládne typický stroj na navíjení drátu?
Většina strojů je konstruována pro definovaný rozsah spíše než pro jednu pevnou velikost. Malé stroje běžně pokrývají 0,2 až 1,6 mm, středně výkonné jednotky zvládnou 1,6 až 6,0 mm a navíječky pro velké zatížení jsou konstruovány pro 6,0 až 16 mm nebo více, v závislosti na navíjecí hlavě a velikosti pohonu.
Potřebuji samostatný stroj na páskování drátů, nebo jej lze zabudovat do navíječky?
Obě nastavení existují. Některé závody provozují navíječku a páskovou jednotku jako jednu kombinovanou buňku sdílející základní rám a řídicí systém, což snižuje podlahovou plochu a manipulaci. Jiní je udržují jako samostatné stroje spojené dopravníkem, což poskytuje větší flexibilitu, pokud se velikosti cívek značně liší.
Jak často by se měly senzory napětí překalibrovat?
Měsíční kontrola kalibrace proti známé referenční cívce je pro většinu závodů rozumným výchozím bodem s častějšími kontrolami, zda se na stroji otáčejí různé typy drátů nebo měřidel, protože každá změna tuhosti materiálu ovlivňuje, jak snímač čte napětí.
Co způsobuje, že se cívky po nalepení uvolňují?
Obvykle se jedná spíše o problém s napětím na navíjecí hlavě než o problém s páskováním. Pokud není cívka sama navinuta pevně a důsledně, žádné nastavení pásky ve směru toku ji plně nenapraví, takže nastavení napnutí navíjecí hlavy by mělo být první věcí, kterou zkontrolujte.
Může jeden stroj navíjet různé materiály drátu, jako je ocel a měď, bez větší změny?
Mnoho strojů dokáže pracovat s řadou materiálů pouze s nastavením napětí a rychlosti, protože základní mechanika navíjení se nemění. Měkčí materiály, jako je měď, obecně vyžadují nižší nastavení napětí než tvrdší pružinová ocel, aby se zabránilo deformaci povrchu.
Kolik podlahové plochy potřebuje kombinovaná navíjecí a lepicí linka?
To se liší podle velikosti svitku a modelu stroje, ale jako obecný plánovací údaj, středně velká kombinovaná linka manipulující se svitky do zhruba 250 kg obvykle potřebuje stopu v rozsahu 4 až 7 metrů na délku, včetně vstupních a výstupních dopravníkových sekcí.
Jak dlouho obvykle vydrží navíjecí hlava, než je třeba vyměnit hlavní díly?
Při pravidelném mazání a kontrole ložisek podle plánu popsaného výše v této příručce se sestava ložisek navíjecí hlavy běžně několik let nepřetržité výroby vyrábí, než je třeba vyměnit, ačkoli přesná životnost silně závisí na tvrdosti materiálu drátu a rychlosti chodu.
Je servopohon vždy lepší než standardní střídavý motor s měničem?
Ne nutně pro každou aplikaci. Servopohony nabízejí jemnější řízení rychlosti a polohy, což prospívá přesnému navíjení vrstev a kombinačnímu vedení s těsnou synchronizací pásku, ale dobře specifikovaný systém AC invertoru je často dokonale postačující pro jednodušší kruhové navíjení drátu o větší tloušťce, kde je velmi jemné ovládání méně důležité.
Jaký je největší faktor v tom, kolik cívek dokáže stroj vyrobit za směnu?
Frekvence přepínání má obvykle větší dopad než nejvyšší jmenovitá rychlost pro závody s více produkty, protože stroj, který rychle přepíná mezi velikostmi drátu, zadrží větší posun v aktivním výrobním čase ve srovnání se strojem, který běží rychleji, ale během nastavování je déle nečinný.
Měla by být šířka pásky stejná ve všech velikostech cívek vyrobených na jedné lince?
Ne vždy. Větší a těžší cívky obecně těží ze širší pásky nebo dalších lepicích bodů, aby se zabránilo otevření cívky, zatímco menší, lehčí cívky mohou být často adekvátně zajištěny užší páskou a menším počtem ovinutí, takže mnoho rostlin má po ruce více než jednu šířku pásky.
 Související Produkty











