 E-mail: info@gem-cablesolution.com
 Address: No.8 Yuefeng Rd, High Tech Zone, Dongtai, Jiangsu, Čína | No.109 Qilin East Rd, Daning, Humen, Dongguan, Guangdong, China.
 English
 中文简体



Kompaktní vytlačovací drát: Přímá odpověď
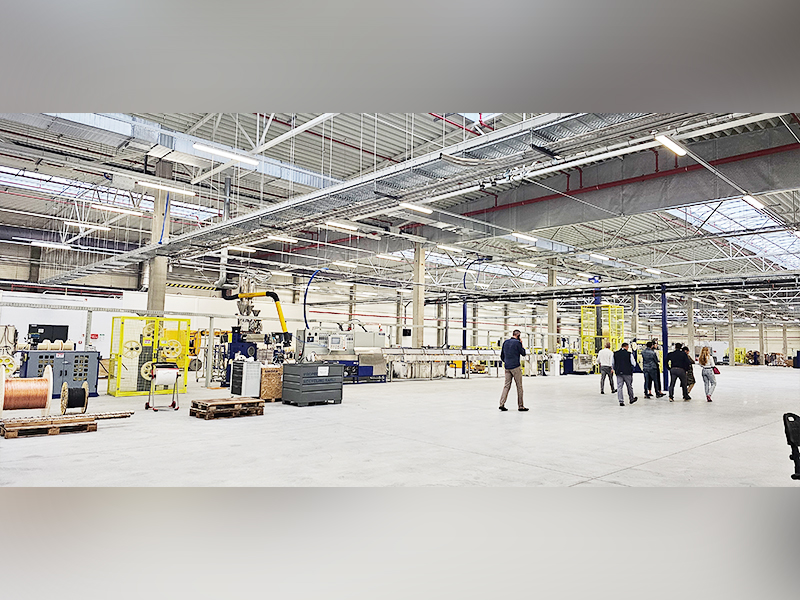
Kompaktní stroj na vytlačování drátu je prostorově úsporný stroj na vytlačování kabelů zkonstruovaný pro nanášení izolačních nebo plášťových vrstev na dráty a kabelové vodiče bez podlahové stopy tradiční výrobní linky. Většina kompaktních jednotek se vejde do 8 až 15 metrů čtverečních a přitom stále poskytuje výstupní rychlosti mezi 80 a 400 metry za minutu, v závislosti na průměru vodiče a materiálu. Pro dílny s omezenou podlahovou plochou, provozy s nízkým až středním objemem nebo častou výměnou materiálu je praktickou odpovědí kompaktní stroj na vytlačování drátu, protože zkracuje dobu seřizování, snižuje plýtvání materiálem při spouštění a umožňuje jednomu operátorovi řídit celou linku, místo aby potřeboval vícečlennou posádku.
Zbytek této příručky uvádí, jak jsou tyto stroje strukturovány, co odlišuje spolehlivý kompaktní stroj na vytlačování kabelů od stroje s nedostatečným výkonem a jak přizpůsobit specifikace stroje vašim skutečným výrobním potřebám.
Jak se staví kompaktní stroj na vytlačování drátu
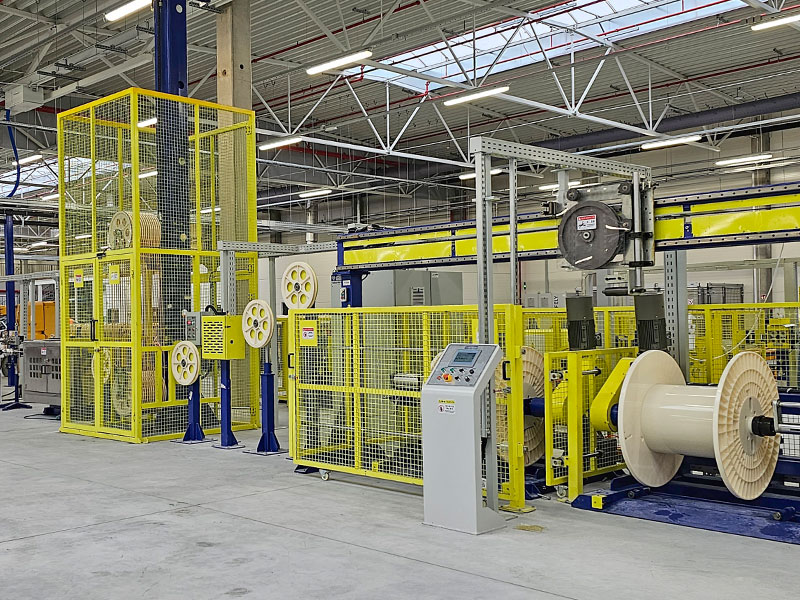
Každý kompaktní stroj na vytlačování drátu sdílí stejnou sekvenci jader jako větší stroj na vytlačování kabelů linky, jen zhuštěné do těsnějšího mechanického uspořádání. Vodič se odvíjí z navíjecího stojanu, prochází předehřívačem, vstupuje do příčné hlavy extrudéru, kde je aplikován roztavený polymer, pak prochází chlazením, zkoušečkou jiskry nebo měřičem průměru a nakonec navíjecí cívkou.
To, co dělá jednotku "kompaktní", není redukce funkčních kroků, ale přepracování toho, jak se tyto kroky propojují. Kompaktní stroje obvykle integrují předehřívač a základnu extrudéru do společného rámu, používají vertikální nebo naskládaný chladicí žlab namísto dlouhého horizontálního a kombinují odtah a navíjení do jediné skříně pohonu. Tím se zkrátí délka vedení zhruba o 40 až 60 procent ve srovnání se standardní konfigurací pracující se stejným rozsahem průřezu vodiče.
| Typ čáry | Délka | Operátoři jsou potřeba | Wire Range |
|---|---|---|---|
| Kompaktní stroj na vytlačování drátu | 3 až 6 metrů | 1 | 0,1 mm až 6 mm |
| Standardní stroj na vytlačování kabelů | 10 až 18 metrů | 2 až 3 | 0,1 mm až 25 mm |
Konstrukce šroubů a proč rozhoduje o kvalitě výstupu
Vytlačovací šnek je jedinou součástí, která určuje, zda kompaktní vytlačovací drátěný stroj produkuje konzistentní tloušťku stěny nebo se při rychlosti vyskytnou problémy s excentricitou. Kompaktní stroje obecně používají jednošnekový extrudér s poměrem L/D mezi 20:1 a 25:1, kratším než poměr 25:1 až 30:1, který se vyskytuje u linek plné velikosti, protože kratší válec odpovídá menšímu krytu motoru bez obětování rovnoměrnosti taveniny pro tloušťku drátu pod 6 mm.
Tři zóny, na kterých záleží
- Zóna podávání: táhne pevné pelety dopředu a začíná hutnění
- Kompresní zóna: postupně taví materiál a zároveň snižuje hloubku kanálu
- Zóna dávkování: stabilizuje tlak a dodává konzistentní tok taveniny do křížové hlavy
Špatně přizpůsobená konstrukce šroubu způsobuje vzdouvající se , což se projevuje jako průměr drátu, který kolísá o více než 0,02 mm podél stejné cívky. Kupující, kteří porovnávají stroje, by si měli vyžádat vzorek kotouče řezu a měření ve třech bodech, aby se potvrdila konzistence, než se zaváže k nákupu.
Konfigurace chladicích žlabů pro stísněné prostory
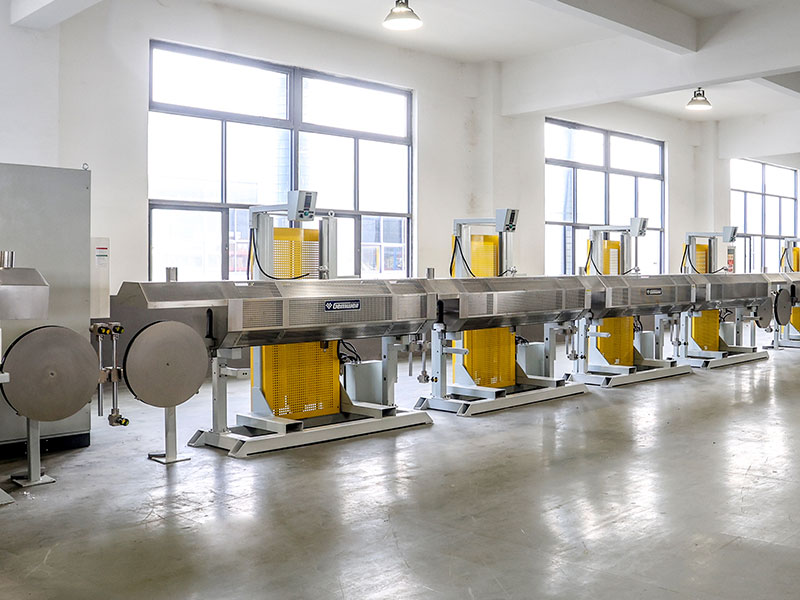
Chlazení je místo, kde se konstrukce kompaktního vytlačovacího drátu nejviditelněji liší od konvenčního uspořádání. Protože horizontální žlaby potřebují délku, aby postupně odváděly teplo, spoléhají kompaktní jednotky místo toho na jeden ze tří přístupů:
- Vícezónový krátký žlab s oddělenými sekcemi teplé a studené vody pro urychlení poklesu teploty na kratší vzdálenost
- Sprejové chladicí tunely, které používají pole trysek místo ponorné lázně, zkracují požadovanou délku až o 50 procent
- Vertikální kapkové chlazení, kde drát cestuje směrem dolů přes naskládanou komoru spíše než horizontálně
Pro vodiče s izolací z PVC a PE pod 4 mm může chladicí tunel o délce 2 až 3 metry dosáhnout stejného chladicího účinku jako 5metrový ponorný žlab, podle typických měřítek rychlosti linky používaných integrátory kabelových strojů. To je hlavní důvod, proč kompaktní jednotky stroje na vytlačování kabelů mohou dosahovat výstupní rychlosti blízké standardním linkám i přes menší rám.
Řídicí systémy: Co odlišuje základní od spolehlivých
Architektura řízení je často nejvíce přehlíženým faktorem při hodnocení kompaktního stroje na vytlačování drátu. Základní jednotka běží na reléové logice s ručním nastavením teploty a rychlosti linky. Spolehlivá jednotka běží na PLC s dotykovým HMI, což operátorům umožňuje ukládat receptury pro různé tloušťky drátu a okamžitě je vyvolat během přepínání.
| Tier | Metoda úpravy | Skladování receptů | Doba přechodu |
|---|---|---|---|
| Základní reléová logika | Manuální číselníky | žádný | 25 až 40 minut |
| PLC střední úrovně | Digitální dotykový displej | Až 10 receptů | 8 až 12 minut |
| Pokročilé PLC s řízením průměru v uzavřené smyčce | Automatická korekce | Neomezené, síťové | Méně než 5 minut |
Zvláštní pozornost si zaslouží regulace průměru s uzavřenou smyčkou. Tento systém využívá laserové měřidlo umístěné za chladicí fází k měření průměru drátu v reálném čase a automaticky upravuje rychlost odtahu nebo otáčky extrudéru tak, aby korigoval drift dříve, než se stane šrotem. Linky bez této funkce mají obvykle míru zmetkovitosti mezi 3 a 6 procenty , zatímco linky s řízením v uzavřené smyčce to ve většině hlášených případů ze závodů na výrobu kabelů snižují pod 1 procento.
Materiálová kompatibilita napříč běžnými aplikacemi
Kompaktní stroj na vytlačování drátu není nástroj z jednoho materiálu. Stejná konfigurace křížové hlavy a šroubu, která dokonale funguje pro PVC, bude mít horší výkon na materiálech s různými charakteristikami taveniny. Před zahájením plánování výroby je nezbytné sladit materiál s nastavením stroje.
Izolace PVC
PVC zůstává nejběžnějším materiálem vyráběným na kompaktních linkách, protože jeho teplotní okno pro zpracování, obecně 160 °C až 190 °C, je shovívavé a snáší drobné změny rychlosti šroubu bez větších defektů. Je výchozím výchozím bodem pro obecné stavební dráty a nízkonapěťové aplikace.
Polyethylen a zesíťovaný polyethylen
PE a XLPE vyžadují přísnější regulaci teploty, obvykle v pásmu 5 °C, protože tyto materiály jsou citlivější na smykové zahřívání. Kompaktní stroj na vytlačování drátu s XLPE by měl mít vyhrazenou chladicí zónu oddělenou od hlavního žlabu pro řízení procesu zesíťování, pokud linka tuto fázi zahrnuje.
TPE a nízkokouřové směsi
Termoplastické elastomery a sloučeniny s nízkou kouřivostí a nulovým obsahem halogenů používané v dopravě a lodních kabelech vyžadují profily šroubů s nižším smykem, aby se zabránilo degradaci přísad zpomalujících hoření. Spuštění těchto směsí na šroubu určeném pro standardní PVC často způsobuje viditelné pruhy nebo změnu barvy na hotovém plášti.
Dimenzování stroje podle skutečného objemu výroby
Překoupení kapacity je jednou z nejčastějších chyb při výběru kompaktního stroje na vytlačování drátu. Přizpůsobení propustnosti stroje realistickému dennímu výkonu zabraňuje plýtvání kapitálem a nedostatečným překážkám.
Jako reference pro plánování: malá dílna vyrábějící 1 000 až 3 000 metrů za den tenkého drátu (méně než 2 mm) je dobře obsluhována 65 mm nebo 75 mm jednošroubovou kompaktní jednotkou. Zařízení zaměřené na 5 000 až 10 000 metrů za den v rozsahu 2 mm až 6 mm obvykle potřebuje průměr šneku 90 mm až 100 mm se silnějším hnacím motorem, obvykle v rozsahu 30 kW až 45 kW, aby udrželo tento výkon bez přehřátí taveniny.
Samotná rychlost linky je zavádějící číslo bez kontextu. Stroj inzerovaný rychlostí 300 metrů za minutu na 0,5mm vodiči nepoběží ani zdaleka této rychlosti na 4mm vodiči, protože větší průměry vyžadují silnější izolační stěny a tudíž pomalejší vytahování, aby se zachovalo správné chlazení. Vždy požadujte údaje o rychlosti vázané na konkrétní průřez drátu a tloušťku stěny, nikoli na jedno plošné číslo.
Vzory údržby, které prodlužují životnost
Kompaktní stroje se zahřívají v poměru k velikosti jejich rámu, protože komponenty sedí blíže u sebe, což znamená, že řízení tepla a běžná údržba mají větší váhu než na oddálených standardních linkách.
- Při každé výměně materiálu vyčistěte sítový blok a přerušovací desku, abyste zabránili nárůstu tlaku, který namáhá hnací motor
- Týdně kontrolujte vyrovnání matrice a hrotu příčníku, protože kompaktní rámy mají menší toleranci pro posun tepelné roztažnosti
- Měsíčně kontrolujte průtok chladicí vody, protože usazování vodního kamene v kratším žlabu má úměrně větší dopad na účinnost chlazení
- Vyměňte tažné pásy nebo housenkové pásy na základě opotřebení, nikoli podle pevně stanoveného kalendáře, protože rychlost opotřebení silně závisí na povrchovém tření drátu
Zařízení, která dodržují zdokumentovanou rutinu čištění při výměně, hlásí méně neplánovaných odstávek než ta, která spoléhají na reaktivní údržbu, a to na základě běžných vzorců pozorovaných u operací výroby drátů malého až středního rozsahu.
Často kladené otázky
Jaký rozsah průměrů drátu zvládne kompaktní stroj na vytlačování drátu?
Většina kompaktních jednotek pokrývá průměr vodiče 0,1 mm až 6 mm, což se hodí pro velkou většinu aplikací stavebních vodičů, automobilových vodičů a nízkonapěťových řídicích kabelů. Větší rozsahy průměrů obecně vyžadují standardní, nekompaktní vedení.
Kolik podlahové plochy skutečně potřebuje kompaktní stroj na vytlačování kabelů?
Typická kompaktní linka, včetně odvíjecího stojanu, extrudéru, chladicí sekce a navíječe, potřebuje přibližně 8 až 15 metrů čtverečních podlahové plochy ve srovnání s 25 až 40 metry čtverečními u standardní konfigurace pokrývající stejný rozsah měřidel.
Může jeden operátor provozovat kompaktní stroj na vytlačování drátu sám?
Ano. Integrovaná ovládací skříň a zkrácená délka linky jsou speciálně navrženy tak, aby jediný vyškolený operátor mohl monitorovat odvádění, parametry vytlačování a nabírání, aniž by potřeboval druhou osobu umístěnou na samostatném kontrolním místě.
Jaký je typický rozsah výkonu motoru pro tyto stroje?
Menší 65mm šroubové jednotky obvykle používají 15kW až 22kW hlavní hnací motory, zatímco 90mm až 100mm šroubové jednotky používané pro silnější drát běžně vyžadují 30kW až 45kW k udržení stabilního výkonu při zatížení.
Obětuje kompaktní stroj výstupní rychlost ve srovnání se standardní linkou?
U tenčích měřidel nijak výrazně. Se sprejovým chlazením nebo vícezónovými žlaby mohou kompaktní vedení s drátem pod 4 mm dosahovat rychlosti 80 až 400 metrů za minutu, což je srovnatelné se standardními vedeními ve stejném rozsahu tloušťky, i když větší průměry nad 10 mm stále upřednostňují delší standardní chladicí sekce.
Jak dlouho trvá typická výměna materiálu nebo barvy?
S PLC střední úrovně a uloženými recepturami trvá změna obecně 8 až 12 minut. Stroje s pokročilým řízením v uzavřené smyčce a síťovým úložištěm receptů to mohou zkrátit pod 5 minut.
 Související Produkty











