 E-mail: info@gem-cablesolution.com
 Address: No.8 Yuefeng Rd, High Tech Zone, Dongtai, Jiangsu, Čína | No.109 Qilin East Rd, Daning, Humen, Dongguan, Guangdong, China.
 English
 中文简体



Pokud získáváte nebo specifikujete a velkoobjemový stroj na vytlačování drátu , krátká odpověď je tato: výstupní kapacita, přesnost závitořezné hlavy, geometrie šroubu a délka chladicího vedení jsou čtyři proměnné, které oddělují stroj, který se zaplatí za osmnáct měsíců, od stroje, který je nevyužitý. Extrudér drátů a kabelů postavený pro velkoobjemovou výrobu musí udržovat úzké tolerance tloušťky stěny – obvykle ±0,05 mm nebo lepší – ve vícesměnných provozech při zachování zmetkovitosti pod 1 %. Všechno ostatní – značka, barva, povrchová úprava skříně – je vedlejší. Níže uvedené části rozebírají všechny dimenze výběru, provozu a optimalizace, takže váš nákupní tým má technickou hloubku, aby mohl klást ty správné otázky.
Co je velkorozměrový stroj na vytlačování drátu?
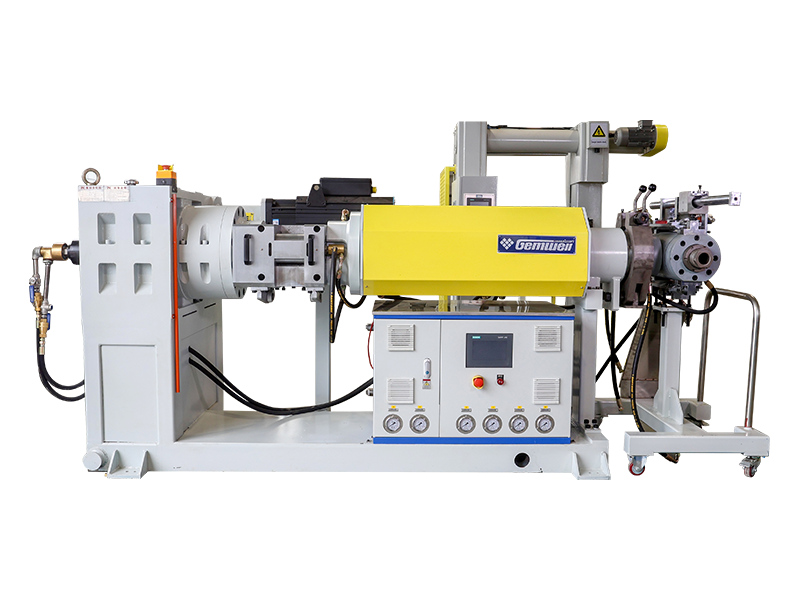
Stroj na vytlačování drátu ve velkém měřítku je linka pro nepřetržité zpracování, která protlačuje roztavenou termoplastickou nebo termosetovou sloučeninu skrz matrici s křížovou hlavou a potahuje pohybující se vodič – měď, hliník nebo optické vlákno – izolační nebo plášťovou vrstvou. Na rozdíl od malých stolních jednotek používaných v laboratořích jsou průmyslové vytlačovací systémy drátů a kabelů navrženy tak, aby pracovaly při rychlostech linky od 100 m/min do 2 500 m/min pro tenkou smaltovanou izolaci, při zachování konzistentních dielektrických vlastností elektrické kvality na kilometrech výkonu.
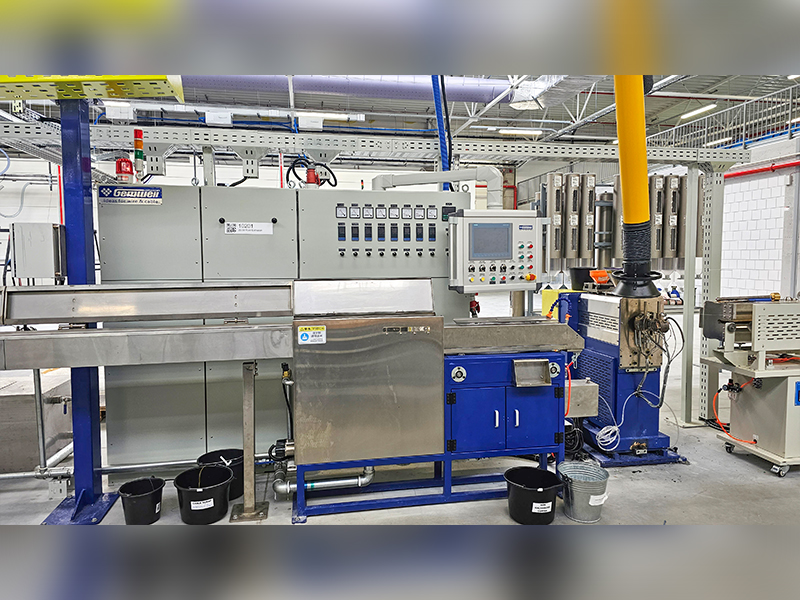
Samotný stroj je spíše těsně integrovaná výrobní linka než jeden kus zařízení. Skládá se z odvíjecího stojanu, předehřívací nebo žíhací stanice, sestavy válce a šneku extruderu, matrice s křížovou hlavou, jiskrové zkoušky nebo kapacitního monitoru, chladicího žlabu, navíječe housenky nebo navijáku a navíjecí nebo navíjecí stanice. Každý subsystém musí být přizpůsoben ostatním v propustnosti, jinak se úzké místo stane stropem pro celou linku.
Hlavní kategorie strojů a výkonové rozsahy
Ne každý extrudér drátů a kabelů funguje ve stejném měřítku. Pochopení segmentace pomáhá kupujícím sladit třídu strojů s objemem výroby, než budou mluvit s dodavateli.
| Třída stroje | Průměr šroubu (mm) | Typický výkon (kg/h) | Cílová aplikace | Přibl. Rychlost linky (m/min) |
|---|---|---|---|---|
| Mikro / Přesnost | 20–45 | 5–60 | Lékařský drát, magnetický drát, datové kabely | 200–2 500 |
| Střední průmyslová | 45–90 | 60–300 | Stavební drát, automobilový svazek, ovládací kabel | 50–400 |
| Velké / těžké | 90–150 | 300–1 200 | Silové kabely, podmořské kabely, opláštění VN/VN | 5–80 |
| Tandem / Triple-Layer | Více sudů | 400–2 000 | XLPE izolovaný kabel VN/VN, koextruzní plášť | 3–30 |
Dělicí čára mezi „středním průmyslem“ a „velkým měřítkem“ je v průmyslu obecně přijímána při průměru šneku kolem 90 mm u jednošnekových strojů, protože nad touto prahovou hodnotou skáče sada pohonu motoru, jmenovitý moment převodovky a kapacita ohřevu sudu do jiné technické třídy. Mnoho čínských výrobců, evropských výrobců OEM, jako je Rosendahl Nextrom, a amerických stavitelů, jako je Davis-Standard, definuje svá rozsáhlá portfolia drátových a kabelových extrudérů začínajících na tomto průměru.
Konstrukce šroubů: Motor propustnosti a kvality taveniny
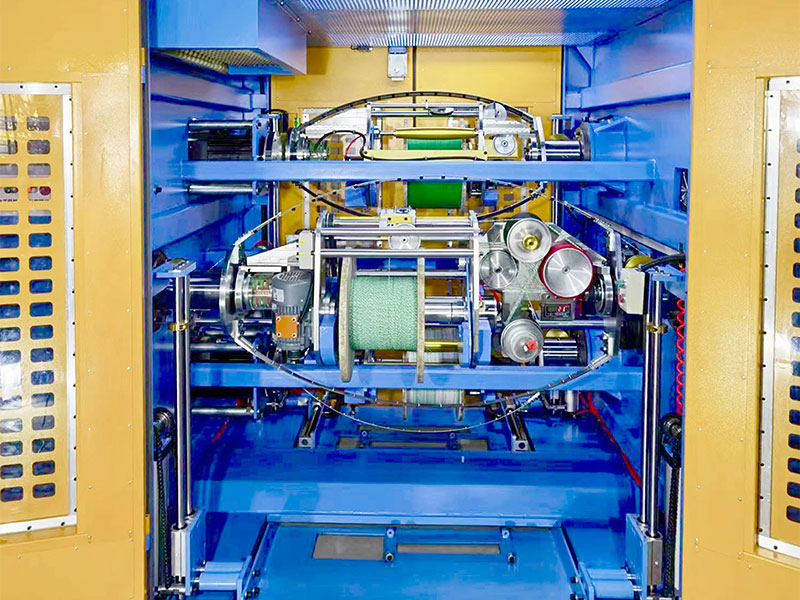
Vytlačovací šroub je srdcem jakéhokoli velkoobjemového stroje na vytlačování drátu. Jeho geometrie – kompresní poměr, poměr L/D a letový profil – určuje rovnoměrnost teploty taveniny, stabilitu výstupu a riziko degradace směsi. Chybné stanovení těchto parametrů je nejčastější příčinou dutin v izolaci, povrchových vad a excentrických povlaků.
Poměr L/D
Poměr délky k průměru (L/D) definuje, kolik času stráví polymer v válci při plastifikaci a homogenizaci před dosažením matrice. Pro drátěné a kabelové směsi je průmyslovým standardem řada 20:1 až 30:1 . Izolační linky z PVC často běží v poměru 20:1 až 24:1, protože PVC je tepelně citlivé – delší doba zdržení riskuje degradaci. XLPE a HDPE linky mohou používat 24:1 až 30:1 k zajištění úplné disperze iniciátoru zesítění. Některé speciální bezhalogenové sloučeniny zpomalující hoření (HFFR) nyní vyžadují L/D až 35:1 kvůli jejich vysokému obsahu plniva (ATH nebo MDH při 60–65 % hmotnosti), což vyžaduje více smykové práce, aby bylo dosaženo rovnoměrného roztavení.
Kompresní poměr
Kompresní poměr je poměr hloubky kanálu napájecí zóny k hloubce kanálu měřicí zóny. Extrudér drátů a kabelů zpracovávající neplněný polyethylen typicky používá kompresní poměr 3,0:1 až 3,5:1. Plněné směsi s obsahem ATH nad 55 % vyžadují nižší kompresní poměry – obvykle 2,2:1 až 2,8:1 – aby se zabránilo přetížení šroubu a nadměrnému smykovému zahřívání, které by předčasně aktivovalo síťovací činidla nebo degradovalo retardéry hoření.
Bariérové a směšovací sekce
Moderní vysoce výkonné šneky pro stroje na vytlačování drátu ve velkém měřítku často obsahují bariérové lopatky v přechodové zóně pro oddělení lázně taveniny od neroztavených pevných látek, čímž se zlepšuje homogenita taveniny bez zvýšení teploty taveniny. Následná distribuční sekce míchání – jako je Maddock nebo Egan mixer – dále homogenizuje balení barviv a stabilizátorů. Kombinace bariérového šroubu s směšovačem Maddock ukázala v publikovaných případových studiích výrobců šroubů, jako jsou Xaloy a Reiloy, že snižuje kolísání teploty taveniny z ±8 °C až na ±2 °C, což se přímo promítá do těsnějších kapacit a hodnot izolačního odporu na hotovém kabelu.
Průmyslový standard: 120 mm šroub s 28:1 L/D a bariérovou geometrií zpracovávající směs XLPE při 150 ot./min. 800–950 kg/hod výstup s kolísáním teploty taveniny pod ±3°C napříč vytlačovací hlavou.
Technologie Crosshead Die a Concentricity Control
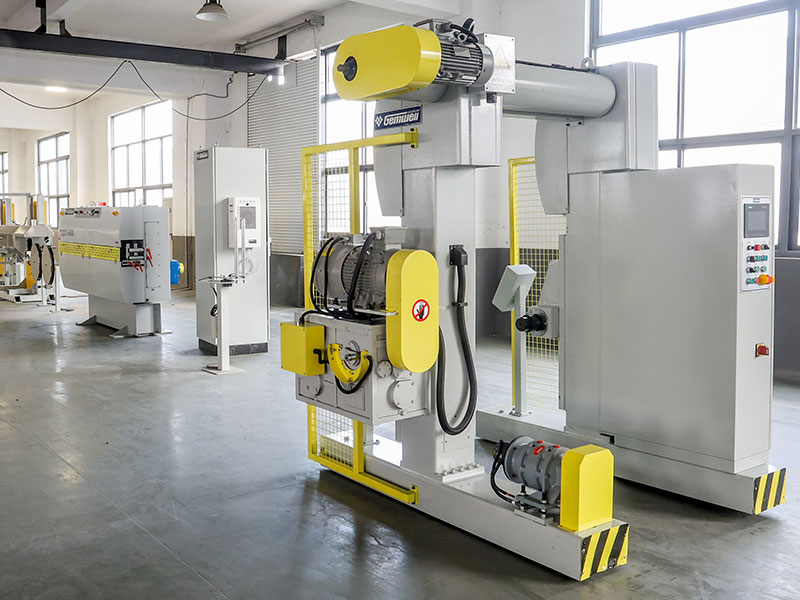
Křížová hlava je místo, kde se roztavená sloučenina setkává s pohyblivým vodičem a je tvarována do přesného válcového povlaku. Na stroji na vytlačování drátu ve velkém měřítku design matrice přímo řídí excentricitu – primární metriku kvality pro izolovaný drát. Špatná soustřednost plýtvá materiálem, způsobuje dielektrické poruchy a vyvolává vracení zákazníků.
Tlakový typ vs. trubicový typ
Tlakový typ (také nazývaný "plnicí" matrice) vytváří tlak taveniny za špičkou, takže sloučenina těsně přilne k vodiči pod přetlakem. Používá se pro stavební dráty, spojovací dráty a většinu aplikací z PVC. Trubkový průvlak vytváří polymerovou trubici, která je tažena dolů na vodič pod napětím – upřednostňuje se pro PTFE, ETFE a některé aplikace XLPE, kde je pevnost spoje záměrně minimalizována, aby se umožnilo odizolování.
Materiál těla matrice a rovnoměrnost teploty
Tělesa velkokapacitních křížových hlav jsou obvykle obráběna z nástrojové oceli (H13 nebo P20) s povlakem z nitridu chromu nebo titanu (TiN) na průtokových plochách, aby odolávaly oděru od plněných směsí. Rovnoměrná teplota v celém těle zápustky je zásadní: rozdíl 5 °C mezi horní a spodní částí těla zápustky 150 mm může způsobit excentricitu 0,08 mm na stavebním drátu 6 mm², což je mimo většinu mezinárodních norem. Přední výrobci nyní do těla matrice zabudovávají několik nezávislých odporových ohřívačů a termočlánků s PID regulací v uzavřené smyčce v každé zóně.
Automatické centrovací systémy
Vysoce produkční linky na vytlačování drátů a kabelů stále více integrují automatické řízení soustřednosti. Ultrazvukový nebo rentgenový monitor tloušťky stěny umístěný bezprostředně za matricí odesílá data o tloušťce v reálném čase do servořízeného systému nastavení matrice, který posouvá polohu špičky s rozlišením 0,001 mm. Automatické centrovací systémy od dodavatelů, jako jsou Sikora AG a Zumbach Electronic, mohou snížit excentricitu z ručně nastavené základní linie 8–12 % až na 2–4 %, což se při objemech 50 000 km/rok promítá do měřitelných úspor směsi.
Vícevrstvé koextruzní hlavy
Pro kabely středního a vysokého napětí vyžadující polovodičové vnitřní stínění, izolaci XLPE a polovodičové vnější stínění v jednom průchodu se používá trojitá koextruzní křížová hlava. Tyto hlavy mají tři samostatné kanály toku taveniny, které se sbíhají v jediném tělese formy a nanášejí všechny tři vrstvy současně. Tento přístup – někdy nazývaný „suché vytvrzování“ nebo „CCV“ (catenary kontinuální vulkanizace) v kombinaci s vytvrzovací trubicí při zvýšené teplotě – eliminuje riziko kontaminace mezi vrstvami a zachovává úrovně čistoty požadované normou IEC 60840 pro kabely dimenzované nad 30 kV.
Design chladicího vedení: Proč délka určuje rychlost
Po matrici musí být horký izolovaný drát ochlazen z teploty taveniny (typicky 180–230 °C pro PE směsi, 170–200 °C pro PVC) až pod 60 °C, než se dostane do kontaktu s navijákem nebo housenkou, aby se zabránilo deformaci při tažném tahu. Délka chladicího žlabu je proto primárním určujícím faktorem maximální dosažitelné rychlosti linky na jakémkoli stroji pro vytlačování drátu ve velkém měřítku.
Pravidlo velikosti vodního koryta
Zjednodušené technické pravidlo používané v drátovém průmyslu: délka chladicího žlabu (v metrech) dělená rychlostí linky (m/min) musí být dostatečná ke snížení teploty povrchu izolace pod 60 °C. Pro 2,5 mm² stavební drát z PVC při rychlosti 200 m/min je obvykle vyžadován 30metrový žlab se vstupní vodou o teplotě 18–22 °C. Pro 50 mm² XLPE napájecí kabel při rychlosti 40 m/min je běžný 60metrový žlab s odstupňovanými zónami teploty vody. Moderní linky pro velkosériovou výrobu instalují žlaby v sekcích o délce 6–10 metrů, což umožňuje stupňovité chlazení a možnost měnit počet aktivních sekcí podle produktu.
Sprejové vs. ponorné chlazení
Ponorné nádrže jsou standardem pro kabely nad 4 mm². Vysokorychlostní přesná drátěná vedení pro tenkou izolaci (AWG 28 a jemnější) často používají první zónu vzduchem chlazeného jiskrového testeru následovanou vodním stříkacím boxem, protože úplné ponoření při rychlostech nad 1 000 m/min vytváří turbulence, které mohou způsobit, že drát osciluje a dotýká se stěn žlabu. Stříkací boxy s tryskami s laminárním prouděním řeší tento problém a přitom stále dosahují dostatečného odvodu tepla.
Systémy chlazené vody
Velké linky na vytlačování drátů a kabelů pro automobilové kabelové svazky s rychlostí 600–800 m/min se obvykle připojují k centrálnímu systému chlazené vody, který dodává vodu o teplotě 8–12 °C. Vstupní teplota vody přímo ovlivňuje minimální délku žlabu. Přechod z 22°C vodovodní vody na 10°C chlazenou vodu může u stejného produktu a rychlosti zkrátit požadovanou délku žlabu o 25–35 %, což u velkoobjemových závodů představuje významnou úsporu podlahové plochy.
Recirkulace a kvalita vody
Chladicí voda na lince pro vytlačování drátu akumuluje zbytky sloučenin, separační činidla a mikrobiální růst. Moderní velkokapacitní linky zahrnují uzavřenou recirkulaci s centrálním chladičem, filtraci do 50 mikronů a UV sterilizaci. Vodivost vody musí být u vysokonapěťových kabelových vedení řízena pod 50 µS/cm, aby se zabránilo galvanické korozi na měděných vodičích procházejících žlabem. Závody, které zanedbávají řízení kvality vody, často zjistí, že oxidace povrchu vodiče způsobuje problémy s adhezí na rozhraní izolace-vodič.
Pohonné systémy, točivý moment a energetická účinnost
Pohonný systém na stroji na vytlačování drátu ve velkém měřítku – motor, převodovka a pohon s proměnnou frekvencí (VFD) – musí poskytovat stabilní točivý moment v celém rozsahu otáček, aby se zabránilo rázům a výkyvům, které se projevují jako variace průměru hotového drátu. V posledním desetiletí střídavé vektorové pohony a systémy s přímým pohonem s permanentními magnety (PM) podstatně vytlačily starší stejnosměrné tyristorové pohony v nových instalacích.
Šroubová převodovka AC Vector Drive
Nejpoužívanější konfigurace na středních až velkých drátěných a kabelových extrudérech. Střídavý motor (typicky třída účinnosti IE3 nebo IE4) je spojen s tvrzenou spirálovou nebo kuželočelní převodovkou. Přesnost regulace rychlosti je obvykle ±0,05 % s dobrým vektorovým pohonem, což je dostatečné pro většinu aplikací drátů a napájecích kabelů v budovách. Velikosti motorů se pohybují od 75 kW pro 90 mm extrudér do 630 kW nebo více pro 150 mm stroj zpracovávající plněné směsi.
Přímý disk PM
Motory s permanentními magnety s jednostupňovou redukcí nebo bez převodovky jsou stále běžnější u vysokorychlostních přesných drátěných extruderů. Bez převodovky klesnou mechanické ztráty téměř na nulu a systém dosahuje regulace otáček lepší než ±0,01 %. Pohony PM také snižují hladinu hluku z typických 82–86 dB(A) u stroje s převodovkou na méně než 75 dB(A), což je významné zlepšení v prostředí operátorů pracujících 24/7.
Měrná spotřeba energie
Klíčovou metrikou nákupu je měrná spotřeba energie (SEC) v kWh na kilogram výkonu. Dobře nakonfigurovaný 120 mm drátový a kabelový extrudér zpracovávající XLPE při vysoké propustnosti by měl dosáhnout 0,12–0,20 kWh/kg pouze pro vytlačovací sekci. Starší stroje se stejnosměrným pohonem a špatnou izolací hlavně mohou pracovat 0,35–0,50 kWh/kg. Při roční produkci 5 000 tun činí rozdíl mezi 0,15 a 0,40 kWh/kg 1 250 MWh/rok – při sazbách průmyslové elektřiny 0,08 – 0,12 USAD/kWh je to 100 000 – 150 000 USD v ročních nákladech na energii.
Izolace sudů a zónové vytápění
Ohřev válce tvoří 20–40 % celkové spotřeby energie extrudéru během výroby. Keramické pásové ohřívače s účinností 94–96 % v kombinaci s izolačními manžetami z minerální vlny nasazenými přes pásy snižují vyzařované tepelné ztráty a snižují energii zónového ohřevu o 15–30 % ve srovnání s neizolovanými pásovými ohřívači z litého hliníku. Několik velkých výrobců strojů nyní nabízí u strojů nad 90 mm jako standard izolovaný ohřev sudů.
Správa sudů a teplotních zón
Přesná regulace teploty sudu je nesmlouvavá ve výrobním extrudéru drátů a kabelů. Většina velkoobjemových strojů rozděluje hlaveň do čtyř až šesti nezávislých topných a chladicích zón, z nichž každá má svůj vlastní odporový pásový topný článek, chladicí dmychadlo (nebo vodní plášť) a PID regulátor teploty. Základním požadavkem je schopnost nezávisle nastavit a udržet každou zónu v rozmezí ±1 °C nastavené hodnoty.
- Zóna 1 (podavač): Obvykle se nastavuje 20–40 °C pod teplotou taveniny, aby se zabránilo přemostění a zajistila se doprava v pevném loži
- Zóna 2–3 (přechod): Postupný nárůst teploty taveniny, umožňující řízenou plastifikaci bez přehřátí taveniny
- Zóna 4–5 (Měření): Nastavte na nebo mírně nižší teplotu matrice pro stabilní tlak taveniny a výstupní rychlost
- Zóny adaptéru a matrice: Často nezávisle ovládané; Pro soustřednost je kritická rovnoměrnost zóny matrice v celém těle v rozmezí ±2 °C
- Chladicí médium: Chlazení stlačeným vzduchem nebo vodním pláštěm, aby se zabránilo přehřátí při vysokých otáčkách šroubu
Překročení teploty během spouštění je častým zdrojem degradace směsi a kontaminace formy. Moderní řídicí stroje pro vytlačování drátu ve velkém měřítku používají algoritmy automatického ladění PID a prediktivní řízení modelu (MPC) pro rychlejší zahřátí hlavně s minimálním překmitem – uvedení 120mm stroje na výrobní teplotu za 45–60 minut s překmitem menším než 3 °C oproti překmitu 20–30 °C běžnému u starších strojů s řízeným tyristorem.
Inline systémy monitorování kvality
Moderní velkoobjemové linky na extrudování drátů a kabelů integrují více inline měřicích a monitorovacích systémů, které generují data používaná jak pro okamžité řízení procesu, tak pro dlouhodobé statistické řízení kvality. Jedná se o jednu z nejrychleji se rozvíjejících oblastí průmyslu vytlačování drátů, která je řízena požadavky na konektivitu Průmyslu 4.0 ze strany výrobců OEM pro automobilový průmysl a provozovatelů sítí Tier 1.
Laserové mikrometry skenující při 2 000 Hz měří vnější průměr a detekují oválný průřez. Jednotky od Zumbach, Sikora a Beta LaserMike udržují rozlišení ±0,001 mm. Data dodávají regulační smyčku rychlosti odtahu pro korekci průměru v reálném čase.
Ultrazvuková měřidla (pro neprůhledné kabely) nebo rentgenové systémy (pro všechny typy kabelů) poskytují měření tloušťky stěny 360°. Řada Sikora CENTERVIEW 8000 poskytuje data excentricity v reálném čase s nejistotou měření ±0,01 mm pro kabely do vnějšího průměru 60 mm.
Nepřetržité kapacitní monitory detekují izolační dutiny a vměstky, které laserová měřidla nevidí. Vysokonapěťové jiskrové testery používají 0,5–25 kV (v závislosti na tloušťce izolace) k detekci dírek. Moderní systémy dosahují 100% detekce dírek nad 50 µm v průměru při rychlostech až 1 000 m/min.
Snímače tlaku taveniny na adaptéru a vstupu matrice měří stabilitu procesu. Výstupní rychlost je přímo úměrná tlaku v matrici při konstantní teplotě; tlakový posun o více než 5 % za 30 minut signalizuje problém procesu vyžadující vyšetření. Tavné termočlánky poskytují skutečnou teplotu taveniny spíše než povrchovou teplotu sudu.
Materiály zpracované na velkoobjemových drátěných vytlačovacích strojích
Stroj na vytlačování drátu ve velkém měřítku musí být nakonfigurován speciálně pro skupinu směsí, kterou bude provozovat. Různé polymery mají radikálně odlišné reologické chování, tepelnou stabilitu a abrazi, které ovlivňují konstrukci šroubu, metalurgii válce, materiál matrice a požadavky na chlazení.
| Sloučenina | Teplota zpracování (°C) | Funkce klíčového šroubu | Sudová metalurgie | Hlavní aplikace |
|---|---|---|---|---|
| PVC (flexibilní) | 160–185 | Nízký střih, nízká komprese (2,5:1) | Chromované nebo nitridované | Stavební drát, automobilový drát |
| XLPE (zesíťovatelné PE) | 120–135 (výstup z kostky) | Bariérový šroub, nízký střih | Bimetalický (typ Xaloy 306) | Izolace napájecího kabelu VN/VN |
| HDPE | 180–230 | Vysoká komprese (3,5:1), bariéra | Standardní nitridované | Telekomunikační kabel, nízkonapěťové opláštění |
| HFFR (vyplněno ATH/MDH) | 190–220 | Nízká komprese (2,2:1), vysoká L/D | Bimetalické, tvrzené letky | Železniční, námořní, tunelový kabel |
| TPE / TPU | 170–210 | Univerzální, míchací sekce | Standardní nitridované | Automobilový průmysl, robotika flex kabel |
| Fluoropolymery (FEP, ETFE) | 300–380 | Krátký L/D (16:1), odolný proti korozi | Podšívka Inconel nebo Hastelloy | Letectví, přístrojový drát |
Jak vyhodnotit a vybrat velkorozměrový stroj na vytlačování drátu
Výběr výrobního extrudéru drátů a kabelů vyžaduje více než jen porovnávání uváděných výkonů. Následující strukturovaný proces hodnocení pomáhá technikům nákupu vyhnout se nejčastějším chybám při nákupu.
Nejprve definujte matici produktu
Uveďte každý průřez drátu, izolační materiál a rychlost linky, které budete potřebovat v prvních třech letech. Specifikace stroje definuje nejširší sortiment – nikoli nejběžnější produkt. Linka optimalizovaná pro 2,5 mm² PVC stavební drát při 300 m/min nemusí být schopna vést 95 mm² XLPE napájecí kabel vůbec a linka postavená pro HV kabel nemůže vést tenký spojovací drát ekonomicky. Mnoho kupujících podceňuje uvedením pouze svého produktu s nejvyšším objemem.
Vyžádejte si zdokumentované údaje o výkonu šroubu
Požádejte dodavatele o charakteristické křivky šroubu: výkon (kg/h) vs. rychlost šroubu (RPM) při vaší konkrétní směsi a teplotě zpracování. Renomovaní výrobci drátových a kabelových extruderů budou mít tato data z továrních akceptačních zkoušek nebo ze zveřejněných záznamů zkoušek. Nárokovaná výstupní rychlost bez kontextu rychlosti šroubu a teploty nemá smysl.
Zkontrolujte jmenovité krouticí momenty převodovky
Převodovka je často limitujícím prvkem u velkých strojů. Požadujte jmenovitý krouticí moment v Nm a bezpečnostní faktor vztažený k výstupnímu špičkovému točivému momentu motoru. Převodovka dimenzovaná na 1,0× špičkový točivý moment motoru bez bezpečnostní rezervy předčasně selže při zpracování vysoce viskózních plněných směsí. V průmyslové praxi je bezpečnostní faktor 1,5× nebo vyšší u jmenovitého točivého momentu převodovky ve vztahu ke špičce motoru.
Audit architektury řídicího systému
Určete, zda je systém PLC a HMI linky postaven na otevřené architektuře (Siemens S7, Allen-Bradley ControlLogix, Beckhoff TwinCAT) nebo na proprietární platformě. Proprietární řídicí systémy vytvářejí dlouhodobou závislost na původním výrobci zařízení, pokud jde o aktualizace softwaru, náhradní díly a úpravy. Otevřená architektura umožňuje vašemu inženýrskému týmu nezávisle upravovat receptury a přidávat senzory.
Proveďte tovární přejímací test (FAT)
Trvejte na továrním přejímacím testu s vaší sloučeninou a vaším vodičem. Nechte stroj běžet alespoň čtyři hodiny při jmenovité rychlosti a měřte odchylky průměru (CV %), excentricitu a stabilitu tlaku taveniny. Požadujte, aby v dodací dokumentaci byla zahrnuta všechna data FAT. Dodavatelé, kteří vzdorují podmínkám FAT při objednávkách strojů na vytlačování drátu ve velkém měřítku, jsou významným rizikovým signálem.
Automatizace a integrace Průmyslu 4.0
Průmysl drátů a kabelů je pod neustálým tlakem na snížení závislosti operátorů a zvýšení sledovatelnosti dat. Moderní velkokapacitní stroje na vytlačování drátu jsou stále častěji dodávány jako plně automatizované linky schopné správy receptur, vzdálené diagnostiky a hlášení výroby bez ručního zásahu mezi změnami.
Správa receptur a doba přechodu
Dobře nakonfigurovaný velkokapacitní extrudér drátů a kabelů s digitální správou receptur může provést změnu produktu – přepnutí z jednoho měřidla drátu a směsi na jiný – za méně než 20 minut, když jsou všechny parametry (rychlost šneku, teploty sudu, rychlost vytahování, navíjecí napětí) uloženy a načteny jako jeden soubor receptury. Bez správy receptur mohou změny vyžadující ruční nastavení 30–50 parametrů trvat 90–120 minut, což představuje 12–20% ztrátu kapacity na vytížené třísměnné lince s 15 změnami produktu za týden.
Konektivita OPC-UA a integrace MES
Protokol OPC Unified Architecture (OPC-UA) je aktuálním standardem pro připojení dat vytlačovacích linek k výrobním systémům výroby (MES), systémům ERP a cloudovým analytickým platformám na úrovni závodu. Rozsáhlý stroj na vytlačování drátu vybavený OPC-UA může přenášet rychlost šneku, průchodnost, teplotu taveniny, průměr a výsledky jiskrových testů v reálném čase do centrální databáze, což umožňuje analýzu procesů směnu po směně a prediktivní spouštění údržby. Od dodavatelů automobilových kabelů sloužících zákazníkům Tier 1 v Evropě stále více vyžadují požadavky zákazníků na kvalitu, aby měli 100% sledovatelnost OPC-UA k metru výkonu.
Prediktivní údržba vysoce opotřebitelných součástí
Opotřebení šneku a hlavně je primárním nákladem na údržbu na stroji na vytlačování drátu ve velkém měřítku. Senzory vibrací na převodovce, trendy proudění motoru a algoritmy posunu tlaku taveniny mohou poskytnout 200–400 hodin předběžného varování, než opotřebení šroubu dosáhne bodu nestability výstupu. Několik výrobců OEM drátových extruderů nyní nabízí předplatné vzdáleného monitorování, kde jejich technický tým každý týden kontroluje data stroje a označí anomálie dříve, než dojde k zastavení výroby.
Zdokumentovaný případ: Středně velký výrobce drátů v jihovýchodní Asii oznámil 34% snížení neplánovaných odstávek po implementaci konektivity OPC-UA a předplatného vzdáleného monitorování na flotile tří velkých extrudérových linek. Doba návratnosti byla odhadnuta na méně než 8 měsíců pouze na základě eliminovaných nákladů na prostoje.
Plány údržby a plánování opotřebitelných dílů
Velký stroj na vytlačování drátu, který pracuje na tři směny, šest nebo sedm dní v týdnu, nashromáždí 7 000–8 000 provozních hodin ročně. Strukturovaná preventivní údržba je nejdůležitějším faktorem pro udržení výkonu a kvality produktu, který odůvodnil kapitálovou investici.
Denní a týdenní úkoly
- Zkontrolujte a zaznamenejte teploty zóny sudu a porovnejte s nastavenými hodnotami
- Zaznamenejte tlak taveniny na adaptéru a matrici; trend pro drift
- Zkontrolujte čistotu a vodivost chladicí vody
- Vyčistěte jiskrovou testovací elektrodu a zkontrolujte vzdálenost elektrod
- Namažte housenková/otočná ložiska podle plánu OEM
- Zkontrolujte hladinu a teplotu oleje v převodovce
Měsíční úkoly
- Při zpracování směsí plněných abrazivem zatáhněte za šroub pro vizuální kontrolu
- Kalibrujte regulátory teploty podle certifikovaného referenčního termočlánku
- Otestujte všechna bezpečnostní blokování (nouzové zastavení, ochrana proti přetížení)
- Propláchněte a vyměňte filtry chladicí vody
Každoroční úkoly a životnost dílů opotřebení
- Změřte vůli šroubu proti vývrtu hlavně; vyměňte, když vůle překročí 0,2–0,3 % průměru hlavně
- Úplné vypuštění a doplnění oleje převodovky specifikovanou jakostí OEM
- Vyměňte topné pásy sudu (typická životnost: 18 000–25 000 hodin)
- Vyměňte všechna termočlánková čidla (drift se po 2–3 letech stane významný)
- Zkontrolujte stav axiálního ložiska (porucha je obvykle nejdražší oprava na velkém stroji)
Životnost šneku a hlavně na velkoobjemovém stroji na vytlačování drátu s neplněnými PE směsmi může přesáhnout 30 000–40 000 hodin. Stejný stroj, který používá HFFR směsi plněné 60 % ATH, může vyžadovat výměnu šroubu po 4 000–6 000 hodinách, pokud nejsou specifikovány bimetalové válcové a kalené šrouby. Rozdíl v nákladech mezi standardním šroubem (~ 8 000 USD za 120 mm) a plně bimetalickým šroubem odolným proti opotřebení (~ 22 000 USD) se obvykle obnoví za méně než jeden rok díky snížené frekvenci výměny při použití směsí plněných abrazivem.
Přední výrobci a globální nabídka
Globální trh pro stroje na vytlačování drátu ve velkém měřítku je zásobován směsí evropských, severoamerických a asijských výrobců. Pochopení dodavatelského prostředí pomáhá týmům nákupu srovnávat cenu, úroveň technologie a poprodejní schopnosti.
Cenové standardy pro velkoobjemové vytlačovací stroje na dráty a kabely (průměr šneku 90–120 mm, celá řada včetně chlazení, navíjení a ovládání): Linky vyrobené v Číně začínají na přibližně 180 000–450 000 USD za kompletní stavební drátěnou linku. Ekvivalentní evropské linky jsou obvykle 600 000 – 1 500 000 USD. U CCV nebo trojitých koextruzních linek pro VN kabel začínají evropské balíčky na 3 000 000 USD a mohou dosáhnout 25 000 000 USD za kompletní systémy pro vytlačování VN podmořských kabelů na klíč.
XLPE a vytlačování vysokonapěťových kabelů: Speciální požadavky
Vysokonapěťové a vysokonapěťové vytlačování kabelů s izolací XLPE představuje technicky nejnáročnější segment na trhu strojů na vytlačování drátu ve velkém měřítku. Požadavky se liší od vytlačování stavebního drátu natolik, že závod, který má v úmyslu vyrábět kabely s jmenovitým napětím nad 12 kV, s ním musí zacházet jako se zcela samostatnou kategorií technologie.
Požadavky na čistotu
Směs XLPE pro kabely s jmenovitým napětím 30 kV a vyšším musí být zpracována v čistém prostředí. Podle IEC 60840 nesmí mít izolace pro kabely nad 30 kV žádné částice nečistot větší než 0,125 mm v průřezu. To vyžaduje, aby celá vytlačovací linka – od složeného sila až po matrici – byla uzavřena v čistém prostoru třídy 10 000 (ISO 7), s přívodem filtrovaného vzduchu, neustále udržovaným přetlakem a veškerým personálem v oděvu nepouštějícím vlákna. Manipulace se směsí využívá uzavřené přenosové systémy, aby se zabránilo kontaminaci okolním prachem. Tyto požadavky podstatně zvyšují stavební a mechanické požadavky na instalaci linky ve srovnání s výrobou stavebního drátu.
Systémy kontinuální vulkanizace (CV).
XLPE vyžaduje zesíťování po vytlačování, které se provádí vystavením izolovaného kabelu vysoké teplotě a tlaku ve vytvrzovací trubici pod tlakem dusíku (CCV: trolejová kontinuální vulkanizace nebo VCV: vertikální kontinuální vulkanizace). CCV trubky pro vysokonapěťový kabel jsou obvykle dlouhé 80–200 metrů, udržované při 300–400 °C a tlaku dusíku 10–20 barů. Prověšení trolejového vedení kabelu touto trubicí musí být přesně řízeno, aby se zabránilo oválné deformaci měkké nevytvrzené izolace. Vedení VCV používá vertikální tubus (až 300 metrů vysoký, vyžadující samostatnou věžovou budovu), který zcela eliminuje průhyb trolejového vedení, což z něj činí preferovanou technologii pro kabely 132 kV a vyšší. Vedení VCV pro kabel EHV může stát 15–30 milionů EUR za kompletní instalaci.
Odplynění po zesítění
Zesíťovaná izolace XLPE obsahuje vedlejší produkty procesu rozkladu peroxidu (methan, acetofenon a kumylalkohol pro systémy zesíťované DCP). Tyto vedlejší produkty musí být difundovány z izolace ve vyhřívaných odplyňovacích komorách (typicky 70–80 °C po dobu 5–30 dní v závislosti na průměru kabelu), než lze použít kabelové příslušenství (spojky, koncovky). Nedostatek dostatečného odplynění izolace XLPE má za následek nahromadění náboje v prostoru, který může způsobit předčasné selhání dielektrika. Odplynění je často pro výrobce vysokonapěťových kabelů překážkou ve výrobní rychlosti – vybudování dostatečné kapacity komory, která by odpovídala výstupu vytlačování, vyžaduje značné kapitálové investice do skladování s řízenou teplotou.
Trendy na trhu pohánějí investice do velkých strojů na vytlačování drátu
Pochopení makro hybatelů poptávky pomáhá plánovačům závodů správně dimenzovat a načasovat investice do nových linek.
Modernizace sítě a obnovitelná energie
Globální energetický přechod vyvolává nebývalou poptávku po vysokonapěťových a extra vysokonapěťových kabelech. Mezinárodní energetická agentura (IEA) ve své zprávě o elektrických sítích a zabezpečených energetických přechodech z roku 2023 odhaduje, že dosažení nulových čistých emisí do roku 2050 vyžaduje 80 milionů km nového síťového kabelu do roku 2040 – přibližně dvojnásobek délky všech dosud instalovaných kabelů. To vytváří investice do nových kabelových vedení VN a VN u výrobců v Evropě, Severní Americe a Asii.
Rozšíření elektrických vozidel
Výroba elektromobilů zvyšuje poptávku po vysokoteplotním tenkostěnném automobilovém drátu schopném zvládnout vyšší proudové hustoty v lehčích svazcích. Sloučeniny drátů, jako je zesíťovaný ETFE a drát se silikonovou izolací s teplotou 175 °C a vyšší, rostou dvouciferným tempem. Linky automobilových drátových extruderů optimalizované pro tyto speciální směsi jsou prioritní investicí pro výrobce postrojů v Mexiku, Maroku a východní Evropě, kteří dodávají evropské a americké OEM výrobce.
Infrastruktura optických vláken
Globální programy budování optických sítí (FTTP) v USA (program BEAD: 42,45 miliardy USD), v EU (cíl zákona o gigabitové infrastruktuře: 1 Gb/s pro všechny domácnosti v EU do roku 2030) a rozvíjející se trhy vedou k navyšování kapacity pro vytlačování plášťů kabelů a vyrovnávacích trubek. Tyto linky používají extrudér drátů a kabelů přizpůsobený pro aplikace s vyrovnávací vrstvou a pláštěm z optických vláken, obvykle používající směsi HDPE nebo LSZH při 200–600 m/min.
Reshoring a lokalizace dodavatelského řetězce
Narušení dodavatelského řetězce po roce 2020 a geopolitické obavy přiměly výrobce drátů a kabelů v Severní Americe a Evropě k investicím do domácí výrobní kapacity, která byla dříve přesunuta do zahraničí. Tento trend vytváří vlnu nových rozsáhlých instalací strojů na vytlačování drátu na trzích, které za dvě desetiletí nezaznamenaly investice do drátoven na zelené louce.
 Související Produkty











