 E-mail: info@gem-cablesolution.com
 Address: No.8 Yuefeng Rd, High Tech Zone, Dongtai, Jiangsu, Čína | No.109 Qilin East Rd, Daning, Humen, Dongguan, Guangdong, China.
 English
 中文简体



Co je vytlačovací stroj ve výrobě drátů a kabelů
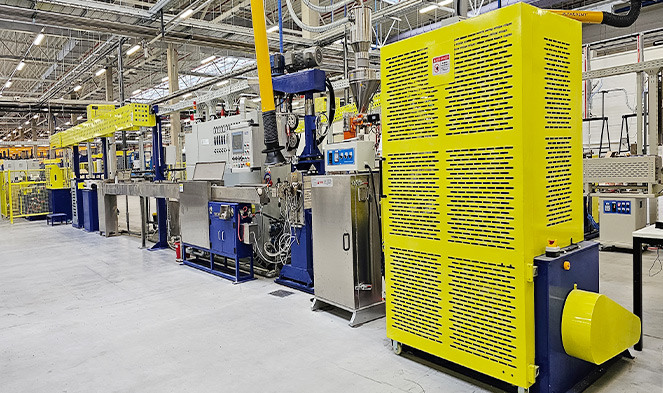
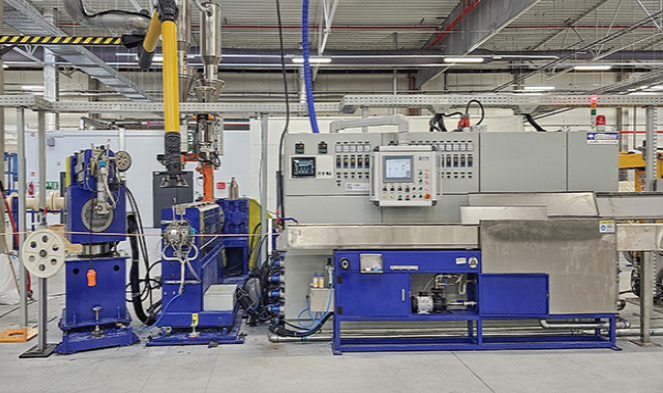
Vytlačovací stroj — konkrétně a extrudér drátů a kabelů — je centrálním zařízením používaným k nanášení souvislé vrstvy izolačního nebo plášťového materiálu na kovový vodič. V praxi to znamená roztavení termoplastické sloučeniny, jako je PVC, XLPE nebo LSZH, uvnitř vyhřívaného sudu, poté protlačení roztaveného materiálu skrz matrici s křížovou hlavou, která jej rovnoměrně obalí kolem pohybujícího se měděného nebo hliníkového drátu. Výsledkem je izolovaný vodič vyrobený v jediném, nepřerušovaném průchodu rychlostí, která může u tenkých datových kabelů přesáhnout 1200 metrů za minutu.
Vytlačovací stroj je páteří každé továrny na výrobu drátů a kabelů po celém světě. Bez něj nelze izolovat surové měděné nebo hliníkové vodiče a nelze vyrobit žádný hotový kabel – ať už napájecí kabel, ethernetový kabel Cat 6A nebo podmořské vysokonapěťové vedení. Každý extrudér drátů a kabelů plní stejný základní úkol: přeměňuje pevné plastové pelety nebo prášek na přesně řízený tok roztaveného materiálu a poté tento tok nanáší na vodič s konzistentní tloušťkou stěny, soustředností a kvalitou povrchu.
Kritickým rozdílem mezi extrudérem drátu a kabelu a strojem na vytlačování obecných plastů je sestava matrice s křížovou hlavou. Zatímco standardní profilový extrudér tlačí materiál přímo skrz pevnou matrici, drátový a kabelový extrudér přesměruje taveninu o 90 stupňů (nebo v některých konfiguracích in-line), aby obklopila pohybující se vodič. Tato konstrukce křížové hlavy je to, co umožňuje izolaci drátů při výrobních rychlostech – a díky čemu je konstrukce extrudéru drátů a kabelů složitější a specializovanější než jakákoli jiná kategorie strojů na plasty.
Jak a Extrudér drátů a kabelů Works: The Complete Process
Pochopení toho, jak vytlačovací stroj funguje od začátku do konce, je nezbytné pro každého, kdo hodnotí, kupuje nebo udržuje linku na vytlačování drátů a kabelů. Proces je kontinuální – na rozdíl od vstřikování se správně běžící extrudér nikdy nezastaví uprostřed výroby – a každý subsystém se přivádí přímo do dalšího.
Výplata a přívod vodičů
Holý měděný nebo hliníkový vodič se odvíjí z cívky na odvíjecí jednotce, prochází rovnačkou k odstranění sady cívek a volitelně předehřívačem, který zahřeje povrch vodiče na 60–120 °C. Předehřev zlepšuje přilnavost mezi izolací a vodičem, což je zvláště důležité pro XLPE napájecí kabel, kde se směs musí spojit s kovovým povrchem.
Krmení a plastifikování v sudu
Pelety nebo prášek padají z násypky do vstupního hrdla v zadní části válce extrudéru. Rotující šnek dopravuje materiál dopředu přes progresivně teplejší zóny válce – u standardního PVC se tyto teploty pohybují od 150 °C v zóně podávání do 180 °C v blízkosti matrice. Geometrie šneku určuje, jak důkladně je směs roztavena a homogenizována. Pro PVC je standardem šroub s poměrem L/D 20:1 až 25:1 a kompresním poměrem blízkým 3:1. XLPE pro kabel středního napětí vyžaduje delší šroub 30:1 L/D, aby se zabránilo předčasnému zesíťování v hlavni.
Křížová hlava — Aplikace izolace na vodič
Roztavená směs opouští hlaveň a vstupuje do příčné hlavy, kde je přesměrována kolem příchozího vodiče. Torpédo nebo deflektor uvnitř příčné hlavy rozděluje tok taveniny a sbíhá jej rovnoměrně kolem drátu. Existují dva přístupy k nástroji: tlakové nářadí , kde se tavenina dotýká vodiče uvnitř matrice pod tlakem (používá se pro izolační aplikace vyžadující adhezi, jako je napájecí kabel XLPE) a nářadí na trubky , kde tavenina vystupuje jako trubička, která se stahuje dolů na vodič za průvlakem (běžné pro volně padnoucí pláště na vícežilových kabelech).
Chlazení, měření a odběr
Čerstvě izolovaný vodič vstupuje do žlabu vodního chlazení. 1 mm stěnový PVC vodič běžící rychlostí 200 m/min obvykle vyžaduje 20–30 metrů aktivního chlazení, aby zcela ztuhl bez rozměrového posunu. Laserová měřidla průměru, jiskrové testery (1 kV až 15 kV v závislosti na izolační třídě) a kapacitní monitory běží nepřetržitě inline. Vytahovací jednotka řídí rychlost linky s přesností ±0,1 % před navinutím hotového kabelu na navíjecí cívku.
 Související Produkty











