 E-mail: info@gem-cablesolution.com
 Address: No.8 Yuefeng Rd, High Tech Zone, Dongtai, Jiangsu, Čína | No.109 Qilin East Rd, Daning, Humen, Dongguan, Guangdong, China.
 English
 中文简体



Krátká odpověď: Omotávání kabelů je bezpečné – ale pouze tehdy, když je provedeno správně
Omotávání elektrických kabelů a prodlužovacích vodičů samo o sobě nezpůsobuje poškození nebo bezpečnostní rizika. Nicméně to, jak je zabalíte, je obrovský rozdíl. Pevné navíjení, ohýbání v ostrých úhlech nebo svazkování kabelů, když jsou pod zatížením, může vytvářet teplo, zhoršovat izolaci a zkracovat životnost drátu. Hlavní příčinou většiny poruch souvisejících s kabelem není samotné omotávání, ale nesprávná technika omotávání v kombinaci s nekvalitní konstrukcí kabelu.
Pochopení toho, proč některé kabely vydrží desítky let, zatímco jiné se třepí, přehřívají nebo selžou během jednoho roku, vyžaduje podívat se na dva vzájemně propojené faktory: jak jsou kabely skladovány a spravovány při každodenním používání, a jak byl kabel vůbec vyroben – zejména úloha drátu a kabelového extrudéru při určování strukturální integrity finálního produktu.
Proč vlastně záleží na způsobu balení kabelů
Elektrické kabely a prodlužovací dráty nejsou jen kovové vodiče. Jsou to vrstvené systémy – jádro vodiče obklopené izolací, někdy s dodatečným stíněním nebo pláštěm – a každá vrstva má fyzické tolerance. Když omotáváte kabel, mechanicky namáháte všechny tyto vrstvy současně.
Nahromadění tepla ve svinutých prodlužovacích vodičích
Jedním z nejvíce zdokumentovaných rizik omotávání kabelů je akumulace tepla. Když je prodlužovací vodič stočený a stále připojen k živému obvodu, chová se jako induktor – teplo generované elektrickým odporem se nemůže rozptýlit tak efektivně, jako by tomu bylo v rozvinutém stavu. Plně stočený 13ampérový prodlužovací kabel, který se blíží svému jmenovitému zatížení, může dosáhnout teplot o 30–50 °C vyšších než stejný kabel položený naplocho. To je důvod, proč navijáky prodlužovacího drátu prodávané ve Spojeném království a EU obsahují výslovné varování, aby se před použitím při velkém zatížení úplně rozvinuly.
Nárůst tepla urychluje degradaci izolace. Většina standardních PVC izolací je dimenzována na nepřetržitý provoz při 70 °C. Opakované cykly přehřátí způsobují, že PVC zkřehne, popraská a nakonec odkryje vodič – vytváří nebezpečí úrazu elektrickým proudem a požáru, které se zdánlivě objeví roky po počátečním poškození.
Mechanické namáhání vodiče a izolace
Poloměr ohybu je kritickou specifikací pro jakýkoli kabel. Každý typ drátu má minimální poloměr ohybu – nejtěsnější křivku, kterou dokáže udržet bez trvalé deformace. Pevné omotání kabelů kolem malého háčku, náboje navijáku s úzkým jádrem nebo dokonce vlastní paže může tento minimální poloměr ohybu narušit. Mezi důsledky patří:
- Mikrofraktury v jednotlivých pramenech drátu ve vodiči
- Praskání pnutím v izolačním plášti, zejména v chladném prostředí
- Delaminace pláště od izolace u vícevrstvých kabelů
- Zvýšená odolnost na poškozených místech, což vede k místnímu zahřívání
Pro standardní ohebný kabel 1,5 mm² běžně používaný v domácích prodlužovacích kabelech je doporučený minimální poloměr ohybu obvykle 15–20 mm. Většina lidí balí kabely do smyček mnohem menších, než je tato, aniž by si uvědomovali dlouhodobé poškození, které způsobují.
Role Extrudér drátů a kabelů v kvalitě kabelu
Než se jakýkoli kabel dostane do rukou spotřebitele, prochází výrobním procesem, ve kterém je extrudér drátů a kabelů centrální částí zařízení. Extrudér nanáší izolační, plášťové a obalové vrstvy na vodič protlačováním roztaveného polymeru – obvykle PVC, XLPE, LSZH nebo TPE – přes precizně zkonstruovanou matrici při kontrolované teplotě, tlaku a rychlosti. Kvalita tohoto procesu vytlačování přímo určuje, jak dobře kabel snáší fyzické namáhání každodenního balení, ohýbání a navíjení.
Jak parametry vytlačování ovlivňují životnost
Extrudér drátů a kabelů pracuje v úzkém okně parametrů. Odchylka od optimálního nastavení přináší vady, které nemusí být viditelné pouhým okem, ale výrazně snižují mechanické a tepelné vlastnosti kabelu:
| Parametr vytlačování | Pokud je příliš nízká | Pokud je příliš vysoká | Dopad na toleranci balení |
|---|---|---|---|
| Teplota tání | Špatný tok polymeru, dutiny v izolaci | Degradace polymeru, změna barvy | Dutiny způsobují praskání při opakovaném ohýbání |
| Rychlost linky | Silná, nerovná stěna — plýtvání materiálem | Tenká stěna, pod specifikací — snížená izolace | Tenké stěny rychleji selhávají při mechanickém namáhání |
| Tlak hlavy | Volná, špatně lepená bunda | Nadměrné namáhání vodiče na výstupu z matrice | Při navíjení kabelu uvolněte proužky pláště |
| Rychlost chlazení | Měkká, deformovatelná izolace | Vnitřní pnutí v polymeru | Zbytkové napětí způsobuje samovolné praskání |
To je důvod, proč kabely od renomovaných výrobců – jejichž linky na vytlačování drátů a kabelů jsou monitorovány in-line jiskrovým testováním, měřiči tloušťky stěny a kontinuálním měřením průměru – trvale překonávají levné dovozy, které tyto kontroly kvality vynechávají. Kabel s konzistentní 0,8 mm izolační stěnou po celém obvodu se před selháním ohne tisíckrát více než kabel s 0,4 mm tenkým místem na jedné straně.
Volby izolačních materiálů a jejich vliv na flexibilitu
Polymerová sloučenina přiváděná do extrudéru drátů a kabelů také hraje hlavní roli v tom, jak hotový kabel reaguje na obalování. Různé izolační materiály mají velmi odlišné profily flexibility:
- Standardní PVC: Nízká cena, široce používaný, ale při teplotách pod 0 °C se stává tuhým a křehkým. Omotávání kabelů s PVC izolací v chladném prostředí výrazně zvyšuje riziko prasknutí izolace.
- Flexibilní PVC (s plastifikátory): Mnohem poddajnější při nízkých teplotách, shovívavější, když je pevně svinutý. Běžně používané v domácích prodlužovacích drátech.
- XLPE (cross-linked polyethylene): Výborná tepelná odolnost do 90°C spojitá, lepší mechanické vlastnosti než PVC, ale méně flexibilní při pokojové teplotě. Používá se v kabelech s vyšší zátěží.
- TPE (termoplastický elastomer): Vynikající flexibilita a výkon při nízkých teplotách. Kabely s TPE pláštěm lze pevně svinout a zůstat nepoškozené, proto jsou oblíbené pro přenosné nářadí a outdoorové vybavení.
- LSZH (Low Smoke Zero Halogen): Používá se v prostředích, kde jsou toxické výpary problémem požární bezpečnosti, jako jsou tunely a datová centra. Obecně tužší než ekvivalenty z PVC.
Vědět, z jakého materiálu je izolace vašeho kabelu vyrobena, vám pomůže učinit informovanější rozhodnutí o tom, jak pevně jej lze omotat a za jakých podmínek okolní teploty.
Správné techniky balení elektrických kabelů a prodlužovacích vodičů
S vědomím rizik je další praktickou otázkou, jak kabely správně zabalit, aby vydržely déle, zůstaly bezpečnější a snadno se nasazovaly. Existuje několik zavedených metod používaných profesionály v audiovizuálním, elektrotechnickém a stavebním průmyslu, které se dokonale promítají do každodenního použití v domácnosti a na pracovišti.
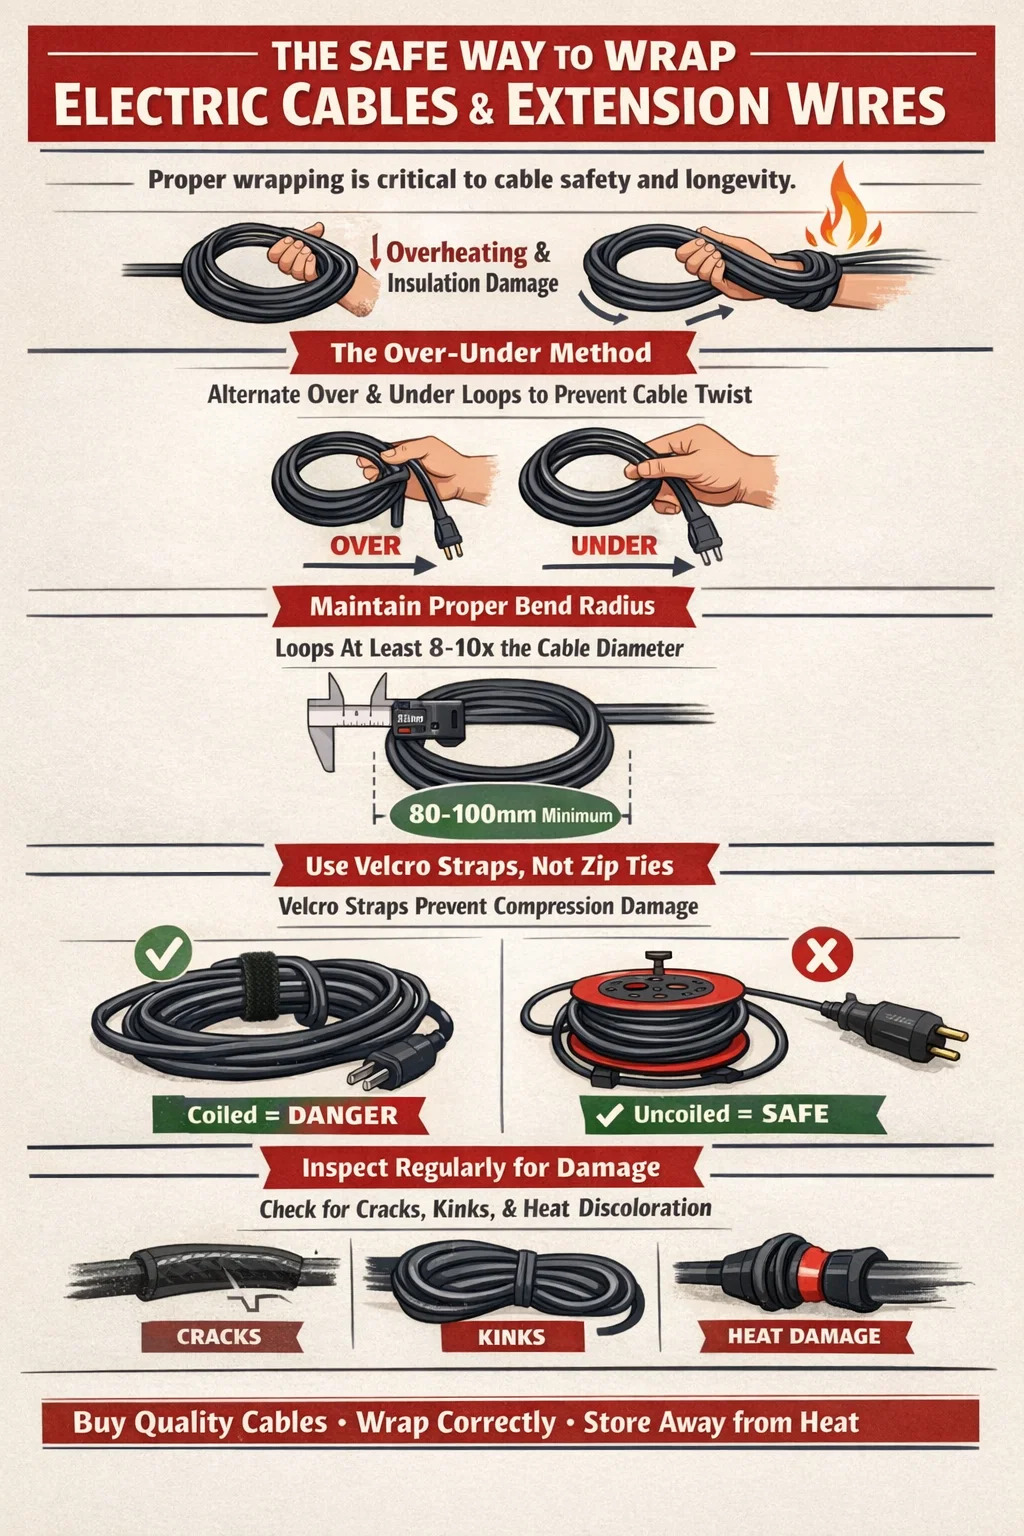
Metoda Over-Under
Technika over-under je zlatým standardem pro balení kabelů, které je třeba opakovaně svíjet a skladovat. Namísto omotávání kabelu pokaždé ve stejném směru otáčení – což ve vodiči vytváří torzní napětí – střídáte směr každé smyčky. Jedna smyčka jde "přes" v přirozeném oblouku, další jde "pod" s mírným zatočením dovnitř a tak dále střídavě. Výsledkem je, že cívka leží naplocho, odvíjí se bez zauzlování a nehromadí se v ní kroucení s paměťovým efektem, které časem ničí kabely. Profesionální audiotechnici a kameramani používají tuto metodu jako standard, protože jeden mikrofon nebo video kabel může stát několik stovek dolarů.
Respektování minimálního poloměru ohybu
Praktickým pravidlem je, že průměr smyčky při navíjení kabelu by měl být alespoň 8 až 10násobek vnějšího průměru kabelu. Pro typický prodlužovací drát o průměru 10 mm to znamená smyčky o průměru nejméně 80–100 mm. Omotání úzkého háčku, tenkého hřebíku nebo vašich prstů vytváří mnohem těsnější ohyby a opakované použití zhoršuje poškození, dokud nedojde k selhání.
Použití stahovacích pásků, pásků na suchý zip a správných navijáků
Jak zajistíte zabalený kabel, záleží stejně jako na samotné technice balení:
- Kabelové stahovací pásky na suchý zip jsou vhodnější než plastové stahovací pásky, protože nestlačují kabel. Stahovací pásek pevně sevřený kolem svazku kabelů vytváří bod koncentrovaného tlaku, který může deformovat izolaci a časem vytvořit izolační slabé místo.
- Opakovaně použitelné popruhy se suchým zipem navrženo speciálně pro kabely – dostupné od výrobců jako Hellermann Tyton a Panduit – aplikujte rovnoměrný, jemný tlak na cívku bez sevření.
- Kabelové navijáky s velkým průměrem jádra udržovat bezpečný poloměr ohybu po celé skladované délce. Cívky s průměrem jádra alespoň 150 mm se doporučují pro prodlužovací dráty do délky 25 m.
- Obrázek-8 úložiště na pevné konzole nebo kolíku je alternativou k navíjení, která zcela eliminuje nahromadění torzního napětí. Kabel se kříží ve středu s každým obalem, čímž se ruší rotace zavedená na každé straně.
Nikdy neomotávejte živý, zatížený prodlužovací kabel, když je stočený
To si zaslouží svůj vlastní důraz. Pokud používáte prodlužovací kabel k napájení zařízení s proudem blízkým jeho jmenovitému proudu – jako je ohřívač prostoru, elektrické nářadí nebo tlaková myčka – drát musí být před použitím zcela odvinutý. Vedení stočeného prodlužovacího drátu při 10 ampérech na 13ampérovém kabelu je známé nebezpečí požáru. Údaje z vyšetřování požárů ve Spojeném království opakovaně identifikovaly stočené prodlužovací kabely jako zdroj vznícení při domácích požárech. Odrážejí to předpisy IET Wiring Regulations a pokyny výrobce.
Jak technologie extruderů drátů a kabelů ovlivňuje chování moderních kabelů při balení
Rozdíl ve výkonu mezi kabelem, který přežije tisíce cyklů zabalení a rozbalení, a kabelem, který selže po několika měsících, se téměř úplně snížil v tom, co se stalo uvnitř extrudéru drátu a kabelu během výroby. Moderní vytlačovací linky jsou výrazně sofistikovanější než ty před dvaceti lety a výsledné kabely tento pokrok odrážejí.
Jednoprůchodové vícevrstvé vytlačování
Současné konfigurace vytlačovacích lisů pro dráty a kabely mohou nanášet více vrstev polymeru v jediném průchodu sestavou trysky s tandemovou nebo trojitou hlavou. Tato koextruzní technika vytváří kabel, kde jsou izolační vrstva a vnější plášť spojeny na molekulární úrovni, spíše než aby jednoduše seděly na sobě. Koextrudované kabely odolávají delaminaci při opakovaném ohýbání – kritická výhoda pro jakýkoli kabel, který bude pravidelně navíjen a odvíjen.
Kontinuální vulkanizace a zpracování XLPE
U kabelů vyšších specifikací se extrudér drátů a kabelů přivádí do kontinuální vulkanizační (CV) trubky, kde je extrudovaná izolace XLPE zesíťována teplem a tlakem ihned po aplikaci. Zesíťování vytváří trojrozměrnou polymerní síť, která se nemůže roztavit – na rozdíl od termoplastické izolace – a je mnohem odolnější vůči trvalé deformaci, když jsou kabely obaleny pod zatížením. Kabely XLPE mohou tolerovat trvalé provozní teploty až 90 °C ve srovnání se 70 °C u standardního PVC, což poskytuje větší teplotní bezpečnostní rezervu, když jsou kabely uloženy v cívkách.
Přesné ovládání tloušťky stěny
Moderní linky na vytlačování drátů a kabelů jsou vybaveny laserovými nebo rentgenovými měřidly průměru a automatickými centrovacími systémy, které udržují vodič vystředěný v matrici s tolerancí ±0,02 mm nebo lepší. Tím je zajištěna rovnoměrná tloušťka stěny po celém obvodu kabelu. Excentricita – kde vodič sedí mimo střed, takže jedna strana izolace je tenká – je jednou z hlavních příčin selhání izolace v ohybech, protože tenká strana je vystavena největšímu mechanickému namáhání, když se kabel ohýbá.
Při nákupu prodlužovacích vodičů nebo elektrických kabelů pro všeobecné použití je hledání produktů vyrobených podle norem IEC 60227, IEC 60502 nebo BS 6004 rozumným důkazem, že proces vytlačování vodičů a kabelů byl řádně řízen. Tyto normy specifikují minimální tloušťku stěn, konstrukci vodičů a požadavky na elektrické zkoušky, které by mohly selhat u špatně vytlačeného kabelu.
Časté chyby při balení elektrických kabelů a prodlužovacích vodičů
Dokonce i lidé, kteří jsou ke svému vybavení obecně opatrní, se pravidelně dopouštějí chyb při balení, které se v průběhu měsíců a let skládají do vážného poškození. Zde jsou nejčastější chyby a proč na nich záleží:
- Balení od konce zástrčky dovnitř: To vystavuje mechanicky nejvíce namáhané místo – odlehčení tahu na zástrčce – při každém omotávání kabelu dalšímu ohybovému zatížení. Vždy začněte navíjet od středu kabelu a končit na obou koncích.
- Zajištění cívky otočením kabelu kolem sebe: Vázání kabelu do uzlu pomocí vlastního ocasu vytváří bod ostrého ohybu a torzního napětí, který nelze uvolnit bez dalšího namáhání kabelu. Místo toho použijte samostatný pásek na suchý zip nebo stahovací pásku.
- Skladování svinutých kabelů na teplých místech: Svinutý kabel uložený vedle kotle, u radiátoru nebo v rozpáleném autě výrazně urychluje migraci změkčovadla z PVC izolace. Jakmile změkčovadlo zmizí, PVC se stane tuhým a křehkým.
- Pevné omotání kabelů kolem rukojetí zařízení: Mnoho lidí kvůli uskladnění omotává prodlužovací dráty pevně kolem rukojeti elektrického nářadí nebo vysavače. Pevný poloměr v bodech ovíjení a tlak způsobený vlastním napětím kabelu způsobují trvalou deformaci.
- Stohování těžkých předmětů na stočené kabely: Ploché cívky uložené pod policemi, na kterých jsou naskládány nástroje nebo zařízení, trpí tlakovou deformací izolace. To je zvláště škodlivé pro plochý plochý kabel.
Kontrola kabelů z hlediska poškození způsobeného nesprávným obalem
Jedním z nedoceněných aspektů údržby kabelů je vědět, na co se zaměřit při posuzování, zda historie obalování kabelu způsobila poškození. Vizuální kontrola zachytí nejzávažnější problémy dříve, než se stanou bezpečnostními riziky.
Vizuální známky poškození obalem
- Kinking: Ostrý záhyb ve tvaru V nebo U v plášti kabelu, který se nepovolí, když je kabel položen naplocho. To znamená, že prameny vodičů pod nimi byly trvale deformovány.
- Bílé stresové značky na vnější bundě: Bledé nebo bělavé zabarvení v bodě ohybu znamená, že se polymer natáhl nad svou mez pružnosti. Tomu se říká „bělení stresu“ a je to včasné varovné znamení, že prasknutí přijde.
- Viditelné praskliny na vnějším plášti: Jakákoli povrchová trhlina by měla být považována za diskvalifikující vadu. I když se podkladová izolace zdá neporušená, prasklý plášť umožňuje pronikání vlhkosti, která urychluje korozi vodiče a nakonec způsobí selhání izolace.
- Trvalá sada nebo "paměťové cívky": Kabel, který si zachovává svůj stočený tvar a nemůže být položen naplocho bez zpětného odpružení, má značné vnitřní torzní napětí. To je méně nebezpečné než praskání, ale ukazuje na nahromaděnou únavu.
- Teplotní zabarvení v místě vstupu kabelu zástrčky nebo zásuvky: Hnědé nebo žluté zbarvení pláště kabelu v blízkosti konektoru naznačuje, že došlo k přehřátí – často způsobenému nadměrným odporem v poškozeném bodě ohybu ve vstupní zóně zástrčky.
Jakýkoli kabel vykazující zauzlování, praskání, bělení pod namáháním nebo tepelnou změnu barvy by měl být okamžitě vyřazen z provozu. Pokus o opravu domácího kabelu elektrickou páskou není bezpečným dlouhodobým řešením — lepidlo pásky časem degraduje a základní poškození vodiče nemusí být zvenčí viditelné.
Výběr prodlužovacích vodičů a kabelů určených pro opakované omotávání
Pokud vaše aplikace zahrnuje časté navíjení a odvíjení kabelu – venkovní nářadí, přenosná zařízení, dílenské použití – výběr kabelu v místě nákupu určuje, jak dlouho vydrží a jak bezpečně jej lze skladovat. Zde je to, co hledat:
| Funkce | Co hledat | Proč záleží na balení |
|---|---|---|
| Konstrukce vodičů | Jemný pramen (třída 5 nebo 6 podle IEC 60228) | Více pramenů = pružnější, větší odolnost proti únavě v ohybu |
| Izolační materiál | Pružný plášť z PVC nebo TPE | Zůstává poddajný při nízkých teplotách, odolává praskání při navíjení |
| Standardní soulad | IEC 60227, BS 6500 nebo ekvivalent | Zaručuje minimální tloušťku stěny a elektrickou integritu z procesu extruderu s řízenou kvalitou |
| Odlehčení tahu u zástrček | Dlouhý, pružný vstup do ucpávky — ne krátká pevná bota | Distribuuje ohybové napětí v místě, kde kabel vystupuje ze zástrčky |
| Průměr jádra navijáku (pokud je na navijáku) | Minimálně 150mm jádro pro standardní prodlužovací kabely | Udržuje bezpečný poloměr ohybu ve všech uložených zatáčkách |
Vodiče třídy 5 a třídy 6 – označení s jemným pramenem podle IEC 60228 – mohou mít průměr jednotlivých pramenů menší než 0,1 mm ve srovnání s 0,4 mm u plného vodiče třídy 1. Tohoto jemného splétání je dosaženo přesnými stroji na tažení a svazkování vodičů před extrudérem drátů a kabelů a zásadně mění, jak hotový kabel reaguje na ohýbání. Vodič třídy 5 v ohebném vodiči 1,5 mm² může obsahovat více než 30 jednotlivých měděných pramenů, z nichž každý přenáší pouze část celkového proudu, přičemž každý pramen se může při ohýbání kabelu pohybovat vzhledem ke svým sousedům. To je důvod, proč se flexibilní prodlužovací kabely znatelně liší od pevných kabelů uvnitř stěn – a proč dokážou přežít tisíce cyklů balení, které by zlomily pevný vodič za několik dní.
Průmysl a regulační kontext: Co říkají normy o obalování kabelů
Předpisy o elektrické bezpečnosti a standardy kabelů obvykle nepředepisují přesně, jak by spotřebitelé měli kabely balit, ale stanovují prahové hodnoty výroby a použití, které umožňují bezpečné balení. Pochopení těchto standardů pomáhá uvést do kontextu to, co je kabel navržen tak, aby toleroval.
- IEC 60227 specifikuje kabely s PVC izolací pro jmenovitá napětí až do 450/750 V včetně, pokrývající požadavky na konstrukci, testování a značení, které musí provoz extruderu drátů a kabelů splňovat, aby se vyrobil vyhovující kabel.
- IEC 60884 a BS 1363 pokrývají systémy zástrček a zásuvek, do kterých se připojují prodlužovací vodiče, a zahrnují požadavky na odlehčení tahu, které chrání vstupní bod kabelu – nejzranitelnější místo pro poškození způsobené ohybem.
- EN 50525 je harmonizovaná evropská norma pro nízkonapěťové energetické kabely, včetně ohebných šňůr pro všeobecné použití. Specifikuje zkoušky ohybem, zkoušky tepelného stárnutí a požadavky na minimální ohebnost vodičů, které musí kabely splnit, než budou moci být prodávány na evropských trzích.
- Pokyny HSE (Správný výbor pro zdraví a bezpečnost Spojeného království) o elektrické bezpečnosti na pracovišti výslovně uvádí vinuté prodlužovací kabely používané při jmenovitém proudu nebo blízko něj jako uznané elektrické nebezpečí a doporučuje, aby pracovníci používali kabelové cívky s tepelnými pojistkami při provozu prodlužovacích kabelů při vysokém zatížení.
Zkouška ohybem specifikovaná v EN 50525 – kde je vzorek kabelu ohýbán kolem trnu definovaného průměru po dobu minimálně 30 000 cyklů – poskytuje konkrétní indikaci toho, čemu jsou kabely vyhovující normě navrženy tak, aby vydržely. Kabel, který projde tímto testem v továrně, byl vyroben na správně kalibrovaném extrudéru drátů a kabelů s konzistentní tloušťkou stěny a dobrou kvalitou polymeru, má zásadně odlišný profil životnosti než nevyhovující kabel, který tyto testy obchází.
Praktické shrnutí: Klíčová pravidla pro bezpečné balení elektrických kabelů
Zde jsou klíčové principy pro každého, kdo spravuje elektrické kabely a prodlužovací vodiče v domácím, dílenském nebo profesionálním prostředí, shrnujícím vše do praktického návodu:
- Před použitím prodlužovacích vodičů při silném elektrickém zatížení vždy zcela rozviňte prodlužovací vodiče. I částečné odvíjení je lepší než žádné. Vedení stočeného 13ampérového přívodu při 10 ampérech nebo více představuje zdokumentované riziko požáru.
- Použijte techniku over-under wrapping pro kabely, které budou často navíjeny a odvíjeny. To eliminuje torzní paměť a výrazně prodlužuje životnost kabelu.
- Udržujte průměr smyčky alespoň 8–10násobek vnějšího průměru kabelu při navíjení. U 10mm kabelu by smyčky měly mít průměr minimálně 80–100 mm.
- Zajistěte cívky spíše páskami na suchý zip než páskami na zip. Zipové pásky po čase způsobí poškození kompresí v místě zajištění.
- Kupte si kabely vyrobené podle norem IEC nebo BS a hledejte ohebnou izolaci z PVC nebo TPE a vodiče s jemným lankem třídy 5 nebo třídy 6 pro aplikace zahrnující běžné vinutí.
- Pravidelně kontrolujte kabely pro zauzlování, bělení pod napětím, praskání nebo tepelnou změnu barvy v blízkosti zástrček. Poškozené kabely okamžitě vyřaďte z provozu.
- Kabely skladujte mimo zdroje tepla a vyvarujte se stohování těžkých předmětů na stočené kabely.
Kabely nejsou bezúdržbové komponenty. Kombinace správné ovinovací techniky, vhodného výběru kabelu – podpořeného kvalitní výrobou drátů a kabelových extruderů – a pravidelné kontroly vytváří systém, který je bezpečný i ekonomický z dlouhodobého hlediska. Rozdíl v ceně mezi vyhovujícím, dobře vyrobeným prodlužovacím drátem a levnou nevyhovující alternativou je zřídkakdy větší než pár dolarů nebo liber. Rozdíl v nákladech ve výsledcích selhání je neměřitelně větší.
 Související Produkty











