 E-mail: info@gem-cablesolution.com
 Address: No.8 Yuefeng Rd, High Tech Zone, Dongtai, Jiangsu, Čína | No.109 Qilin East Rd, Daning, Humen, Dongguan, Guangdong, China.
 English
 中文简体



Co je vytlačování — základní proces za každým drátem a kabelem
Vytlačování je kontinuální výrobní proces, při kterém se surovina – obvykle termoplastická nebo elastomerní směs – taví a protlačuje tvarovanou matricí, aby se vytvořil stejnoměrný profil průřezu. V průmyslu drátů a kabelů to znamená aplikaci izolační nebo plášťové vrstvy přímo na pohybující se vodič rychlostí, která může překročit 1200 metrů za minutu na vysokorychlostních tratích pro datové kabely s jemným rozchodem. Výsledkem je konzistentní povlak, který chrání vodič, poskytuje elektrickou izolaci a splňuje rozměrové tolerance až ±0,01 mm u prémiových automobilových nebo lékařských výrobků.
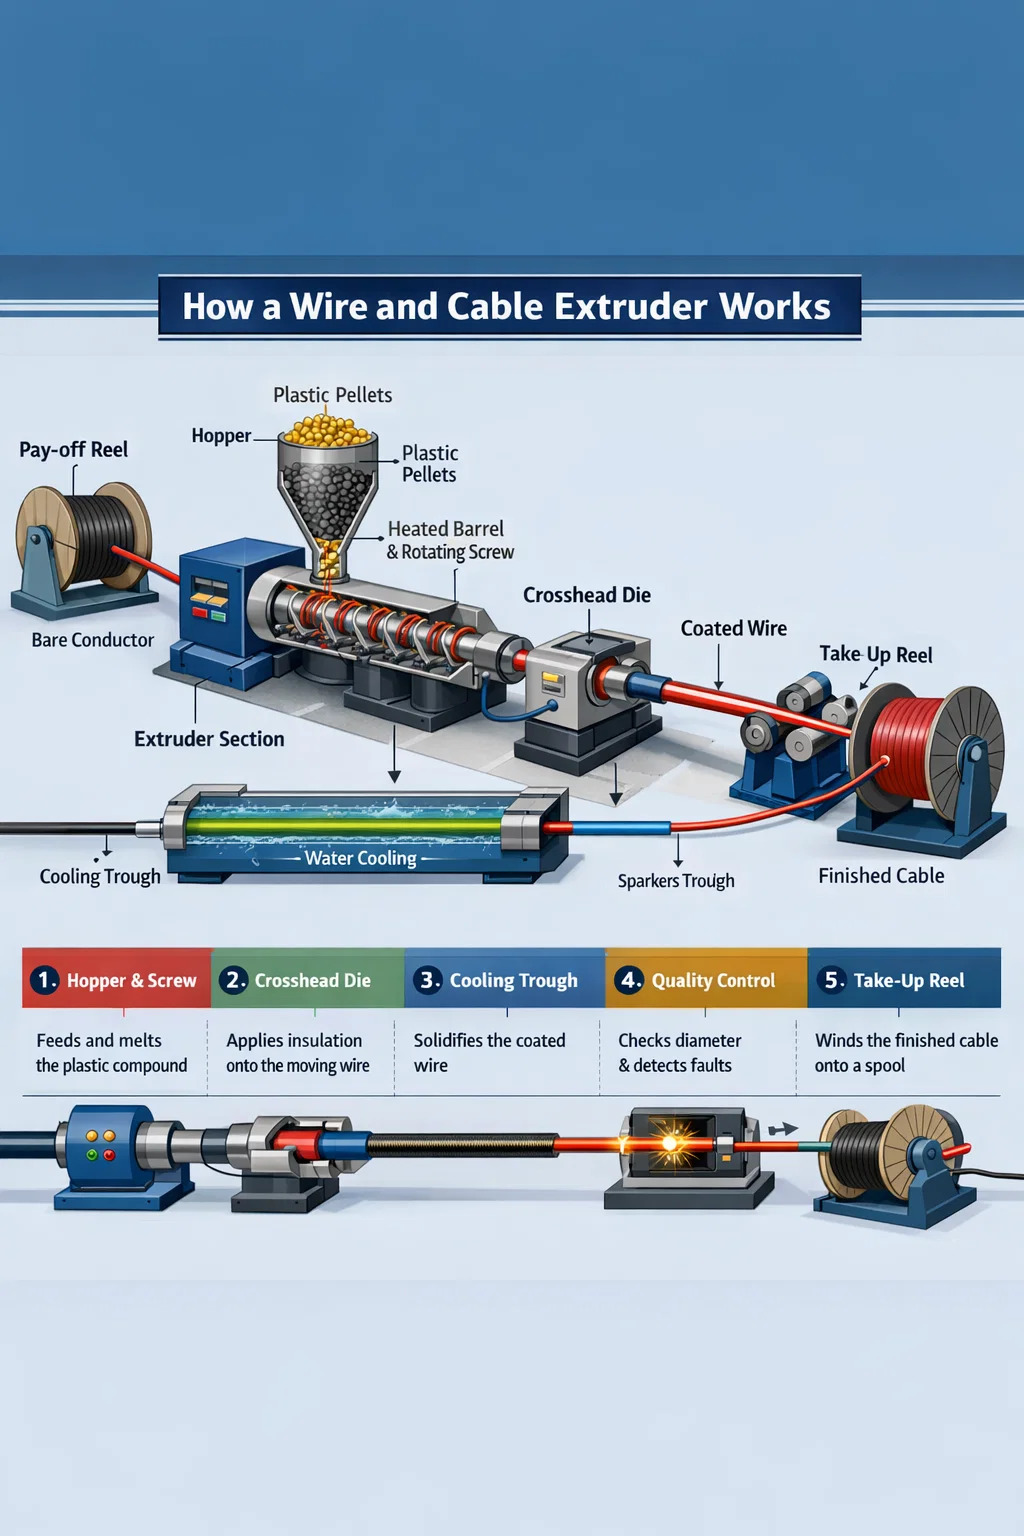
Na rozdíl od vstřikování – které plní uzavřenou formu a vyžaduje dobu cyklu – je vytlačování ze své podstaty inline a nikdy se nezastaví. Extrudér drátů a kabelů přivádí pelety nebo prášek do vyhřívaného sudu, rotující šnek dopravuje a plastifikuje směs a roztavený materiál vystupuje přes matrici s křížovou hlavou umístěnou kolem vodiče. Potažený drát pak vstupuje do chladicího žlabu, prochází jiskrovými zkoušečkami a měřiči průměru a je navíjen na navíjecí cívku, to vše v jednom nepřerušovaném průchodu.
Pochopení toho, co je vytlačování – a co odlišuje dobře zkonstruovaný vytlačovací stroj na dráty a kabely od běžného stroje na plasty – určuje, zda váš hotový produkt splňuje certifikaci UL, IEC nebo RoHS při první výrobě nebo po nákladné přepracování.
Jak a Extrudér drátů a kabelů Ve skutečnosti funguje
Extrudér drátů a kabelů se skládá z několika integrovaných subsystémů. Každý z nich hraje odlišnou roli při přeměně surové sloučeniny na rozměrově stabilní, elektricky zvukově izolovaný vodič.
Sestava hlavně a šroubu
Hlaveň je válec z tvrzené oceli, typicky potažený bimetalem pro odolnost proti oděru při provozu plněných směsí, jako je nehořlavý LSZH (Low Smoke Zero Halogen). Uvnitř se otáčí šroub, jehož geometrie – hloubka letu, kompresní poměr a poměr L/D (délka-průměr) – je navržena pro konkrétní řadu směsí. PVC izolace běžně běží na šroubech s L/D 20:1 až 25:1 a kompresním poměrem blízkým 3:1. Zesíťovaný polyethylen (XLPE) pro vysokonapěťový napájecí kabel vyžaduje delší, šetrnější šroub, často 30:1 L/D, aby se zabránilo předčasnému zesíťování v hlavni. Použití nesprávného šroubu v extrudéru drátů a kabelů způsobuje degradaci, nerovnoměrnou teplotu taveniny a nakonec vyřazení.
Teploty sudů jsou zónové – obvykle čtyři až šest nezávislých zón – stoupají od vstupního hrdla k dávkovací části. Pro standardní PVC to může znamenat teploty zóny 150 °C, 165 °C, 175 °C a 180 °C směrem k matrici. XLPE má vyšší teplotu při 200–220 °C v pozdějších zónách. Přesné PID regulátory udržují každou zónu v rozmezí ±1 °C, protože posun teploty taveniny o 5 °C se přímo promítá do kolísání viskozity a rozptylu tloušťky stěny.
Křížová hlava — Srdce vytlačování drátu
To, co odděluje extrudér drátů a kabelů od standardního extrudéru profilů, je křížová hlava. Vodič vstupuje do příčné hlavy pod úhlem 90 stupňů (nebo v některých konfiguracích in-line) a vystupuje koaxiálně skrz matrici. Uvnitř je tok taveniny přesměrován kolem vodiče pomocí torpéda nebo deflektoru, poté se sblíží geometrií matrice a hrotu, aby se izolace rovnoměrně uložila ve všech polohách hodin.
V rámci návrhu křížové hlavy existují dvě aplikační metody:
- Tlakové nářadí — tavenina se dotýká vodiče uvnitř matrice a spojuje se pod tlakem. Používá se pro většinu izolačních aplikací, kde je vyžadována adheze, jako je napájecí kabel XLPE.
- Nástroje na trubky — tavenina tvoří trubici, která je nasávána dolů na vodič po výstupu z matrice v závislosti na vakuu nebo poměru tažení. Běžné pro volně padnoucí pláště na vícežilových kabelech.
Dimenzování matrice a hrotu se řídí vzorcem poměr čerpání (DDR) a vyvážení čerpání (DDB). DDR mezi 1,2 a 1,5 je typickým výchozím bodem pro středněrychlostní PVC linky. Překročení DDR 2,5 na LSZH může způsobit lom taveniny – drsný povrch ze žraločí kůže na izolaci, který neprojde jiskrovým testem.
Chladicí žlaby a následné zařízení
Po průvlaku vstupuje potažený vodič do žlabu vodního chlazení. Délka žlabu musí odpovídat rychlosti linky a tloušťce stěny izolace. Obecným pravidlem je, že 1 mm stěnový PVC vodič běžící rychlostí 200 m/min vyžaduje alespoň 20–30 metrů aktivního chlazení. Nedostatečné chlazení způsobuje rozměrový posun, protože horká izolace se deformuje pod tahem navijáku. Některá XLPE středněnapěťová vedení používají trubky pro suché vytvrzování namísto vodních žlabů pro kontrolu chemického zesítění, ale voda zůstává standardem pro většinu linek pro vytlačování drátů a kabelů.
Inline instrumentace je na moderních linkách nesmlouvavá. Laserové měřidlo průměru bezprostředně po výstupu z matrice zachycuje změny stěny v reálném čase a přivádí řízení v uzavřené smyčce zpět k rychlosti šneku extrudéru nebo rychlosti linky. Zkoušečky jisker při napětích od 1 kV do 15 kV v závislosti na třídě izolace nepřetržitě detekují dírky. Kapacitní monitory detekují excentricitu – vodiče mimo střed se zobrazují jako odchylky kapacity při frekvenci otáčení drátu.
Typy drátových a kabelových extrudérů podle konfigurace
Ne všechny extrudéry drátu a kabelu jsou stejné. Zvolená konfigurace linky má přímý dopad na sortiment, dobu přechodu, zmetkovitost a kapitálové investice.
| Typ extrudéru | Typický průměr šroubu | Primární aplikace | Maximální rychlost linky |
|---|---|---|---|
| Jeden šroub (hladký otvor) | 25–150 mm | PVC izolace a opláštění | Až 800 m/min (jemný rozchod) |
| Jednošnekový (drážkovaný posuv) | 45–120 mm | Směsi HDPE, LSZH, PP | Až 600 m/min |
| Dvoušroubová (souběžně se otáčející) | 35–90 mm | Složení LSZH, XLPE báze | Směs, ne přímý nátěr |
| Tandemový duální extruder | Dva šrouby, každý 45–90 mm | Dvouvrstvá izolační bunda | Až 500 m/min |
| Třívrstvá (koextruze) | Tři extrudéry podávající jednu matrici | MV/HV XLPE s polovodičovými stíněními | 15–30 m/min (velký kabel) |
Jednošnekové vytlačovací linky
Jednošnekový extrudér drátů a kabelů dominuje objemům výroby po celém světě. Jeho jednoduchost – jeden šroub, jeden válec, jeden pohon – znamená nižší náklady na údržbu a rychlejší výměnu šroubů při přechodu produktu. Může dodávat 60 mm jednošnekový extrudér běžící při 120 otáčkách za minutu 180–220 kg/h směsi PVC, která je dostatečná k potažení 1,5 mm² stavebního drátu rychlostí 400 m/min. Pro výrobu vysokorychlostních datových kabelů (Cat 6A, Cat 8) spárované extrudéry 30–45 mm aplikují izolaci jednotlivých vodičů při rychlostech linky přesahujících 1 000 m/min.
Tandemové a koextruzní linky
Pro kabely vyžadující dvě nebo více samostatných vrstev – jako je izolace XLPE s lepeným PVC pláštěm nebo automobilový kabel s barevnou pruhovanou vrstvou na bílé základně – tandemové nebo koextruzní linky přivádějí samostatné sloučeniny do dvoukanálové křížové hlavy. To eliminuje převíjení a ušetří 15–25 % nákladů na zpracování u vícevrstvých produktů. Trojité koextruze je povinné pro vysokonapěťový XLPE kabel, kde se vnitřní a vnější polovodičové stínění musí spojit s izolací, dokud je ještě roztavené, bez kontaminace na rozhraních.
Klíčové materiály zpracované na extrudérech drátů a kabelů
Výběr materiálu řídí celou specifikaci extrudéru – geometrii šneku, metalurgii válce, teplotní profil a chladicí kapacitu. Níže jsou uvedeny primární rodiny sloučenin a jejich zpracovatelské charakteristiky.
PVC (polyvinylchlorid)
PVC zůstává celosvětově nejrozšířenější směsí na extrudérech drátů a kabelů, což odpovídá zhruba 35–40 % veškerého objemu izolace kabelů podle hmotnosti. Zpracovává se snadno mezi 160–190 °C, přijímá širokou škálu změkčovadel a přísad zpomalujících hoření a je nákladově efektivní. Problémem je teplotní citlivost – nad 200 °C nebo při nadměrném střihu PVC degraduje a uvolňuje HCl, který koroduje hlaveň a křižák. Šrouby pro PVC používají relativně nízké kompresní poměry (2,5–3,0:1) a leštěné, chromované unášeče pro snížení adheze.
XLPE (cross-linked polyethylene)
XLPE je standardní izolace pro vysokonapěťové (1–35 kV) a vysokonapěťové silové kabely. Zesíťovací reakce – ať už iniciovaná peroxidem nebo vytvrzování silanovou vlhkostí – musí proběhnout po matrici, nikoli uvnitř válce extrudéru. To omezuje konstrukci šroubu, aby se zabránilo nadměrnému zahřívání smykem, a vyžaduje delší šroub s nízkou stlačitelností. Dusíkové trubice vytvrzované za sucha udržují teploty nad 200 °C pro peroxidové systémy, poté chladicí zónu před navijákem. Systémy Silane-XLPE používají jednodušší jednošnekový extrudér, ale k dokončení zesíťovací reakce vyžadují postextruzní saunu nebo horkou vodní lázeň.
LSZH / LSOH sloučeniny
Sloučeniny Low Smoke Zero Halogen (LSZH) jsou formulovány s minerálními plnivy — trihydrátem hlinitým (ATH) nebo hydroxidem hořečnatým — při zatížení 50–65 % hmotnosti. Tato plniva činí LSZH vysoce abrazivní a výrazně zvyšují viskozitu taveniny ve srovnání s PVC. Extrudéry drátů a kabelů s provozem LSZH vyžadují bimetalové válce (otěrová plocha minimálně 60 HRC), šneky z tvrzené slitiny a příčné hlavy s větším průměrem, aby zvládly vyšší pokles tlaku. Výstupní rychlosti jsou o 20–30 % nižší než u ekvivalentních běhů PVC a rychlosti linky jsou obvykle omezeny na 200–400 m/min v závislosti na rozchodu. LSZH je povinné v tunelech, námořních plavidlech, pobřežních plošinách a veřejných budovách podle požárních norem IEC 60332 a EN 50266.
Fluoropolymery (PTFE, FEP, ETFE)
Fluorpolymerem izolované kabely se používají v letectví, armádě a vysokoteplotních průmyslových aplikacích, kde je vyžadován nepřetržitý provoz při 150–260 °C. PTFE je technicky proces vytlačování pasty (extruze beranu), nikoli konvenční vytlačování šroubem. FEP a ETFE jsou zpracovatelné v tavenině na specializovaných extrudérech drátů a kabelů se zcela PTFE vyloženými cestami taveniny nebo konstrukcí z niklové slitiny – fluoropolymery jsou korozivní pro standardní ocel při teplotách zpracování 340–380 °C. Výkony jsou nízké a náklady na nástroje vysoké, ale výkonnostní prémie ospravedlňují investici do svazků leteckých drátů a elektronických kabelových svazků.
TPE, TPU a směsi podobné pryži
Termoplastické elastomery (TPE) a termoplastický polyuretan (TPU) se rychle rozrostly v automobilovém průmyslu, robotice a kabelových aplikacích pro přenosné elektrické nářadí a v mnoha případech nahradily vulkanizovanou pryž. Jsou extrudovatelné na standardních drátových a kabelových extrudérech s mírnou úpravou šneku, zpracovávají se při 190–220 °C a zcela vylučují krok vulkanizace. Zejména TPU nabízí vynikající odolnost proti oděru – 10 až 50krát vyšší než PVC – což z něj činí preferovaný plášť pro kabely vlečných řetězů a kabely průmyslových robotů, které ohebnou miliony cyklů.
Kritické parametry, které definují kvalitu vytlačování
Kvalita vytlačování drátů a kabelů není jedinou proměnnou. Je to výsledek řízení několika vzájemně závislých parametrů současně, často prostřednictvím automatizace s uzavřenou smyčkou na moderních linkách.
Excentricita a stejnoměrnost tloušťky stěny
Excentricita – mimostředová poloha vodiče v izolaci – přímo ovlivňuje dielektrickou pevnost kabelu a jeho schopnost projít vysokonapěťovými testy odolnosti. IEC 60227 a UL 44 specifikují maximální hodnoty excentricity; u 1,5 mm² stavebního vodiče z PVC s nominální stěnou 0,7 mm nesmí minimální stěna klesnout pod 80 % nominální hodnoty v kterémkoli bodě. To znamená, že maximální excentricita je ±0,14 mm na 0,7 mm stěně. Trvalé dosažení tohoto cíle při rychlosti 500 m/min vyžaduje křížovou hlavu řízenou soustředností se šrouby pro centrování v matrici, vedení vodičů proti proudu a ideálně řadový kapacitní monitor přivádějící zpět k pohonům křížové hlavy.
Teplota taveniny a stabilita tlaku taveniny
Tlak taveniny ve vytlačovací hlavě je primárním indikátorem stability procesu. Kolísání tlaku – způsobené vibracemi šneku, nekonzistentním podáváním pelet nebo opotřebovanými lopatkami šneku – se přímo projevují jako variace průměru hotového kabelu. Stabilní drátěný a kabelový extrudér udržuje změny tlaku taveniny pod ±2 bary v ustáleném stavu. Některé linky používají zubové čerpadlo mezi extrudérem a příčnou hlavou speciálně pro oddělení odchylek výstupu šneku od tlaku v lisovnici, což umožňuje regulaci průměru na ±0,003 mm – potřebné pro přesné koaxiální kabely a opláštění volných trubek z optických vláken.
Line Speed a Capstan Control
Naviják (odtahová jednotka) nastavuje poměr čerpání a přímo řídí konečný průměr izolace. Servopoháněný naviják se zpětnou vazbou tahu náklonu válců reaguje na údaje z měřidla průměru během 50–100 ms na moderních CNC linkových řídicích jednotkách. Pevná regulace rychlosti – lepší než ±0,1 % kolísání rychlosti – je nezbytná pro tenkostěnnou izolaci, kde i odchylka rychlosti o 0,5 % způsobí měřitelnou změnu průměru. Rychlost linky je také primární pákou výkonu: zdvojnásobení rychlosti linky z 200 na 400 m/min zdvojnásobuje výkon na stejném extrudéru, takže stabilita vřetena přímo ovlivňuje ziskovost.
Kvalita povrchu a výkon jiskrových testů
Povrchové vady – důlky, bubliny, pruhy nebo hrubá textura – se mohou maskovat jako elektrické poruchy při jiskrovém testu. Bubliny v izolaci jsou způsobeny vlhkostí ve směsi (řeší se předsušením pelet na vlhkost pod 0,05 %), těkavými přísadami nebo rozpuštěným vzduchem v tavenině. Pruhy často indikují degradovaný materiál nebo kontaminaci v křížové hlavě. Čistá linka pro vytlačování drátů a kabelů prochází kontinuálním testováním jisker při 100 % výroby, přičemž míra průchodnosti nad 99,8 % je průmyslovým měřítkem pro objemové izolační linky.
Uspořádání linek extruderů drátů a kabelů a pomocné vybavení
Kompletní linka na vytlačování drátů a kabelů je více než samotný extrudér. Uspořádání pomocného zařízení určuje počáteční zmetkovitost, dobu přechodu a rozměrovou konzistenci konečného produktu.
Typická izolační linka od výplaty po odběr zahrnuje:
- Výplatní jednotka — drží holou cívku s vodičem, často s ramenem tanečnice s řízeným napětím a možností výměny cívky (aktivní nebo statický odvíjení). Hmotnost navijáku až 3 000 kg pro kabely velkého průřezu.
- Žehlička na vlasy a předehřívač — narovnává stočený vodič a odstraňuje vlhkost nebo oxidaci z povrchu, čímž zlepšuje přilnavost izolace. Pro XLPE napájecí kabel je standardní předehřev vodiče na 60–120 °C.
- Extrudér drátů a kabelů s křížovou hlavou — základní jednotka, nanesení izolace nebo pláště.
- Chladící žlaby — vodní chlazení, typicky ve dvou nebo třech sériových sekcích s klesající teplotou (horká, teplá, studená), aby se zabránilo tepelnému šoku a zbytkovému napětí v izolaci.
- Inline měření — laserový OD měřidlo, kapacitní monitor, zkoušečka jisker a volitelně rentgenový skener tloušťky stěny pro přesné kabely.
- Kapitán a tanečnice — tažná jednotka udržující napětí a rychlost lana.
- Jednotka značení — inkoustová nebo gravírovací jednotka pro značky měřidel, jmenovité napětí, standardní certifikace a barevné kódování.
- Navíjení / navíjení — navíječ cívek nebo navíječ bubnu s automatickým řezáním a přenosem na linkách vybavených akumulátorem, aby se zabránilo zastavení linky.
Celková délka vedení se pohybuje od 20 metrů u izolačního vedení pro malé budovy až po více než 150 metrů u vysokonapěťového XLPE vedení s dlouhými vytvrzovacími trubicemi. Plánování podlahového prostoru a správné vyrovnání všech jednotek na pevném ocelovém základním rámu jsou zásadní – nesouosost mezi odvíjením a příčnou hlavou o pouhých 2–3 mm při vysoké rychlosti způsobuje vibrace vodiče a excentrické špičky.
Vady vytlačování při výrobě drátů a kabelů a jak je řešit
I dobře udržované linky extruderů drátů a kabelů se během výroby setkávají s vadami. Rychlé rozpoznání příčiny zabrání dlouhému zmetkovitosti.
| Defekt | Nejčastější příčina | Nápravné opatření |
|---|---|---|
| Změna průměru (cyklistika) | Náraz šroubu, opotřebený hrot šroubu nebo nestabilní tlak taveniny | Nainstalujte zubové čerpadlo; zkontrolujte a vyměňte opotřebované šroubové součásti |
| Bubliny / dutiny v izolaci | vlhkost sloučeniny nad 0,05 %; těkavá změkčovadla | Směs předsušte 2–4 h při 70–80 °C; recenze balíčku aditiv |
| Drsný/žraločí povrch | Lom taveniny — nadměrná smyková rychlost stěny zápustky | Zvyšte teplotu matrice; snížit rychlost linky; používat pomocnou látku |
| Vysoká excentricita | Vibrace vodiče; špatně zarovnaný hrot matrice; opotřebení vodicí trubky | Znovu vycentrujte křížovou hlavu; vyměňte vodicí trubku; zkontrolujte napětí vodiče |
| Pruhy / změna barvy | Degradovaný materiál zadržuje v mrtvých zónách příčníků | Purge crosshead; rozebrat a vyčistit; zkontrolujte mrtvé zóny v kostce |
| Selhání jiskrové zkoušky (dírka) | Kontaminace; bubliny; tenké místo z excentricity | Síťová sloučenina; výstřednost adresy; zkontrolovat čistotu materiálu |
Výběr extrudéru drátů a kabelů pro vaše výrobní požadavky
Výběr správného extrudéru drátů a kabelů začíná jasnou definicí produktové řady, skupin směsí, požadované propustnosti a omezení podlahové plochy. Klíčové specifikace, které je třeba definovat před vyžádáním nabídky stroje, zahrnují:
- Rozsah velikostí vodičů — od minima (např. 0,1 mm² pro datový kabel) po maximum (např. 300 mm² pro napájecí kabel). To určuje velikost otvoru křížové hlavy a průměr šroubu.
- Skupina sloučenin a tloušťka stěny — PVC/LSZH/XLPE každý vyžaduje specifickou geometrii šroubu. Minimální tloušťka stěny hnací matrice a výběr hrotu.
- Cílový výkon v kg/h — vypočteno z rychlosti linky × lineární hmotnosti izolovaného kabelu. To dimenzuje průměr šneku extrudéru a hnací motor.
- Požadované rozměrové tolerance — Standardní tolerance stavebního drátu (IEC 60227) jsou dosažitelné se základní zpětnou vazbou měřidla, zatímco automobilové (ISO 6722) nebo letecké normy vyžadují měření zubového čerpadla a rentgenové stěny.
- Počet vrstev — jednovrstvá izolace vs. dvouvrstvá (izolační plášť) vs. trojité koextruze určuje, zda je potřeba jednoduchá, tandemová nebo plná koextruzní linka.
- Úroveň automatizace — plně automatizovaná výměna cívky, spojování a řízení průměru v uzavřené smyčce zvyšují kapitálové náklady, ale snižují pracnost a zmetkovitost při spouštění na vysokorychlostních linkách o 30–60 %.
A Extrudér drátů a kabelů 60 mm se šroubem 25:1 L/D, zubovým čerpadlem a inline laserovým měřidlem je běžná výchozí specifikace pro univerzální PVC/LSZH stavební izolační vedení v rozsahu 0,75–16 mm². Očekávejte ceny instalovaných linek od 300 000 USD do 800 000 USD v závislosti na úrovni automatizace a trhu. Pro výrobu vysokonapěťových kabelů XLPE začínají trojité koextruzní linky od 2 milionů USD a mohou překročit 8 milionů USD u vertikálních stožárů VCV plně vytvrzovaných za sucha.
Vytlačování ve specializovaných kabelových aplikacích
Automobilové kabelové svazky
Automobilové kabelové svazky patří k nejnáročnějším z hlediska rozměrové konzistence a propustnosti. Typický závod na výrobu kabelových svazků OEM pro automobilový průmysl spotřebuje denně miliony metrů izolovaného vodiče o tloušťce od 0,13 mm² do 6 mm². Linky na vytlačování drátů a kabelů pro tento sektor pracují na 600–1 200 m/min na jemné tloušťce, s tloušťkou stěny pouhých 0,15 mm na vodiči 0,13 mm². Mezi výběry směsí patří PVC (standardní), XLPE a stále častěji ETFE nebo PP pro vysokoteplotní zóny v blízkosti motoru, kde jsou požadovány trvalé jmenovité teploty 125 °C nebo 150 °C. Barevně odlišená izolace je zásadní pro montáž kabeláže, takže přesné sladění barev s inline kolorimetrickými kontrolami je u automobilových linek standardem.
Podmořský a vysokonapěťový kabel
V opačném extrému, pokud jde o měřítko, jsou podmořské napájecí kabely a pozemní kabely s velmi vysokým napětím (EHV) používají největší dostupné konfigurace drátů a kabelů. Průřezy vodičů od 500 mm² do 2 500 mm² vyžadují trojité koextruzní linky, kde se vnitřní polovodivé síto, izolace XLPE a vnější polovodičové síto nanášejí v jediném průchodu rychlostí 3–10 m/min. Tloušťka stěny izolace 15–25 mm vyžaduje extrémně vysoký objemový výkon velkých šnekových extrudérů (průměr 120–200 mm) a dlouhých trubek pro vytvrzování dusíkem 50–80 metrů. Požadavky na čistotu izolace u třídy kabelů 220–525 kV jsou mimořádné – kovové částice větší než 125 mikronů v XLPE jsou zakázány, což vyžaduje ultra čistou manipulaci se směsí a montážní prostory v čistých prostorách kolem křížové hlavy.
Datové a telekomunikační kabely
Strukturovaná kabeláž pro Cat 6, Cat 6A a Cat 8 Ethernet, stejně jako koaxiální kabely pro širokopásmovou distribuci, klade spíše požadavky na stejnoměrnost kapacity a impedance než požadavky na odolnost vůči napětí. U Cat 6A s pevným jádrem je izolace typicky pěnový FEP nebo pevný HDPE na stěně 0,25–0,35 mm na vodiči 0,57 mm, vyráběný rychlostí 800–1 000 m/min. Proces pěnění – buď fyzikální pěnění pomocí vstřikování dusíku nebo chemické pěnění pomocí azodikarbonamidu – snižuje dielektrickou konstantu z 2,3 (pevný HDPE) na 1,5–1,8 (pěnový), což umožňuje Cat 6A dosáhnout šířky pásma 500 MHz. Regulace průměru na extrudéru z pěnové izolace drátů a kabelů musí být těsnější než ±0,005 mm, aby byla zachována impedance v toleranci ±3 Ω podle standardů TIA-568.
Postupy údržby, které prodlužují životnost extrudéru drátů a kabelů
Extrudér drátů a kabelů je kapitálově náročným aktivem. Správná údržba se přímo promítá do provozuschopnosti, konzistentní kvality a životnosti šroubů/hlavní měřené spíše v letech než v měsících.
- Monitorování opotřebení šroubů a hlavně — změřte průměr vývrtu hlavně a průměr závitu šroubu každých 6–12 měsíců pomocí kalibrovaných přístrojů. Když průměrová vůle mezi šroubem a válcem překročí 0,4–0,6 mm (v závislosti na velikosti šroubu), výstupní konzistence klesá a průtok se zvyšuje. Výměna šroubu předtím, než válec dosáhne stejného stupně opotřebení, je obvykle nákladově efektivnější než výměna obou současně.
- Frekvence čištění křížové hlavy — LSZH a pigmentované směsi vyžadují demontáž a čištění křížové hlavy každých 8–24 hodin výroby, aby se odstranily degradované zádrže materiálu. Přírodní směs PVC na čisté lince může běžet 200–500 hodin mezi čištěním. Plánovaný cyklus čištění pomocí tepelně stabilní čisticí směsi před vypnutím odstraňuje zbytky bez demontáže a prodlužuje interval.
- Kontrola ohřívače sudů a termočlánku — vadné ohřívací pásy a termočlánky způsobují anomálie teplotní zóny, které jsou často chybně diagnostikovány jako problémy se směsí nebo šrouby. Termočlánky preventivně vyměňujte každých 12–18 měsíců; čtvrtletně kontrolujte svorky topení, zda nejsou uvolněné a horká místa.
- Servis pohonů a převodovek — převodovky extruderů pracují při vysokém, cyklickém zatížení točivého momentu. Dodržujte intervaly výměny převodového oleje stanovené výrobcem, obvykle každých 4 000–8 000 hodin. Analýza vibrací na převodovce dvakrát ročně identifikuje opotřebení ložisek před katastrofickým selháním a neplánovanými odstávkami.
- Kalibrace měřidla a zkoušečky jisker — laserová měřidla průměru vyžadují měsíčně kalibraci podle referenčních cílů sledovatelných NIST. Zkoušečky jisker musí být na začátku každé směny ověřeny proti známé dovolené (díra v izolaci); nekalibrovaný jiskrový tester, který postrádá selhání, je horší než žádný tester.
Průmyslové trendy tvarování drátů a kabelů dnes
Technologie vytlačování drátů a kabelů se vyvíjí spolu s posunem širšího kabelového průmyslu směrem k infrastruktuře nabíjení elektromobilů, propojení obnovitelných zdrojů energie a vysokorychlostním datovým sítím.
Poptávka po nabíjecím kabelu EV
DC rychlonabíjecí kabely elektrických vozidel vyžadují flexibilní TPU nebo silikonové pláště schopné zpracovat trvalý proud až 500 A při 1 000 V DC, s poloměry ohybu pod 30 mm při -40 °C. Tyto kabely používají konstrukce vodičů chlazených kapalinou s extrudovanou izolací přes měděnou trubku vedoucí chladicí kapalinu. Linky pro vytlačování drátů a kabelů pro tento produkt musí zvládnout několik aplikací současně vrstev – izolace přes měděný vodič, plášť nad sestavou – při zachování vlastností pružnosti, které umožňují, aby kabel v provozu tisíckrát viset a navinout zpětný ráz. Předpokládá se, že celosvětová poptávka po nabíjecích kabelech pro elektromobily poroste 20% CAGR do roku 2030 , což znamená významné investice do nové kapacity extruderů drátů a kabelů.
Průmysl 4.0 a digitální vytlačovací linky
Moderní řídicí systémy drátových a kabelových extruderů propojují všechny komponenty linky – pohon extruderu, teploty válce, zubové čerpadlo, měřič průměru, naviják a navíječ – prostřednictvím jediného PLC nebo HMI na bázi PC se správou receptur a záznamem dat SPC. Digitální vytlačovací linky uchovávají procesní receptury pro stovky typů kabelů, což eliminuje ruční nastavování a umožňuje beznástrojovou výměnu produktu za méně než 15 minut na dobře navržených systémech. Konektivita OPC-UA umožňuje lince dodávat výrobní data v reálném čase do systémů MES a ERP, což umožňuje sledovatelnost od šarže směsi až po hotovou cívku – povinná schopnost pro automobilovou certifikaci IATF 16949 a stále více vyžadována pro projekty užitkových kabelů.
Udržitelné a recyklovatelné vytlačování směsí
Regulační tlak podle akčního plánu EU pro oběhové hospodářství a nařízení REACH urychluje přechod od nerecyklovatelných termosetových (XLPE) a halogenových (PVC) izolací k termoplastickým XLPE alternativám (TR-XLPE, HFFR-TP), které lze na konci životnosti recyklovat. Tyto nové směsi jsou zpracovatelné na stávajících platformách drátových a kabelových extruderů s modifikací šneku, ale vyžadují užší procesní okna a přesnější řízení teploty než starší PVC. Dodavatelé směsí a OEM výrobci extruderů společně vyvíjejí nové geometrie nástrojů a povlaky sudů, aby bylo možné s těmito materiály efektivně manipulovat, přičemž několik komerčních linek již používá směsi TR-XLPE pro vysokonapěťové kabely ve výrobním měřítku v Evropě a Asii.
 Související Produkty











