 E-mail: info@gem-cablesolution.com
 Address: No.8 Yuefeng Rd, High Tech Zone, Dongtai, Jiangsu, Čína | No.109 Qilin East Rd, Daning, Humen, Dongguan, Guangdong, China.
 English
 中文简体



Jak dlouho vydrží drát? První přímá odpověď
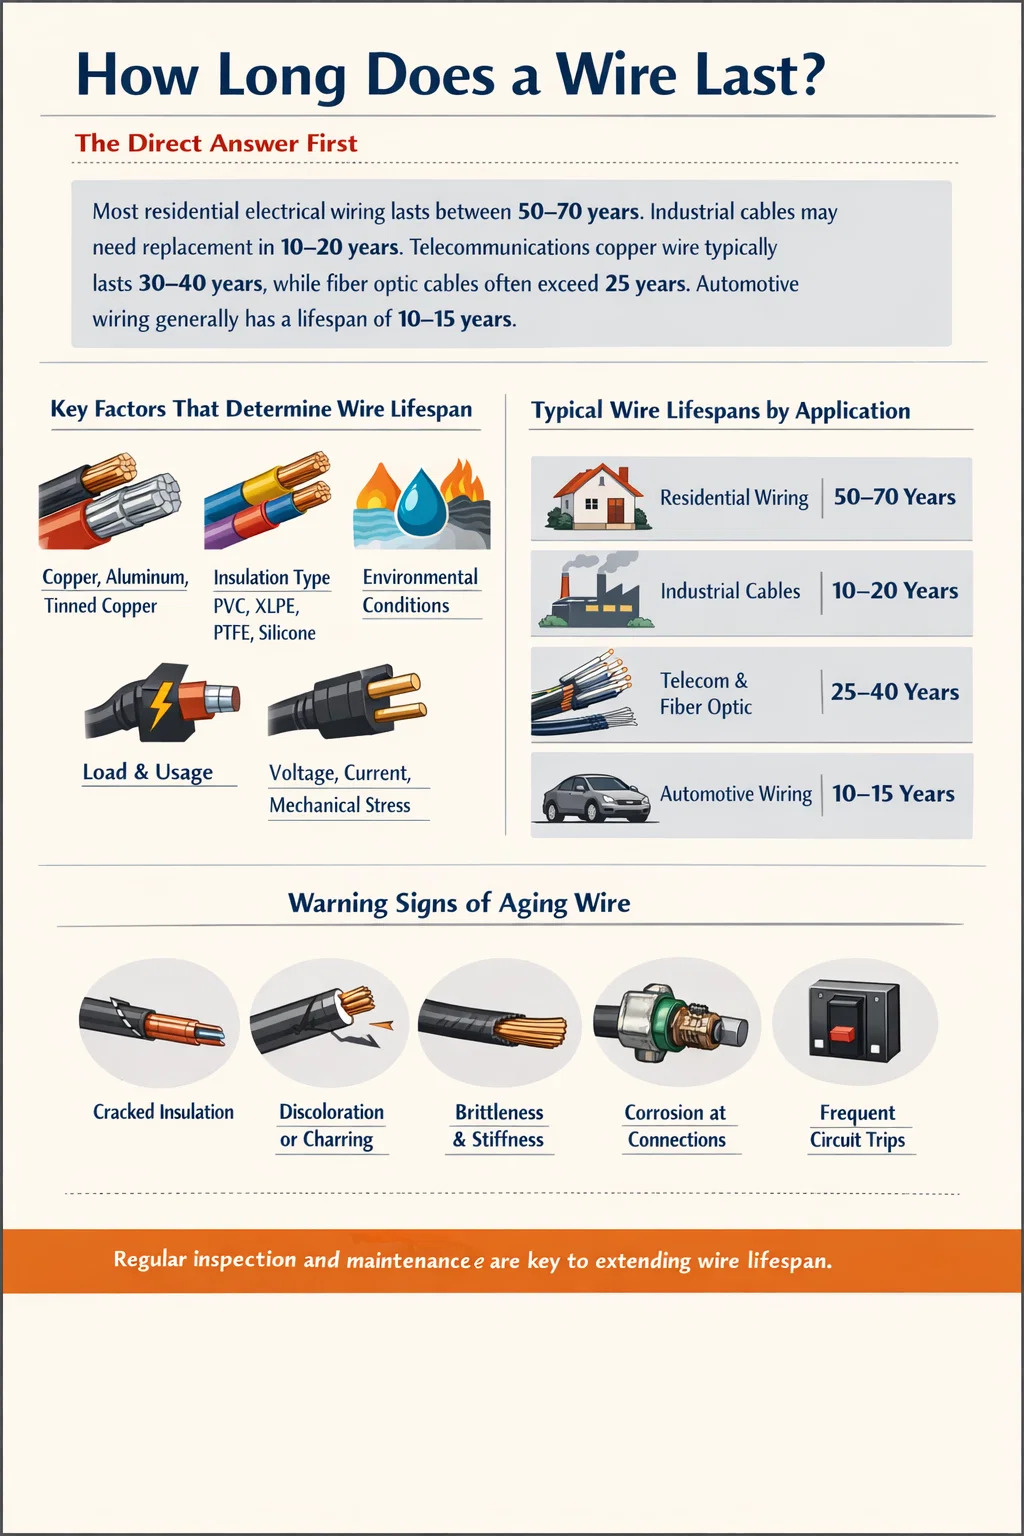
Životnost drátu do značné míry závisí na jeho materiálu, typu izolace, provozním prostředí a podmínkách zatížení – ale jako praktické měřítko většina bytových elektrických rozvodů vydrží 50 až 70 let , zatímco průmyslové kabely v náročných prostředích mohou vyžadovat výměnu za pouhých 10 až 20 let. Telekomunikační měděné dráty často zůstávají funkční po dobu 30 až 40 let, zatímco optické kabely mohou přesáhnout 25 let s minimální degradací. Drát navržený pro automobilové aplikace má obvykle jmenovitou životnost 10 až 15 let, ačkoli skutečný výkon se výrazně liší v závislosti na tepelném cyklování, vibracích a působení kapalin.
Tato čísla nejsou libovolná. Odrážejí desetiletí terénních dat, materiálového vědeckého výzkumu a technických norem stanovených orgány, jako jsou National Electrical Code (NEC), IEC a UL. Pochopení toho, co zkracuje nebo prodlužuje životnost drátu, je stejně důležité jako znát základní hodnoty – a toto pochopení začíná ve fázi výroby, konkrétně v tom, jak extrudér drátů a kabelů tvaruje izolaci a plášť, které chrání vodič po celou dobu jeho životnosti.
Klíčové faktory, které určují životnost drátu
Žádná proměnná neurčuje, jak dlouho drát vydrží. Životnost je spíše výsledkem více vzájemně se ovlivňujících faktorů, z nichž každý může dramaticky posunout očekávané okno služby. Zde je rozpis těch nejkritičtějších:
Materiál vodiče
Měď zůstává zlatým standardem pro elektrické vodiče. Nabízí vynikající vodivost, odolává korozi lépe než mnoho alternativ a zachovává strukturální integritu při tepelném cyklování. Měděný drát ve správně instalovaném prostředí s kontrolovaným klimatem může vydržet více než 100 let — samotný vodič zřídka selže; izolace kolem ní ano. Hliníkový drát, často používaný v obvodech rezidenčních odboček v 60. a 70. letech 20. století, je náchylnější k oxidaci v místech připojení a se změnami teploty se roztahuje a smršťuje dramatičtěji, což přispívá k poruchám spojení, které v některých obytných situacích snižují efektivní životnost na 30 až 50 let. Pocínované měděné a postříbřené vodiče používané v námořních a vysokofrekvenčních aplikacích nabízejí specifické výhody odolnosti proti korozi, které prodlužují životnost v těchto cílových prostředích.
Izolační a plášťový materiál
Izolace je téměř vždy první složkou, která se degraduje. PVC (polyvinylchlorid) je celosvětově nejrozšířenějším izolačním materiálem. Standardní PVC izolace nese a jmenovitý teplotní rozsah -15°C až 70 °C a typicky vykazuje známky křehnutí nebo praskání po 20 až 40 letech ve standardních aplikacích. Zesíťovaný polyetylen (XLPE) nabízí vynikající tepelnou odolnost – trvale hodnocenou až do 90 °C – a odolává chemickému napadení mnohem lépe než standardní PVC. Kabely s izolací XLPE v průmyslových nebo podzemních instalacích mají často životnost 30 až 40 let. Silikonová pryžová izolace, která se používá ve vysokoteplotních prostředích, jako jsou pece nebo motorové prostory, dokáže zvládnout teploty až 180 °C a zachovat si flexibilitu v širším teplotním rozsahu, což jí dává zvláštní výhodu v náročných tepelných prostředích. Izolace z PTFE (teflonu), používaná v leteckém a chemickém průmyslu, odolává teplotám až 260 °C a má chemickou inertnost, díky níž je odolná vůči téměř všem průmyslovým rozpouštědlům.
Kvalita vytlačování izolace přímo ovlivňuje tyto výsledky. Extrudér drátů a kabelů, který udržuje přesnou teplotu taveniny, stálou rychlost linky a rovnoměrný tlak v matrici, vytvoří izolaci s rovnoměrnou tloušťkou stěny – klíčový ukazatel jak elektrického výkonu, tak životnosti. Tenká místa v izolaci vytvářejí dielektrická slabá místa, kde se koncentruje napěťové napětí, což urychluje rozpad.
Provozní teplota
Teplo je primárním nepřítelem izolace vodičů. Arrheniova rovnice aplikovaná na stárnutí kabelu ukazuje, že s každým zvýšením provozní teploty o 10 °C nad jmenovité maximum se životnost izolace zkrátí přibližně na polovinu. To znamená, že kabel dimenzovaný na 40 let při nepřetržitém provozu 70 °C by teoreticky vydržel pouze 20 let, pokud by byl rutinně provozován při 80 °C. To je důvod, proč je tepelné odlehčení standardní technickou praxí – kabely by měly být dimenzovány tak, aby fungovaly dobře v rámci své jmenovité teploty, nikoli u stropu.
Environmentální expozice
UV záření většinu plastů znehodnocuje. Venkovní kabely vystavené přímému slunečnímu záření bez UV-stabilizovaného pláště mohou během 5 až 10 let vykazovat povrchové praskliny. Pronikání vlhkosti do kabelových svazků podporuje galvanickou korozi na koncovkách a v aplikacích se střídavým proudem částečné vybíjení. Chemická expozice – oleje, rozpouštědla, kyseliny – může rychle napadnout standardní PVC a vyžaduje speciální směsi, jako je chlorovaný polyethylen (CPE) nebo termoplastické elastomery (TPE), aby byla zajištěna odpovídající životnost. Mechanicky mohou opakované cykly ohýbání, rozdrcení nebo poškození hlodavci přerušit vodiče dlouho předtím, než dojde k tepelné degradaci izolace.
Kvalita instalace
I ten nejkvalitnější kabel předčasně selže, pokud je nesprávně nainstalován. Překročení minimálního poloměru ohybu během instalace může způsobit mikrotrhliny v izolaci nebo deformaci vodiče. Příliš utažené armatury potrubí nebo kabelové spony mohou vytvářet místa chronického stresu. Správné zakončení – použití správně dimenzovaných konektorů, aplikování správného krouticího momentu na oka a zabránění vniknutí vlhkosti do spojovaných bodů – může zdvojnásobit nebo ztrojnásobit životnost v aplikacích kritických pro připojení.
Životnost drátu podle typu aplikace
Různé aplikace kladou radikálně odlišné požadavky na vodiče a kabely. Následující tabulka shrnuje typická očekávání životnosti napříč hlavními kategoriemi:
| Aplikace | Typický typ drátu | Očekávaná životnost | Klíčový faktor stárnutí |
|---|---|---|---|
| Bytové elektroinstalace | NM-B (Romex), THHN | 50–70 let | Zkřehnutí izolace |
| Průmyslový napájecí kabel | Izolace XLPE nebo EPR | 20–40 let | Tepelná a chemická expozice |
| Automobilový kabelový svazek | Tenkostěnné PVC nebo XLPE | 10–15 let | Vibrace a nápor tekutin |
| Podzemní rozvody elektřiny | XLPE MV kabel | 30–50 let | Vodní strom v XLPE |
| Námořní a pobřežní kabel | Pocínovaná měď, EPR | 15–25 let | Solná koroze a UV |
| Telekomunikační měď | Cat5e/Cat6 UTP | 15–25 let (performance) | Degradace signálu oxidací |
| Optický kabel | OS2 nebo OM4 vlákno | 25–30 let | Mikroohyb a opotřebení konektoru |
| Letecký drát | Izolace PTFE nebo ETFE | 20–30 let (letadlový cyklus) | Flexová únava a otěr |
Tyto údaje předpokládají standardní provozní podmínky. Zrychlené stárnutí způsobené přetížením, špatnou instalací nebo drsným prostředím může kteroukoli z těchto životností dramaticky zkrátit – v některých průmyslových případech až o 50 % nebo více.
Role Extrudér drátů a kabelů Kvalita v dlouhodobém výkonu
Kvalita výroby je jedním z nejvíce podceňovaných determinantů životnosti drátu. Extrudér drátů a kabelů je stroj, který nanáší izolaci a opláštění na holý vodič a jeho přesnost přímo určuje strukturální integritu konečného produktu.
Jak konzistence vytlačování ovlivňuje životnost
Proces vytlačování zahrnuje tavení polymerní sloučeniny a její protlačování skrz matrici k potažení vodiče. Mezi kritické parametry patří teplota taveniny, rychlost šneku, rychlost linky, tlak hlavy a rychlost chlazení. Jakákoli nestabilita těchto parametrů vede k poruchám izolace:
- Variace tloušťky stěny — Nerovnoměrný tlak matrice způsobuje, že izolační stěna je na jedné straně silnější a na druhé tenčí (excentricita). Tenké stěny koncentrují elektrické napětí, snižují průrazné napětí a snižují životnost dielektrika.
- Prázdniny a inkluze — Zachycování plynu během vytlačování vytváří v izolačním tělese dutiny. V kabelech středního a vysokého napětí jsou dutiny místy částečné výboje – mikroskopické elektrické oblouky, které narušují izolaci zevnitř. Jediná mikrodutina může iniciovat selhání podzemního kabelu roky před očekávaným koncem životnosti.
- Drsnost povrchu a znečištění — Při výrobě vysokonapěťových kabelů vytvářejí povrchové nedokonalosti na rozhraní vodič-izolace body zesílení elektrického pole. Extrudér drátů a kabelů s nedostatečnou filtrací taveniny polymeru umožňuje kontaminaci částicemi, která má stejný účinek.
- Stupeň vytvrzení nebo síťování — U kabelů XLPE je nutné pečlivě kontrolovat síťovací reakci. Nedostatečně vytvrzená izolace postrádá tepelné a mechanické vlastnosti plně zesíťovaného materiálu, což vede k předčasnému tečení a deformaci při zvýšených teplotách.
Moderní systémy drátových a kabelových extruderů řeší tyto problémy prostřednictvím servořízení šneku, měření tloušťky stěny v reálném čase pomocí laserového měřidla nebo rentgenového skenování, zpětné vazby s uzavřenou smyčkou pro udržení soustřednosti matrice a inline jiskrového testování k detekci izolačních dírek ihned po vytlačení. Výrobce, který pracuje se zastaralým nebo špatně udržovaným vytlačovacím zařízením, může vyrobit kabel, který vypadá vyhovující, ale nese skryté vady, které jsou standardní vizuální kontrolou neviditelné.
Jednovrstvé vs. vícevrstvé vytlačování
Vysoce výkonné kabelové konstrukce často vyžadují koextruzi — současnou aplikaci dvou nebo více polymerních vrstev v jednom průchodu. U vysokonapěťových kabelů XLPE to obvykle znamená vrstvu stínění vodiče, hlavní izolaci a vrstvu izolačního stínění aplikované současně. Adheze rozhraní mezi těmito vrstvami je kritická: delaminace na hranicích vrstev vytváří mezery, kde se může hromadit vlhkost a může docházet k částečným výbojům. Extrudér drátů a kabelů navržený pro trojité koextruze musí udržovat přesnou rovnováhu tlaku ve všech třech tocích polymeru. Nerovnováha tlaku způsobuje, že jedna vrstva kontaminuje druhou na rozhraní, čímž vznikají defekty inkluze, které standardní testování hotového výrobku nemusí odhalit, dokud neuplynou roky provozu.
Varovné signály, že drát se blíží ke konci své životnosti
Identifikace stárnoucího drátu před poruchou zabrání poškození zařízení, požáru a bezpečnostním rizikům. Následující příznaky naznačují, že kontrola nebo výměna by měla být vážně zvážena:
- Praskání nebo popraskání izolačního pláště — Povrchové trhliny, které se objevují i bez ohýbání, ukazují na pokročilou degradaci polymeru. Jakmile jsou trhliny viditelné, izolace může ztratit významnou dielektrickou pevnost.
- Změna barvy nebo zuhelnatění — Žloutnutí bílé nebo šedé izolace z PVC znamená dlouhodobé vystavení teplu. Hnědé nebo černé zbarvení v blízkosti zakončení naznačuje trvalé přehřívání v místech připojení.
- Křehkost nebo tuhost — Izolace, která při jemném ohýbání praská nebo se odlupuje, ztratila obsah změkčovadla migrací nebo odpařováním. To je zvláště běžné u starších PVC kabelů v horkém prostředí.
- Zvýšený posun izolačního odporu — V programech průmyslové údržby sleduje periodické testování megohmetrem izolační odpor v průběhu času. Konzistentní klesající trend naznačuje pronikání vlhkosti nebo degradaci izolace postupující směrem k případnému selhání.
- Koroze na koncovkách — Usazeniny zeleného nebo bílého oxidu v místech konektorů, zejména na hliníkových nebo pocínovaných vodičích, zvyšují přechodový odpor a generují teplo, čímž urychlují další degradaci v samozesilujícím cyklu.
- Opakované vypnutí ochrany obvodu — Přerušení zemního spojení (GFI) nebo nadproudová ochrana, která se vypne bez jasného důvodu zatížení, může indikovat rozvíjející se porušení izolace mezi vodiči nebo zemí.
- Zápach spáleniny během provozu — Jakýkoli přetrvávající zápach spáleniny z kabelových tras, panelů nebo zařízení by měl vyvolat okamžité vypnutí a kontrolu. Izolační pyrolýza má charakteristický štiplavý zápach, který po provedení není jemný.
Jak prodloužit životnost drátu v provozu
U instalovaného drátu, který je již v provozu, může několik strategií smysluplně prodloužit spolehlivou životnost:
Tepelný management
Zabránění tomu, aby kabelové trasy byly vystaveny trvale zvýšeným teplotám, je jediným opatřením údržby s nejvyšším dopadem. U elektrických panelů zajistěte volné větrání. V průmyslových kabelových žlabech přísně dodržujte pokyny týkající se faktoru plnění – přeplněný žlab zachycuje teplo generované více vodiči a může zvýšit provozní teploty nad jmenovité limity pro všechny kabely ve svazku. Snížení zátěže stárnoucího obvodu – dokonce o 20 % – může dramaticky zpomalit zbývající rychlost degradace.
Mechanická ochrana
Kabely vystavené pěšímu pohybu, pohybu vozidla nebo opakovanému mechanickému kontaktu by měly být chráněny trubkami, kabelovými rampami nebo ochranným pouzdrem. U venkovních instalací může trubka nebo obal kabelu odolný vůči UV záření aplikovaný na stárnoucí kabel s pláštěm stabilizovaným proti UV záření prodloužit roky provozu zpomalením další degradace UV zářením. Ve flexibilních aplikacích – robotická ramena, kabelové nosiče – je běžnou praxí proaktivní výměna kabelů na základě počtu cyklů flex, než samotná vizuální kontrola.
Ukončení údržby
Spojovací body jsou statisticky nejčastějším místem iniciace poruchy. Pravidelné dotahování oček a šroubů svorek na specifikované hodnoty – zejména u hliníkových vodičů, které se pod trvalým tlakem dotvarují – zabraňuje vysokoodporovým spojům, které se přehřívají a urychlují degradaci izolace. Aplikace vhodné antioxidační směsi na hliníkové koncovky před připojením a utěsněním proti vnikání vlhkosti podstatně snižuje selhání související s korozí.
Pravidelné testování
U kritických obvodů a vysokonapěťových kabelů program plánovaného testování zachytí zhoršení stavu před selháním. Mezi běžné metody patří:
- Testování megohmetrem (izolační odpor). — Provádí se každoročně na kritických okruzích. Hodnoty pod 1 MΩ na kV provozního napětí znamenají obavy; trendování je důležitější než jakékoli jednotlivé měření.
- Testování částečného vybití — Detekuje vnitřní dutiny a defekty izolace ve vysokonapěťových a vysokonapěťových kabelech, aniž by bylo nutné, aby byl kabel pod napětím. Tato metoda je stále více dostupná jako mobilní služba pro rozvodny a průmyslové závody.
- Reflektometrie v časové oblasti (TDR) — Odesílá signálový impuls po kabelu a analyzuje odrazy k lokalizaci změn impedance způsobených defekty, pronikáním vlhkosti nebo rozdrcenými částmi. Obzvláště efektivní pro lokalizaci závad zemního kabelu.
- Termografická kontrola — Infračervené kamery identifikují horká místa na zakončeních, přetížené vodiče a poškozené spoje během normálního provozu bez vypnutí systému.
Výběr izolační směsi: Na čem extrudér drátů a kabelů zpracovává, záleží stejně jako na stroji samotném
Při specifikaci nebo získávání vodičů a kabelů je porozumění izolační směsi stejně důležité jako znalost velikosti vodiče. Směs určuje jmenovitou teplotu, chemickou odolnost, pružnost a chování při stárnutí. Zde je srovnání nejběžnějších izolačních materiálů zpracovávaných systémy extruderů drátů a kabelů:
| Sloučenina | Max. stálá teplota | Chemická odolnost | Flexibilita | Typická životnost | Primární aplikace |
|---|---|---|---|---|---|
| Standardní PVC | 70°C | Mírný | Dobře | 20–40 let | Obecná stavební elektroinstalace |
| XLPE | 90 °C (zkrat do 250°C) | Dobře | Mírný | 30–50 let | Silové kabely, VN/VN |
| EPR (etylen propylenový kaučuk) | 90°C | Výborně | Výborně | 30–40 let | Námořní, těžební, průmyslové flex |
| Silikonová guma | 180 °C | Mírný | Výborně | 20–30 let (vysoká teplota) | Spotřebiče, HVAC, požární systémy |
| PTFE (teflon) | 260 °C | Výjimečné | Nízká při nízkých teplotách | 25–40 let | Letectví, chemické zpracování |
| TPE / TPR | 90–105 °C | Dobře | Výborně | 15–25 let | Přenosné nářadí, outdoorové vybavení |
Každá z těchto sloučenin vyžaduje extrudér drátů a kabelů kalibrovaný pro svou specifickou reologii taveniny. Například PTFE vyžaduje spíše vytlačování pístem než konvenční šroubové vytlačování, protože se neroztaví do viskózní tekutiny stejným způsobem jako PVC nebo XLPE. EPR a silikonové sloučeniny vyžadují pečlivé teplotní profilování, aby se zabránilo předčasné vulkanizaci v sudu. Stroj a materiál musí být sladěny — použití nesprávného nastavení extruderu pro danou směs je jedním z nejrychlejších způsobů výroby kabelu se sníženou životností.
Regulační standardy, které definují očekávání životnosti vodičů
Životnost drátu není čistě fyzikální jev – je také regulační. Normy definují minimální prahové hodnoty výkonu, které musí kabel splňovat v době výroby, a mnohé také definují zkušební protokoly zrychleného stárnutí, které simulují roky provozu ve dnech nebo týdnech.
- IEC 60502 — Pokrývá silové kabely s extrudovanou izolací o jmenovitém napětí 1 kV až 30 kV, včetně návrhu, testování a minimální tloušťky izolačních stěn, které určují elektrickou a mechanickou životnost.
- UL 44 a UL 83 — Severoamerické normy pro termosety a vodiče s termoplastickou izolací. Tyto normy definují jmenovitou teplotu, napětí a specifické testy – včetně testů stárnutí v peci, ohybu trnu a rozdrcení –, kterými musí kabely projít před zařazením do seznamu.
- ICEA S-93-639 / NEMA WC74 — Zahrnuje stíněné napájecí kabely 5 kV až 46 kV a zahrnuje zkušební protokoly tepelného stárnutí navržené pro ověření očekávané životnosti 30 až 40 let za jmenovitých podmínek.
- SAE J1128 a J1291 — Normy pro automobilové vodiče, které specifikují třídy teplotního hodnocení a tepelné stárnutí pro aplikace kabelových svazků.
- MIL-DTL-27500 — Vojenská specifikace pro leteckou elektroinstalaci, která nařizuje zrychlené testování životnosti, odolnosti proti oděru a tepelné odolnosti, což odpovídá očekáváním 20 až 30 let provozu letadel.
Splnění těchto norem vyžaduje nejen správné materiály, ale důsledně kontrolované výrobní procesy. Systém extruderů drátů a kabelů s integrací statistického řízení procesu (SPC) – průběžné zaznamenávání klíčových parametrů procesu a spouštění výstrah, když se vychýlí mimo kontrolní limity – poskytuje výrobcům dokumentaci potřebnou k prokázání shody se standardy a stojí za tvrzeními o životnosti.
Kdy vyměnit drát než opravit
Rozhodnutí mezi opravou a úplnou výměnou je jedním z ekonomicky nejvýznamnějších úkolů správy kabelového majetku. Několik faktorů jasně hovoří pro úplnou výměnu před lokální opravou:
- Když je porucha izolace distribuovaná, není lokalizovaná — Pokud testování izolačního odporu odhalí postupný celkový pokles spíše než jeden bod poruchy, celý kabel stárne rovnoměrně. Spojení chyby v tomto případě řeší jedno slabé místo, zatímco desítky dalších jsou vystaveny stejnému riziku. Úplná výměna je jedinou racionální volbou.
- Když kabel překročí svou projektovanou životnost — Kabel instalovaný v roce 1975 poskytuje 50 let služby. I když se dnes jeví jako funkční, funguje na vypůjčený čas. Náklady na neplánované selhání – prostoje ve výrobě, riziko požáru, poškození zařízení – obvykle výrazně převyšují plánované náklady na výměnu.
- Když se změní požadavky aplikace — Vyšší napětí, zvýšené zatížení nebo změny podmínek prostředí (nové chemikálie v továrně, nové vedení HVAC, delší venkovní vystavení) mohou znamenat, že stávající specifikace kabelu již nejsou dostatečné, bez ohledu na jejich fyzický stav.
- Když jsou náklady na přístup vysoké — V podzemních nebo zapuštěných kabelových trasách, kde je pro přístup ke kabelu vyžadován výkop nebo stavební otvor, je výměna během již otevřeného okna údržby téměř vždy nákladově efektivnější než budoucí oprava po poruše.
Naopak oprava je vhodná, když je poškození jasně lokalizováno – jeden mechanický škrábanec, porucha zakončení, místo poškození hlodavci na jinak zdravém kabelu se zbývající životností a izolačním odporem v rámci specifikací. Správně provedená oprava se správně nainstalovanými spojovacími materiály smrštitelnými za tepla nebo za studena může obnovit plnou životnost obvodu v tomto bodě, aniž by došlo k ohrožení okolního kabelu.
Často kladené otázky o životnosti drátu
Nepoužitý drát ještě stárne?
Ano. Polymerová izolace podléhá chemické degradaci bez ohledu na to, zda protéká elektrický proud. UV záření, teplo a oxidace probíhají nezávisle na elektrické zátěži. Drát skladovaný v drsných podmínkách – vysoké teplo, UV záření nebo kontakt s reaktivními chemikáliemi – se může skladováním výrazně zhoršit. Drát skladovaný uvnitř v chladu, temnu a suchu si zachová své vlastnosti po mnoho let.
Jak voda ovlivňuje životnost drátu v podzemí?
Voda je primárním mechanismem stárnutí pro vysokonapěťové kabely přímo uložené a instalované v kanálech s izolací XLPE. Vodní stromování – jev, kdy molekuly vody pod střídavým napětím vytvářejí mikroskopické dendritické kanálky přes izolaci – postupně snižuje dielektrickou pevnost. Kabely instalované ve vlhkém prostředí bez XLPE (TR-XLPE) mohou selhat za pouhých 15 až 20 let , oproti 30 až 40 letům pro ekvivalenty TR-XLPE. Pro přímé pohřbívání v oblastech se známou vysokou podzemní vodou je standardním technickým doporučením specifikace izolace TR-XLPE.
Existuje způsob, jak otestovat životnost drátu, aniž byste jej vyřadili z provozu?
Několik nedestruktivních testovacích metod umožňuje posouzení in-situ. Měření izolačního odporu (testování megaohmmetrem) poskytuje snímek aktuálního izolačního stavu. Testy poměru dielektrické absorpce (DAR) a polarizačního indexu (PI) poskytují další informace o obsahu vlhkosti a kvalitě izolace. U vysokonapěťových kabelů může testování částečného výboje při velmi nízké frekvenci (VLF) identifikovat pokročilou degradaci, aniž by došlo k poškození kabelu. Tyto metody nedokážou přesně předpovědět zbývající životnost, ale poskytují informace založené na rizicích, které vedou k rozhodování o údržbě.
Ovlivňuje průřez drátu životnost?
Nepřímo ano. Vodič správně dimenzovaný pro zátěž, kterou nese, běží chladněji, což prodlužuje životnost izolace. Poddimenzovaný vodič – přenášející proud nad svou jmenovitou kapacitu – je teplejší, což urychluje stárnutí izolace rychlostí popsanou Arrheniusovým vztahem. Konzistentní provoz vodiče na 110 % jeho jmenovitého proudu může snížit životnost izolace o 30 až 50 % ve srovnání se správně dimenzovaným provozem.
Jak kvalita extrudéru drátů a kabelů ovlivňuje koncového zákazníka?
Koncový zákazník nakupující hotový kabel má zřídkakdy přehled o výrobním zařízení použitém k jeho výrobě. Kabel vyrobený na vysoce přesném extrudéru drátů a kabelů s inline monitorováním kvality však bude vykazovat konzistentnější tloušťku izolační stěny, méně vnitřních defektů a jednotnější vlastnosti směsi než kabel vyrobený na zařízení s nižší přesností. Specifikace kabelu od výrobců s ověřitelnými systémy řízení kvality – certifikace ISO 9001, seznam UL, nezávislé testování třetí stranou – poskytuje smysluplnou jistotu, že kabel byl vyroben pomocí zařízení a procesů schopných zajistit jmenovitou životnost.
 Související Produkty











