E-mail: info@gem-cablesolution.com
 Address: No.8 Yuefeng Rd, High Tech Zone, Dongtai, Jiangsu, Čína | No.109 Qilin East Rd, Daning, Humen, Dongguan, Guangdong, China.
 English
 中文简体


Přímá odpověď: Co byste měli očekávat od stroje na řezání měděného drátu
Jako první se posuzuje stroj na spřádání měděného drátu opakovatelnost rozměrů ne nejvyšší rychlostí. Pokud stroj nemůže reprodukovat stejnou geometrii průřezu na kotouči za kotoučem, jakékoli zvýšení výstupní rychlosti se stává závazkem. Toleranční nahromadění ve lankovém vodiči je malé: změna vnějšího průměru o 0,1 mm může u vodiče 1,5 mm² posunout plochu průřezu zhruba o 1,5 %, což zase změní stejnosměrný odpor a proudovou zatížitelnost.
V praxi byste měli očekávat, že dobře vyladěný splétací stroj udrží vnější průměr uvnitř ±0,05 mm pro většinu stavebních drátů a automobilových kabelů. To je základní linie. Stroj musí také udržovat stabilní délku pokládky, protože délka pokládky ovlivňuje úhel šroubovice a mechanickou pružnost hotového vodiče. Když hodnotíte stroj, požádejte o důkaz opakovatelnosti při různých rychlostech, nejen v jednom nastaveném bodě.
Tato příručka rozebírá faktory, které řídí přesnost průřezu, porovnává hlavní typy strojů a ukazuje, co hledat na výrobní lince. Cílem je pomoci vám vyhnout se dvěma nákladným chybám: nákup stroje, který nedokáže udržet toleranci, a nákup stroje, který je příliš specifikovaný pro produkty, které skutečně provozujete.
Jak se vytváří geometrie průřezu během splétání
Splétání vezme několik jednotlivých měděných drátů a položí je ve spirálovitém vzoru kolem středové osy. Výsledný svazek má průřez, který není dokonalým kruhem. Uspořádání drátů, počet vrstev a úroveň zhutnění určují skutečnou plochu průřezu a vnější obal vodiče.
Tři geometrické pojmy jsou důležitější než ostatní:
- Délka položení je osová vzdálenost pro jeden kompletní spirálový ovinutí drátu kolem jádra. Kratší délka uložení zvyšuje úhel šroubovice a činí vodič flexibilnější, ale také zvyšuje tření a riziko poškození povrchu.
- Vzor vrstvy popisuje, kolik drátů je v každé vrstvě. U soustředné konstrukce je počet drátů v jedné vrstvě obvykle součtem všech drátů předchozí vrstvy plus drátu jádra. Například 7vodičový vodič má 1 jádrový vodič a 6 v první vrstvě.
- Zhutňování je zmenšení vnějšího průměru průchodem spleteného svazku tvarovacím nástrojem. Zhutnění zvyšuje faktor plnění mědí, ale činí vodič tužším.
Faktor výplně je rychlý způsob porovnání konstrukcí. Nezhutněný 7vodičový vodič má faktor plnění kolem 0,78, zatímco zhutněná verze může dosáhnout 0,92 nebo vyšší. Kompromisem je, že zhutňování zvyšuje zbytkové napětí v mědi a často vyžaduje následný krok žíhání.
Porovnání rodin strojů: který typ poskytuje nejtěsnější průřez
Vybraná rodina strojů má přímý vliv na průřez, kterého můžete dosáhnout. Každý typ má jiný profil napětí, rotační mechanismus a rozsah otáček. Níže uvedená tabulka poskytuje rychlé srovnání čtyř hlavních skupin používaných v měděném lanku.
| Typ stroje | Typický rozsah otáček | Ovládání průřezu | Nejvhodnější aplikace |
|---|---|---|---|
| Svazovací stroj | 5000-8000 ot./min | Dobré pro jemné dráty, ale průměr se může lišit podle napětí. | UL drát, jemné ohebné šňůry |
| Pevné lemování rámu | 200-600 ot./min | Výborná rozměrová stabilita, ale pomalá. | Velké napájecí kabely |
| Trubkové splétání | 1500-4000 ot./min | Mírné ovládání, dobré pro střední velikosti drátu. | Ohebné šňůry, ovládací kabely |
| Planetární splétání | 100–500 ot./min | Velmi přesné, zejména pro speciální kabely. | Letecký a kosmický průmysl, špičkové datové kabely |
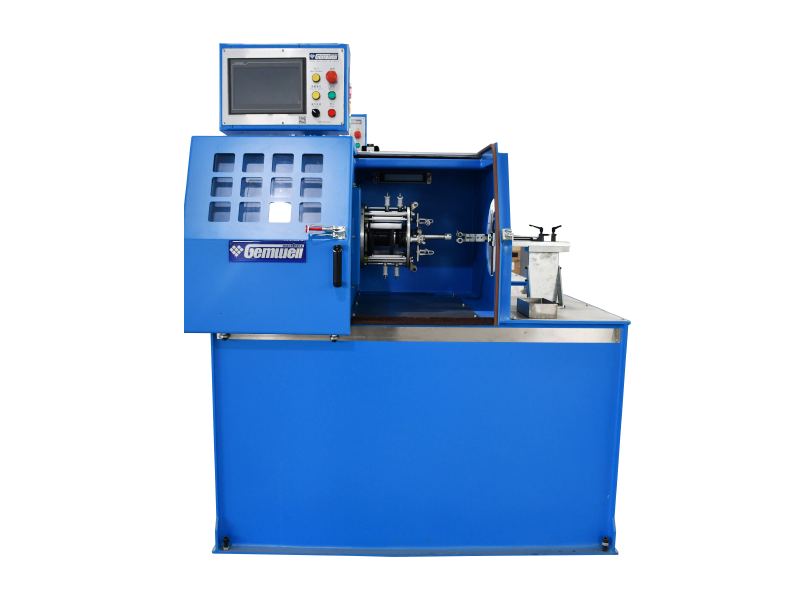
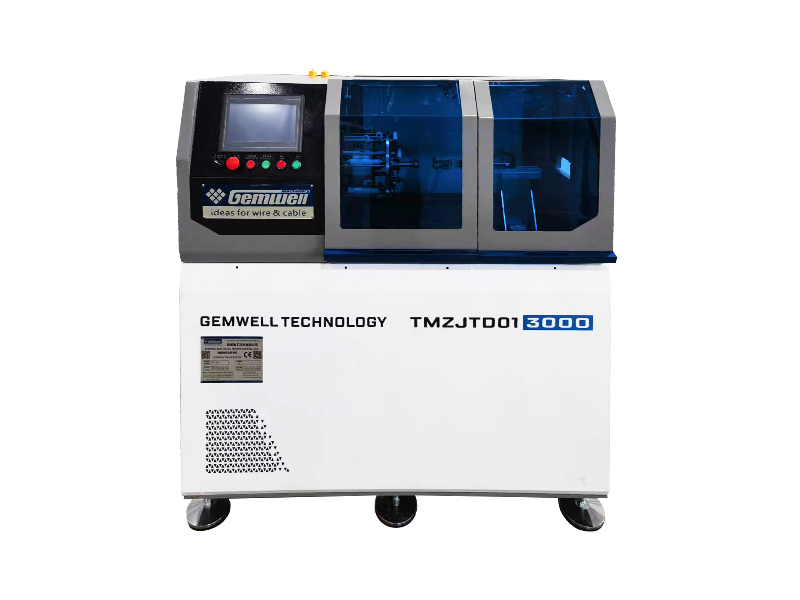
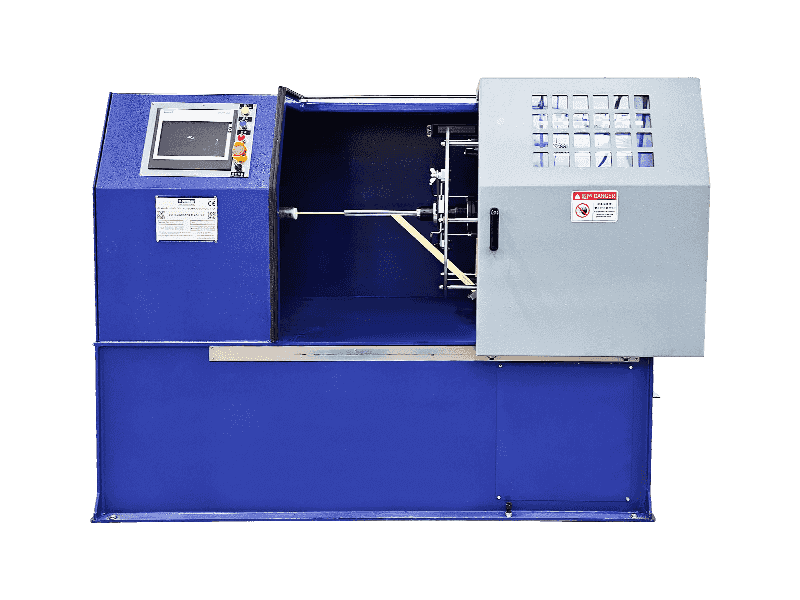
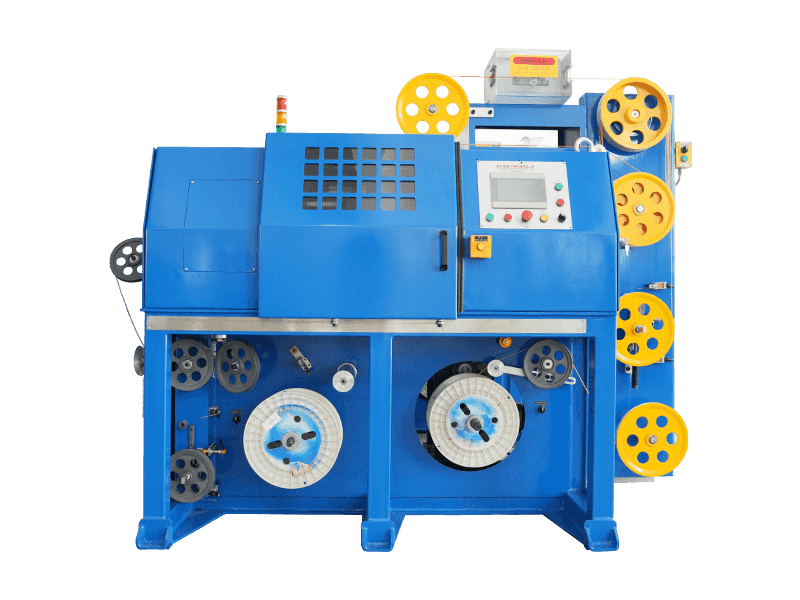
Pro středně velké měděné vodiče a všeobecnou výrobu kabelů nabízí řada konzolových jednoduchých kroucení praktickou střední cestu. Tyto stroje udržují stabilní dráhu napětí během celého cyklu kroucení, což je klíčem k udržení opakovatelného průřezu. Jedním příkladem je a Konzolový jednozákrutový stroj s diferenciální rychlostí bez navíjecí kladky , navržený tak, aby eliminoval změny průměru způsobené posuny napětí na navíjecí straně.
 Konzolový jednosměrný otočný stroj s diferenciální rychlostí bez otočné kladky Tento stroj udržuje stabilní napětí prostřednictvím diferenciální převodovky, což eliminuje posuny napětí na straně napínání. Je ideální pro středně velké měděné vodiče, kde je kritická opakovatelná geometrie průřezu. Zobrazit produkt →
Role stroje na stáčení párů drátů v geometrii vícepárových kabelů
Stroj s příčným průřezem měděného drátu je často zaměňován s a stroj na kroucení párů drátů . Nejsou stejní. Splétací stroj vyrábí jeden vodič z mnoha drátů. Stroj na kroucení párů drátů vezme dva již splétané vodiče a zkroutí je do páru při zachování těsné a jednotné geometrie.
Když stavíte síťové kabely nebo průmyslové ethernetové kabely, průřez páru záleží na impedanci a ztrátě zpětného toku. Délka zkroucení páru a stupeň napětí na každém vodiči přímo ovlivňují vzdálenost mezi dvěma vodiči, což zase mění kapacitu a impedanci kabelu. Malý posun v průřezu páru může vytlačit kabel mimo specifikovaný rozsah.
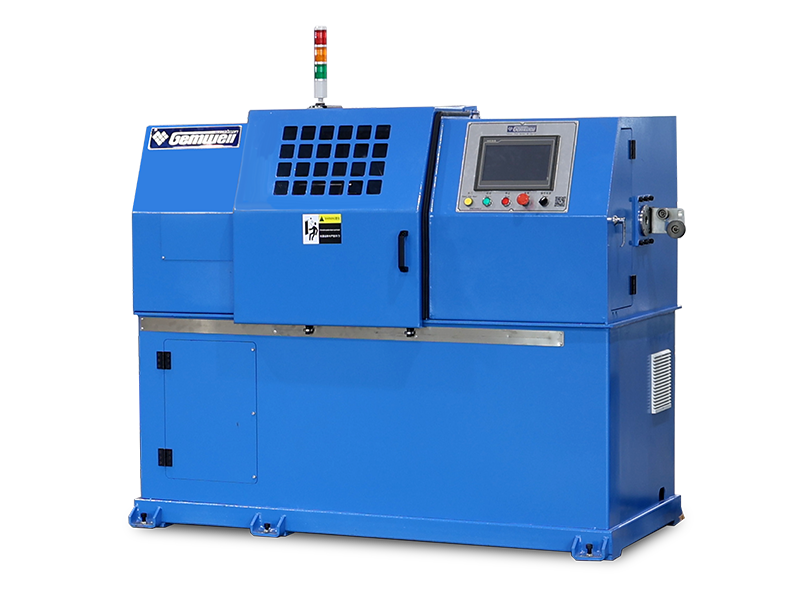
V ethernetové kabelové lince, kde krok kroucení páru musí zvládnout čtyři páry najednou s konzistentní roztečí, síťový kabel tříroztečný integrovaný trojitý kroucený stroj je řešení, které spojuje více operací kroucení v jednom stroji. Není to totéž jako měděný splétací stroj, ale sdílí stejný požadavek na přesnou geometrii průřezu v celé vícepárové konstrukci.
Integrovaný třírozměrný stroj pro trojité stáčení síťových kabelů Tento stroj konsoliduje kroucení jednoho, zadního a párového kroucení do jedné jednotky, čímž zajišťuje přesnou konzistenci rozteče pro vícepárové kabely. Je vhodný pro zpracování drátu jádra sítě CAT5/CAT5E/CAT6. Zobrazit produkt → Procesní faktory, které každý den mění průřez
Samotný stroj je jen polovina příběhu. Měděný drát vstupující do pramence musí být konzistentní ve svém průměru, mechanické tvrdosti a stavu povrchu. Nejčastěji přehlížené faktory v každodenní výrobě jsou:
- Třída mědi — Bezkyslíkatá měď a měď ETP (elektrolytická houževnatá smola) mají různé mechanické vlastnosti. Změna zdroje mědi může změnit stlačování drátů během splétání a změnit konečný vnější průměr o 0,02–0,05 mm.
- Kreslení a žíhání — Dráty musí být žíhány do konzistentního prodloužení. Pokud je měď částečně mechanicky zpevněná z fáze tažení, nebude proudit rovnoměrně do svazku lanek a průřez bude mít oválný tvar.
- Kontrola napětí — Napětí na každém jednotlivém drátu musí být vyvážené. Nerovnoměrné napětí v 7-drátové konstrukci může způsobit, že vnější dráty jsou vyšší než ostatní, čímž vzniká eliptický průřez.
- Stav tvářecí formy — Opotřebená matrice vytvoří nesoustředný zhutněný vodič. Postupem času průměr matrice roste a poměr zhutňování klesá. Forma by měla být měřena každých 500 provozních hodin a vyměněna, když se průměr zvětší o více než 0,01 mm.
Praktický příklad z kabelárny vyrábějící ohebný vodič 0,75 mm²: při opotřebení tvarovacího nástroje o 0,02 mm poklesla naměřená plocha průřezu o cca 2,3 % a stejnosměrný odpor se zvýšil o 2 %. To samo o sobě stačí k tomu, aby selhal kosmeticky přijatelný kabel.
In-line kontroly kvality a defekty průřezu
Nemůžete si prohlédnout cestu k dobrému průřezu. Musíte jej postavit a sledovat v reálném čase. Moderní linky používají laserová měřidla průměru, zařízení pro měření kapacity a vysokorychlostní kamery. Níže uvedená tabulka uvádí nejčastější závady, jejich hlavní příčiny a nápravná opatření, která by měli operátoři provést.
| Defekt | Hlavní příčina | Nápravné opatření |
|---|---|---|
| Oválný průřez | Nerovnoměrné napnutí drátu nebo opotřebená tvarovací matrice | Kalibrujte napětí na každé dráze drátu; změřte a vyměňte matrici |
| Volnost ve vnější vrstvě | Nedostatečné zadní napětí na vnějších drátech | Zvyšte napětí ve vnějších cívkách s drátem |
| Posun průměru přes naviják | Změna napětí, když se průměr odvíjecí cívky zmenšuje | Použijte systém odměňování kompenzující napětí |
| Povrchové škrábance | Drsné kontaktní plochy na přídi nebo vodicí kladce | Vyleštěte nebo vyměňte kontaktní plochy; zkontrolovat stav ložisek |
Automatizace, řízení PLC a záznam dat na moderních linkách
Moderní stroje na splétání měděného drátu s průřezem by neměly být krabice s uzavřenou smyčkou. Kvalitní vlasec umožňuje operátorovi naživo vidět kritické parametry, které ovlivňují průřez: napětí na drát, skutečná délka pokládky, tvarovací tlak a rychlost linky. PLC s přehledným rozhraním HMI vám umožní ukládat receptury pro každý produkt a vyvolat je během několika sekund.
Protokolování dat není jen pro odstraňování problémů. Je to nástroj pro správu. Pokud stroj zaznamenává měření průřezu pro každých 10 metrů drátu, můžete sledovat trendy a předvídat, kdy se matrice chystá driftovat. Tento proaktivní přístup zabraňuje plýtvání velkou dávkou kabelů.
V systému, který kombinuje více kroků kroucení, jako je např síťový kabel tříroztečný integrovaný trojitý kroucený stroj automatizace se stává jediným praktickým způsobem, jak udržet všechny sekce synchronizované. Bez automatické kompenzace tahu, změna v jedné sekci stáhne celý kabel mimo cíl.
Integrovaný třírozměrný stroj pro trojité stáčení síťových kabelů Tento stroj konsoliduje kroucení jednoho, zadního a párového kroucení do jedné jednotky, čímž zajišťuje přesnou konzistenci rozteče pro vícepárové kabely. Je vhodný pro zpracování drátu jádra sítě CAT5/CAT5E/CAT6. Zobrazit produkt → Jak vybrat konfiguraci pro vaši výrobní linku
Výběr stroje s průřezem lanka z měděného drátu je rozhodnutí, které by mělo být založeno na produktech, které nyní provozujete, a produktech, které plánujete provozovat v příštích třech letech. Následující kontrolní seznam shrnuje klíčové otázky, které je třeba si před nákupem položit.
- Jaká je nejmenší a největší velikost vodiče, kterou potřebujete ke splétání? Rozsah průměrů drátu, který stroj dokáže zpracovat, určuje, zda potřebujete svazkovací stroj, vázací stroj s pevným rámem nebo konzolový jednoduchý skací stroj.
- Jaká je nejhorší tolerance délky pokládky, kterou vaši zákazníci očekávají? U automobilových kabelů je běžná tolerance ±5 % délky uložení. U datových kabelů může být tolerance ještě těsnější.
- Potřebujete hutnění na stejné lince, nebo je hutnění samostatným krokem? Pokud plánujete zhutňování, stroj musí být schopen pojmout tvářecí nástroj a udržovat související zadní napětí.
- Jaká je vaše očekávaná frekvence přechodu? Pokud provozujete mnoho různých velikostí vodičů, stroj s rychlovýměnnou závitořeznou hlavou a systémem nastavitelné délky pokládky ušetří hodiny při každé směně.
- Jaká úroveň poprodejní podpory je dostupná místně? Stroj, který se obtížně obsluhuje, představuje opakující se náklady. Požádejte o dostupnost náhradních dílů a zdokumentované postupy údržby.
Návyky údržby, které udržují přesnost průřezu stabilní
Stroj, který má toleranci v první den, ji neudrží ani v den tisíc, pokud ji neudržíte. Na kvalitu průřezu mají největší vliv tři návyky údržby:
- Denní čištění luku a vodicích kladek. Na těchto površích se hromadí měděný prach a zbytky maziva a vytvářejí mikroškrábance. Desetiminutové stírání za směnu je levné pojištění.
- Týdenní kontrola kalibrace napětí. Napětí na každé dráze drátu musí odpovídat referenční hodnotě. Posun tahu o 3–5 % může viditelně změnit průřez.
- Měsíční kontrola tvářecích zápustek. Změřte otvor matrice pomocí kalibrovaného kolíku. Pokud se otvor zvětší o více než 0,01 mm, je třeba matrici vyměnit.
Chcete-li hlouběji porozumět vzájemnému působení rychlosti, napětí a délky pokládky, můžete si prohlédnout technické vlastnosti vysokorychlostních splétacích strojů v sekci novinky naší společnosti. Článek vysvětluje, jak tyto parametry ovlivňují konečnou geometrii, a poskytuje praktická doporučení pro operátory.
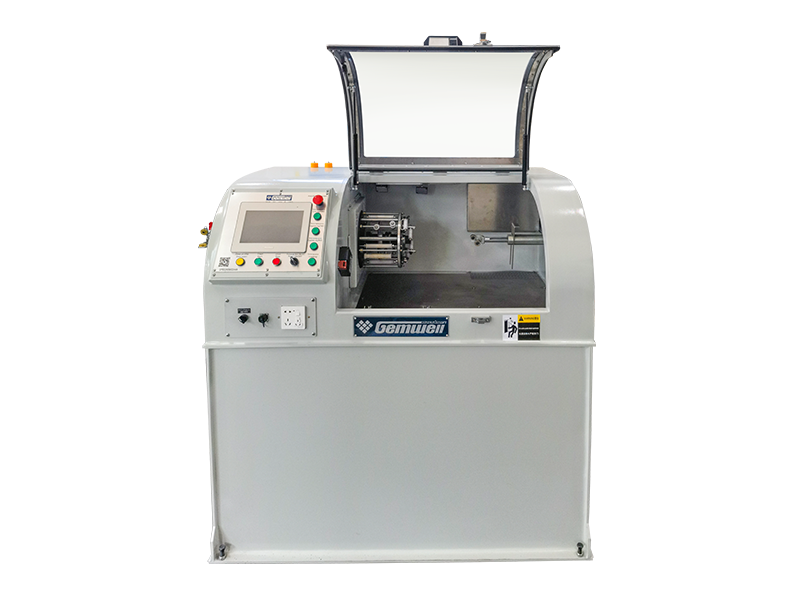
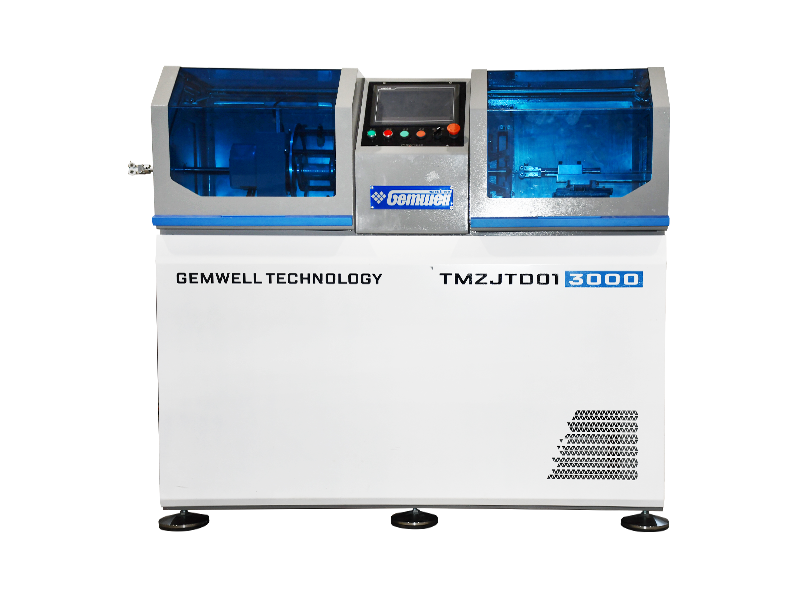
Dalším typem stroje, který snižuje nároky na údržbu, je lehký jednodílný konzolový jednozákrutový stroj s vnější olověnou kladkou a přenosem síly . Tato konstrukce eliminuje potřebu samostatné navíjecí kladky, která odstraňuje velký zdroj kolísání napětí a zjednodušuje údržbu.
Lehký integrovaný konzolový jednoduchý otočný stroj s externím navijákem Tato lehká konstrukce integruje konzolu a vnější naviják, což zjednodušuje údržbu a snižuje kolísání napětí. Je vhodný pro univerzální výrobu kabelů vyžadujících stabilní geometrii vodičů. Zobrazit produkt → Často kladené otázky
Jakou toleranci průřezu by měl mít měděný splétací stroj?
U většiny kabelů pro všeobecné použití by tolerance vnějšího průměru měla být ±0,05 mm, když je vodič měřen ve stejné poloze podél cívky. Pro velmi jemné dráty, jako jsou 0,2 mm prameny ve vysoce ohebných kabelech, je tolerance ±0,03 mm realističtější a vyžaduje stroj s extrémně stabilním napětím.
Je stroj na zakrucování párů drátů stejný jako stroj na svazování pramenů?
Ne. Stroj na kroucení párů drátů stočí dva již vytvořené vodiče dohromady do páru. Stroj na svazování pramenů bere mnoho jednotlivých drátů a vytváří jeden vodič. Tyto dva stroje jsou v různých fázích procesu výroby kabelů.
Proč se zhutněním změní vnější průměr lankového vodiče?
Zhutnění přitlačí jednotlivé dráty k sobě a vyplní mezery mezi nimi. Tím se zmenšuje průměr obalu pro stejný průřez mědi. Například 7vodičový vodič s měděnou plochou 1,5 mm² může mít průměr 1,68 mm před zhutněním a 1,55 mm po zhutnění.
Co způsobuje po splétání oválný místo kulatého průřezu?
Nejčastější příčinou je nestejné napětí na jednotlivých drátech. Pokud se napětí drátu mění od jedné cívky k druhé, některé dráty budou sedět výše než jiné. Kabel pak projde tvarovacím nástrojem mimo střed a vytvoří oválný tvar. Druhou příčinou je opotřebená tvářecí forma s nekulatým otvorem.
Jak často by se měly tvářecí nástroje vyměňovat na splétací lince?
Jednoznačná odpověď neexistuje, ale praktickým pravidlem je měřit otevření matrice každých 500 provozních hodin. Pokud se otvor zvětšil o více než 0,01 mm, vyměňte matrici. U linky běžící 24/7 to může znamenat každých 4–8 týdnů v závislosti na tvrdosti drátu a rychlosti.
Proč se rozteč twistů mezi páry uvnitř stejného vícepárového kabelu liší?
Pro snížení přeslechů mezi páry se záměrně používají různé výšky zkroucení. V ethernetových kabelech mají čtyři páry často čtyři různé délky vedení. Stroj, který vyrábí tyto kabely, musí být schopen nastavit každý pár nezávisle a udržovat rozteč stabilní po celé délce.
 Související Produkty