English
 中文简体
 Product Category
PVC/PE/PP/PU linka na vytlačování izolace jádra drátu je nestandardizované zařízení s pÅ
Read More + E-mail: info@gem-cablesolution.com
 Address: No.8 Yuefeng Rd, High Tech Zone, Dongtai, Jiangsu, Čína | No.109 Qilin East Rd, Daning, Humen, Dongguan, Guangdong, China.


 Domov / Produkt / Stroj na vytlačování izolace drátu / Linka na vytlačování izolace drátu s pevným jádrem

Product Category
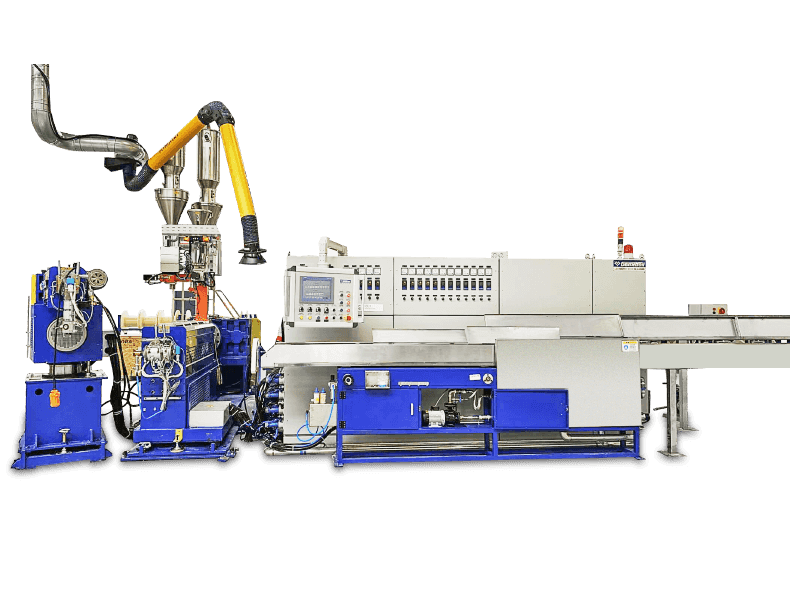
PVC/PE/PP/PU linka na vytlačování izolace jádra drátu je nestandardizované zařízení s pÅ
Read More +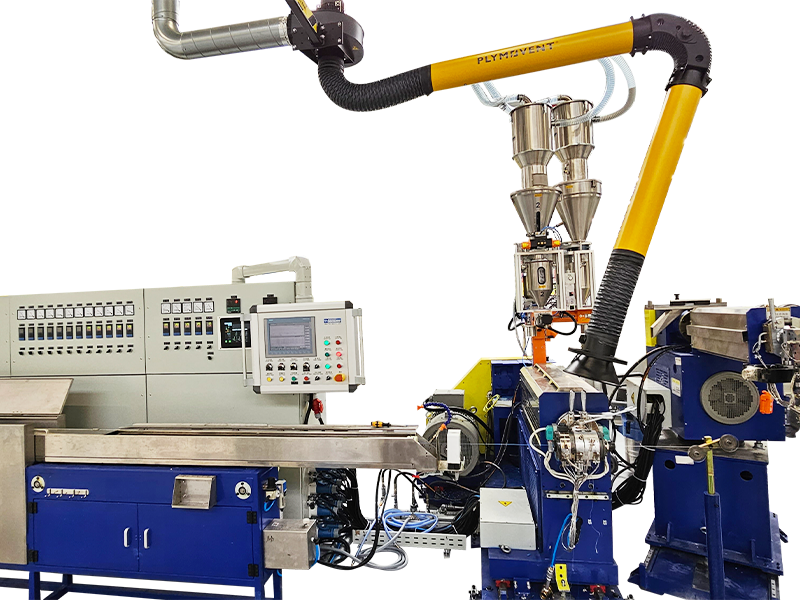
Product Category
LSZH/XLPE/TPE/TPU Core Wire Insulation Extrusion Line je nestandardizované zařízení s přizpÅ
Read More +
Doba založení

Zastavěná plocha (m²)

Počet zaměstnanců

Duševní vlastnictví
A Mature Factory You Can Count On
Related Products







 2026-09-14
 Webmaster
A vysoce výkonný drátový extruder je páteří každé kabelárny, která vyrábí dráty o velkém průměru nebo s vysokou prop
Read More +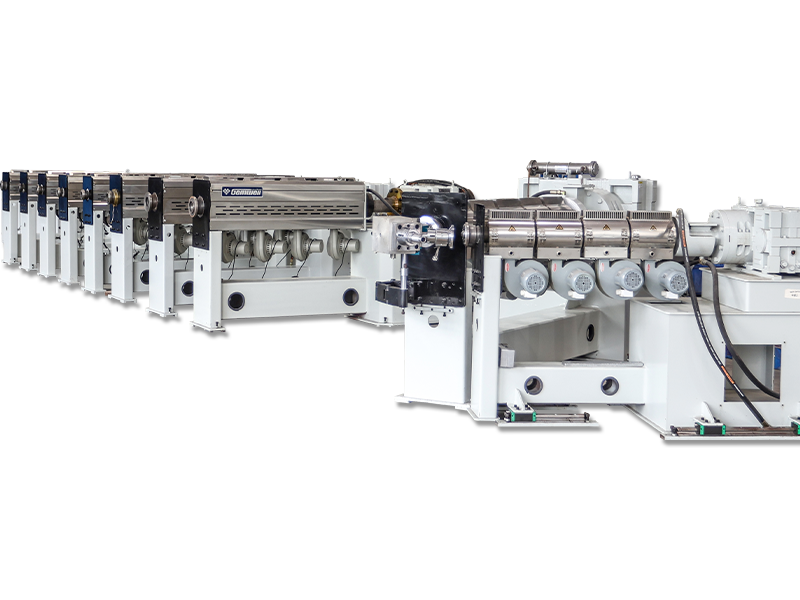
2026-09-07
Webmaster
Co znamená Bunch Stranding Hromadné splétání je metoda konstrukce vodičů, při které jsou dva nebo více holých drátů stočeny
Read More +
2026-09-04
Webmaster
O společnosti GEMWELL Upřímně se na vás těšíme, Hala E2, stánek č.A41 a zaměří se na naše nejnovější ře
Read More +
2026-08-31
Webmaster
Kde se skutečně rozhoduje o kvalitě kabelové stěny Z chladicího žlabu vychází 0,5 mm² stavební drát izolovaný PVC s rozdílem
Read More +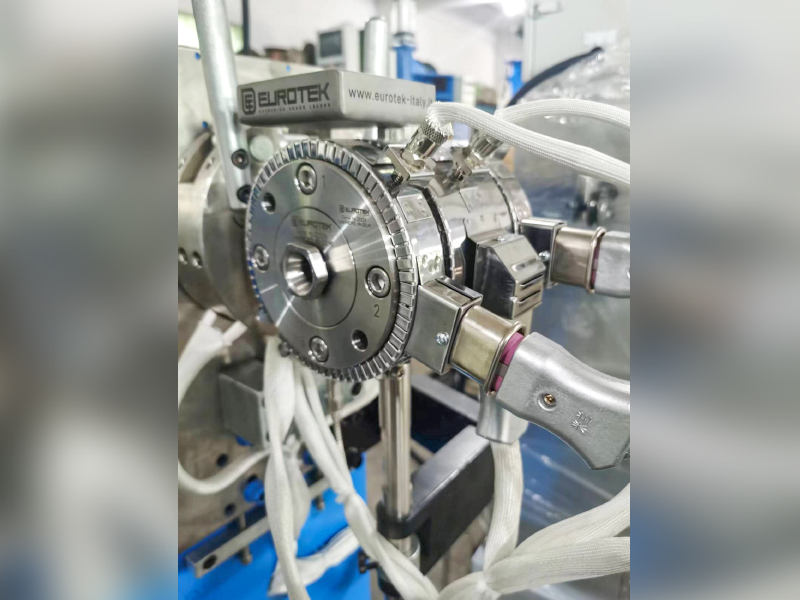
2026-08-27
Webmaster
U kabelů Twinax v serverech s umělou inteligencí je snížení efektivní Dk izolace (vzduch ≈1, FEP≈2,1) klíčem ke snížení vysokofrekv
Read More +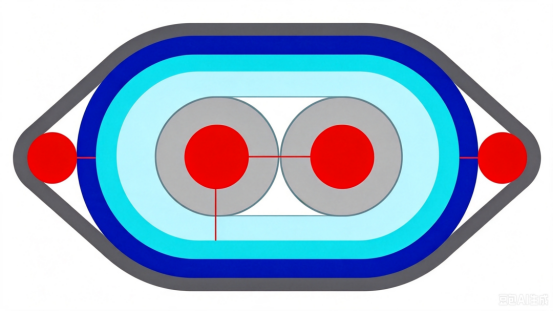 FAQ
Síťové kabely CAT7 a CAT8 se liší především přenosovou rychlostí a frekvencí.
CAT7 podporuje přenosové rychlosti až 10 Gbps s frekvencí 600 MHz, zatímco CAT8 podporuje rychlosti až 25 Gbps nebo 40 Gbps s frekvencí 2000 MHz.
Během výroby by měly být použity vysoce kvalitní materiály vodičů, vzdálenost mezi páry a tloušťka izolace by měly být přísně kontrolovány, měly by být použity účinné techniky stínění, jako je dvouvrstvé stínění, aby se snížily přeslechy a vnější interference, čímž se zajistí integrita signálu.
Měly by být použity dvouvrstvé stínící struktury s vnitřní vrstvou z hliníkové fólie a vnější vrstvou z pletené síťoviny, aby se zlepšila schopnost kabelu odolávat rušení; zároveň by se mělo optimalizovat uspořádání párů a zvětšit rozestupy mezi páry, aby se snížily přeslechy.
Optimalizací geometrie páru, přesným řízením impedančního přizpůsobení, použitím vysoce kvalitních izolačních materiálů a použitím účinných technik stínění lze minimalizovat ztráty zpětného vedení, aby byla zajištěna integrita signálu.
Automatická napínací dráha a ovládání pomáhají udržovat konzistentní napětí během procesu balení, zajišťují rovnoměrné pokrytí, zabraňují kolísání napětí během spotřeby pásky a snižují míru poškození.
Kabely PCIe 6.0 a PCIe 7.0 se liší přenosovou rychlostí a požadavky na integritu signálu. PCIe 6.0 využívá modulační technologii PAM4 s přenosovou rychlostí až 64 GT/s, zatímco PCIe 7.0 dále zvyšuje přenosovou rychlost, využívá pokročilejší modulační technologie a vyžaduje vyšší integritu signálu a nižší latenci.
Měly by být vybrány nízkoztrátové materiály vodičů, měla by být optimalizována geometrická struktura párů, měly by být sníženy přeslechy mezi páry, měly by být použity vysoce kvalitní izolační materiály a výrobní procesy by měly být přísně kontrolovány, aby se snížilo zpoždění a útlum signálu.
Přesným řízením průměru vodiče, tloušťky izolace a rozestupů mezi páry a použitím analyzátorů impedance pro monitorování v reálném čase zajišťuje, že impedance kabelu je ve specifikovaném rozsahu, aby se zabránilo odrazu a ztrátě signálu.
Použití účinné technologie stínění, jako je dvouvrstvé stínění, použití materiálů vodičů s nízkým odporem, optimalizace geometrie páru vodičů, snížení elektromagnetického úniku a kontrola úrovně EMI vodiče.
Vysoké přenosové rychlosti vyžadují přísnější kontrolu integrity signálu, což vyžaduje použití materiálů vodičů s nízkou ztrátou, přesné řízení geometrie páru a snížení přeslechů a zpoždění, aby byly splněny požadavky na vysokorychlostní přenos.
Pro snížení útlumu a zpoždění signálu by měly být vybrány izolační materiály s nízkou dielektrickou konstantou a nízkými ztrátami, jako je PTFE nebo PI.
Pomocí Time Domain Reflectometry (TDR) a dalších testovacích zařízení lze v reálném čase sledovat zpoždění kabelového přenosu, aby bylo zajištěno, že je ve specifikovaném rozsahu, čímž se zabrání problémům s kvalitou přenosu signálu.
Přesná kontrola průměru vodiče a tloušťky izolace, optimalizace uspořádání párů, snížení přeslechů mezi páry a použití materiálů vodičů s nízkým odporem mohou účinně řídit odpor a indukčnost kabelu.
Pomocí spektrálních analyzátorů a dalších testovacích zařízení lze v reálném čase sledovat rychlost kabelového přenosu, aby bylo zajištěno, že splňuje požadavky na design, čímž se zabrání problémům s kvalitou přenosu signálu.
Regulace teploty extrudéru přímo ovlivňuje kvalitu izolační nebo plášťové vrstvy. Příliš vysoká nebo příliš nízká teplota způsobí nestabilní vlastnosti materiálu a ovlivní celkovou kvalitu kabelu.
Rozteč splétacího stroje určuje pružnost a pevnost lanka v tahu. Kratší rozteč zvyšuje flexibilitu, zatímco delší rozteč zvyšuje pevnost v tahu.
Q1: Co definuje základní hodnotu linka na vytlačování izolace s pevným jádrem ?
A: Tato linka využívá roztavený polymer k vytvoření souvislé, jednotné izolační vrstvy na povrchu vodiče. Jeho základní technologie spočívá v dosažení dynamické rovnováhy mezi dielektrickými vlastnostmi, mechanickou pevností a rychlostí výroby. Vezmeme-li příklad z průmyslové praxe společnosti Gemwell, její výrobní linka integruje technologii řízení reologie materiálu, aby byla zajištěna stabilní tolerance tloušťky izolační vrstvy v rozmezí ±0,02 mm, což výrazně překračuje požadavky normy IEC 60227.
Q2: Jak ovlivňuje konfigurace šneku extruderu kvalitu izolace?
A: Bariérový šnek kombinovaný s dvoustupňovou směšovací sekcí umožňuje přesné řízení profilu teploty taveniny. Při zpracování XLPE (zesíťovaný polyethylen) používá Gemwell design s poměrem stran 30:1 ve spojení se systémem optimalizace smykového tepla, aby se dosáhlo kolísání teploty taveniny ≤±1,5°C, čímž se účinně předchází fenoménu povrchové žraločí kůže způsobenému předzesíťováním.
Q3: Proč je předúprava vodiče kritická pro kvalitu?
A: Vrstva oxidu na povrchu měděných vodičů může způsobit elektrické dendrity na izolačním rozhraní. Výrobní linky Gemwell jsou vybaveny online elektrolytickým čištěním a systémem stínění inertním plynem, aby se obsah kyslíku ve vodiči udržoval pod 5 ppm. Laserové měření průměru poskytuje v reálném čase zpětnou vazbu o ovalitě vodiče a zajišťuje soustřednost izolace > 98 %.
Q4: Jaké je tajemství ergonomického designu chladicího žlabu?
A: Technologie gradientního chlazení je zásadní. Vezmeme-li jako příklad izolaci z PVC, Gemwell používá třístupňový chladicí systém: první stupeň chlazení vodním filmem na 70 °C pro eliminaci vnitřního pnutí, druhý stupeň turbulentního chlazení na 25 °C pro nastavení tvaru a poslední stupeň při konstantní teplotě 15 °C pro stabilizaci krystalinity a udržení tepelného smrštění izolace pod 2 %.
Q5: Jak online inspekční systém dosahuje kontroly nulových vad?
A: Kombinuje měření tloušťky beta záření (přesnost 0,001 mm) s jiskrovým testováním při výkonové frekvenci (9 kV/mm) a vizuální kontrolou CCD (rozlišení 50 μm). V inteligentní výrobní lince Gemwell jsou tato data připojena k systému MES v reálném čase, což umožňuje sledovatelnost procesních parametrů pro každý metr drátu.
Q6: K jakému technologickému pokroku došlo v procesu síťování?
A: V současnosti jsou hlavními metodami síťování silanovou teplou vodou (Sioplas) a síťování elektronovým ozařováním. Sioplas společnosti Gemwell dosahuje rychlosti linky 300 m/min. Jeho kvantový systém vstřikování katalyzátoru stabilizuje stupeň zesítění na 75%-85%, s dielektrickou pevností 25 kV/mm.
Q7: Jaké výzvy představuje aplikace nových materiálů na výrobní linky?
A: Například TPE (termoplastický elastomer) vyžaduje šroubový kompresní poměr 2,5:1 a přesné řízení teploty taveniny při 170 ± 3 °C. Modulární vytlačovací systém Gemwell umožňuje kompletní přechod mezi materiály PP/PE/TPE během 2 hodin s mírou zmetkovitosti menší než 0,8 %.
Q8: Jak jsou energeticky úsporné technologie integrovány do moderních výrobních linek?
A: Důraz je kladen na rekuperaci energie. Výrobní linky společnosti Gemwell využívají synchronní motory s permanentními magnety (hodnocení účinnosti IE4) a systém rekuperace odpadního tepla z bubnu extruderu, což snižuje spotřebu energie na tunu drátu na 280 kWh, což představuje 35% úsporu energie ve srovnání s tradičním zařízením.
Q9: Jak je dosaženo kontroly napětí během vysokorychlostní výroby?
A: Využíváme plně uzavřený servo trakční systém s nastavením točivého momentu v reálném čase pomocí adaptivního algoritmu pro průměr cívky. Při výrobě kabelů 0,5 mm² společnosti Gemwell jsou kolísání napětí řízeno na ±0,2 N při rychlosti linky 1200 m/min, což zajišťuje, že nedochází k deformaci izolační vrstvy.
Q10: Kde budou spočívat budoucí technologické průlomy?
A: Zaměřujeme se na online technologii modifikace nanokompozitních izolačních materiálů. Gemwell vyvíjí in-situ nano-Al₂O3 disperzní systém, který může dosáhnout disperze plniva > 95 % během procesu vytlačování, čímž se zvyšuje teplotní odolnost izolačního materiálu na 150 °C.
Spojení průmyslové praxe a technologické filozofie
Inženýři Gemwell dodržují princip „tepelné homogenizace“ při uvádění výrobní linky do provozu: od plastifikace materiálu po chlazení a tuhnutí musí každý termodynamický parametr splňovat princip ekvivalence času a teploty. Tato pečlivá snaha o řízení procesu umožnila jeho kabelům zpomalujícím hoření při 105 °C projít testem stárnutí UL 758 po 2000 hodinách.
Zatímco průmysl stále diskutuje o tradiční třívrstvé koextruzní technologii, Gemwell již dosáhl sériové výroby pětivrstvé nanobariérové izolační struktury. Tato technologie potlačuje částečné vybití pod 1 pC. Toto je inženýrské vyjádření ducha společnosti „Enterprise and Exploration“ – převádějící průlomy ve vědě o materiálech do exponenciálních zlepšení výkonu kabelů.
V centrálním velínu výrobní základny Jiangsu je 200 sad procesních parametrů shromážděných každou mikrosekundu nejen výrobními daty, ale také digitálním odrazem uspořádání molekulárního řetězce v izolačním médiu. Toto přesné ovládání mikroskopického světa umožňuje izolovaným kabelům Gemwell prokázat ohromující konzistentní výkon v prostředích od vlhkého brazilského deštného pralesa po spalující pouště Středního východu, což dokazuje technologický skok od „Made in China“ k „Made in China with Precision.“