English
 中文简体
 Product Category
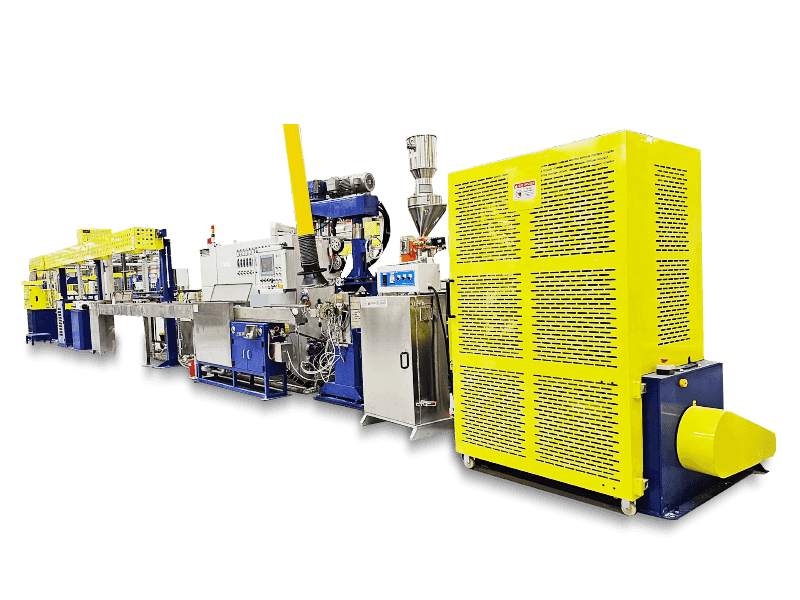
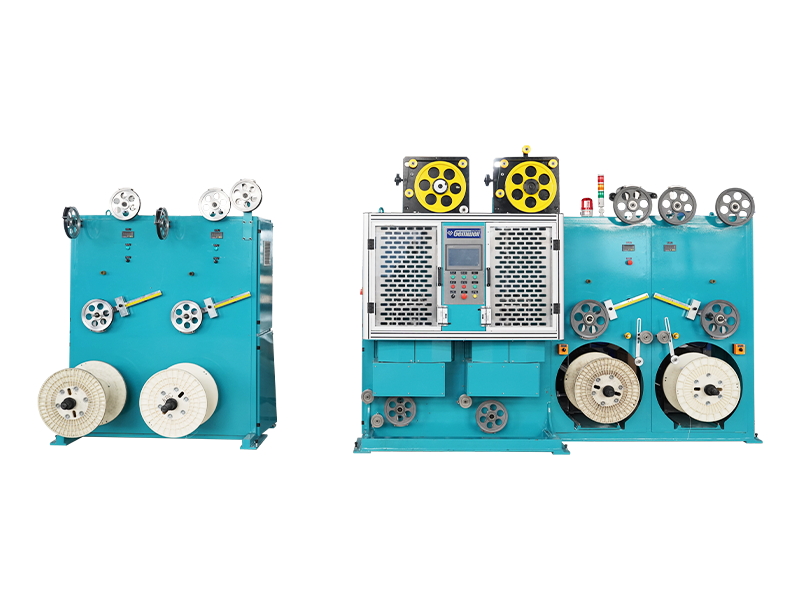
FEP/PFA/ETFE/PEEK/PA Vysokoteplotní linka na vytlačování izolace jádra drátu je nestandardi
Read More + E-mail: info@gem-cablesolution.com
 Address: No.8 Yuefeng Rd, High Tech Zone, Dongtai, Jiangsu, Čína | No.109 Qilin East Rd, Daning, Humen, Dongguan, Guangdong, China.


 Domov / Produkt / Stroj na vytlačování izolace drátu / Vysokoteplotní linka na vytlačování izolace drátu

Product Category
FEP/PFA/ETFE/PEEK/PA Vysokoteplotní linka na vytlačování izolace jádra drátu je nestandardi
Read More +
Doba založení

Zastavěná plocha (m²)

Počet zaměstnanců

Duševní vlastnictví
A Mature Factory You Can Count On
Related Products







 2026-09-14
 Webmaster
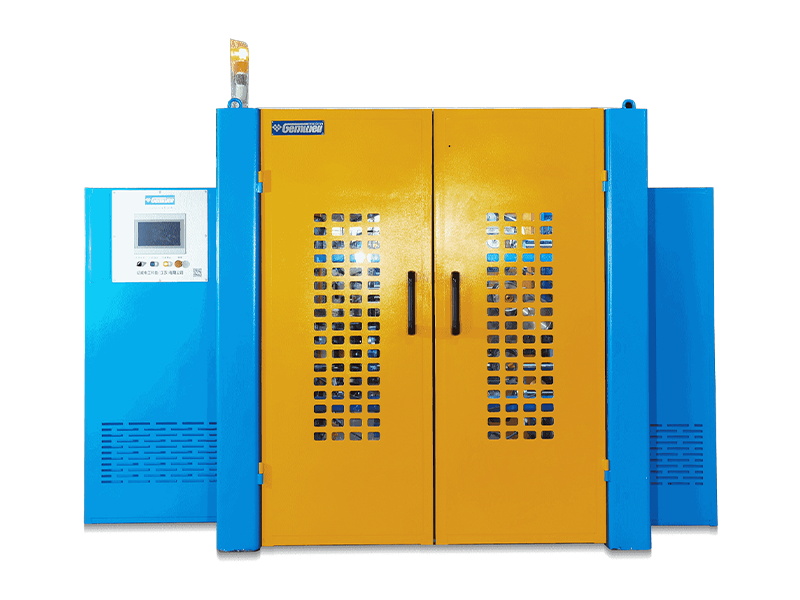
A vysoce výkonný drátový extruder je páteří každé kabelárny, která vyrábí dráty o velkém průměru nebo s vysokou prop
Read More +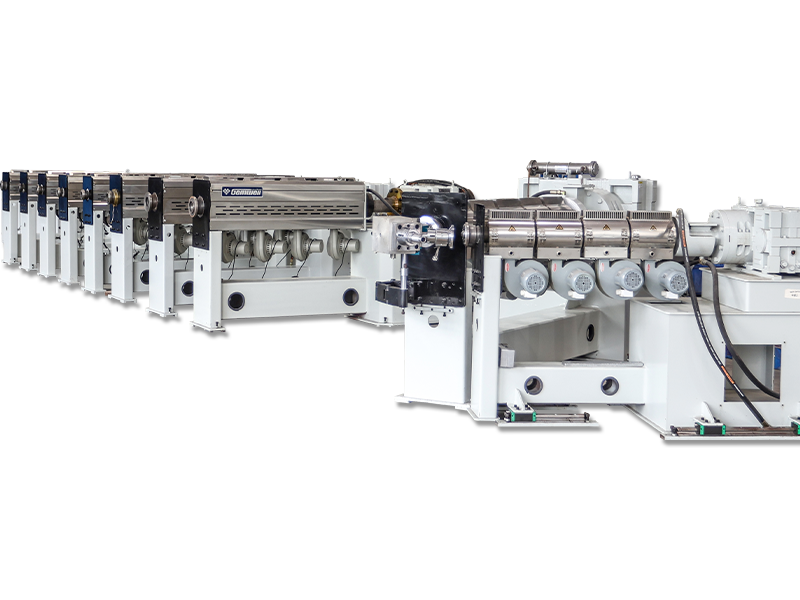
2026-09-07
Webmaster
Co znamená Bunch Stranding Hromadné splétání je metoda konstrukce vodičů, při které jsou dva nebo více holých drátů stočeny
Read More +
2026-09-04
Webmaster
O společnosti GEMWELL Upřímně se na vás těšíme, Hala E2, stánek č.A41 a zaměří se na naše nejnovější ře
Read More +
2026-08-31
Webmaster
Kde se skutečně rozhoduje o kvalitě kabelové stěny Z chladicího žlabu vychází 0,5 mm² stavební drát izolovaný PVC s rozdílem
Read More +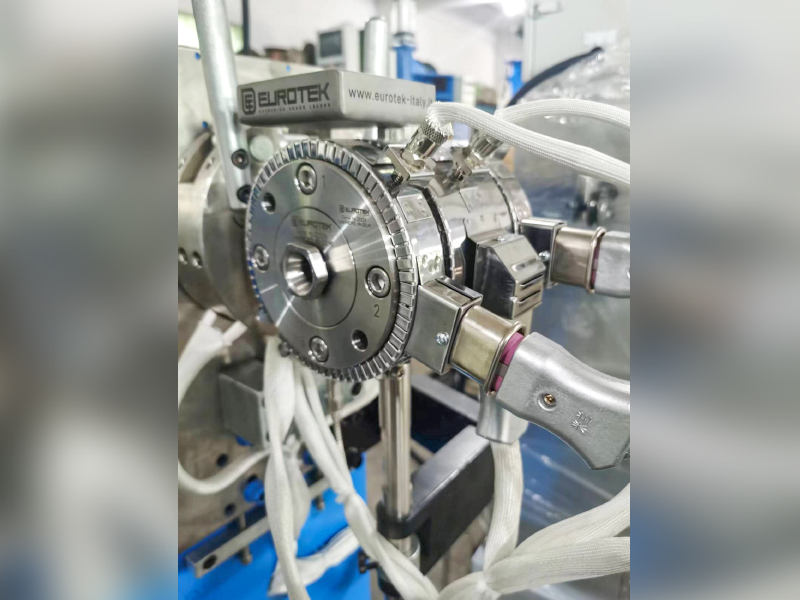
2026-08-27
Webmaster
U kabelů Twinax v serverech s umělou inteligencí je snížení efektivní Dk izolace (vzduch ≈1, FEP≈2,1) klíčem ke snížení vysokofrekv
Read More +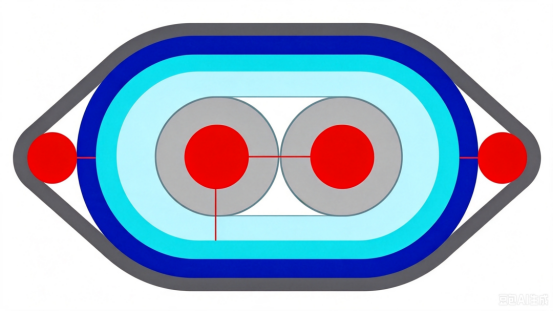 FAQ
Síťové kabely CAT7 a CAT8 se liší především přenosovou rychlostí a frekvencí.
CAT7 podporuje přenosové rychlosti až 10 Gbps s frekvencí 600 MHz, zatímco CAT8 podporuje rychlosti až 25 Gbps nebo 40 Gbps s frekvencí 2000 MHz.
Během výroby by měly být použity vysoce kvalitní materiály vodičů, vzdálenost mezi páry a tloušťka izolace by měly být přísně kontrolovány, měly by být použity účinné techniky stínění, jako je dvouvrstvé stínění, aby se snížily přeslechy a vnější interference, čímž se zajistí integrita signálu.
Měly by být použity dvouvrstvé stínící struktury s vnitřní vrstvou z hliníkové fólie a vnější vrstvou z pletené síťoviny, aby se zlepšila schopnost kabelu odolávat rušení; zároveň by se mělo optimalizovat uspořádání párů a zvětšit rozestupy mezi páry, aby se snížily přeslechy.
Optimalizací geometrie páru, přesným řízením impedančního přizpůsobení, použitím vysoce kvalitních izolačních materiálů a použitím účinných technik stínění lze minimalizovat ztráty zpětného vedení, aby byla zajištěna integrita signálu.
Automatická napínací dráha a ovládání pomáhají udržovat konzistentní napětí během procesu balení, zajišťují rovnoměrné pokrytí, zabraňují kolísání napětí během spotřeby pásky a snižují míru poškození.
Kabely PCIe 6.0 a PCIe 7.0 se liší přenosovou rychlostí a požadavky na integritu signálu. PCIe 6.0 využívá modulační technologii PAM4 s přenosovou rychlostí až 64 GT/s, zatímco PCIe 7.0 dále zvyšuje přenosovou rychlost, využívá pokročilejší modulační technologie a vyžaduje vyšší integritu signálu a nižší latenci.
Měly by být vybrány nízkoztrátové materiály vodičů, měla by být optimalizována geometrická struktura párů, měly by být sníženy přeslechy mezi páry, měly by být použity vysoce kvalitní izolační materiály a výrobní procesy by měly být přísně kontrolovány, aby se snížilo zpoždění a útlum signálu.
Přesným řízením průměru vodiče, tloušťky izolace a rozestupů mezi páry a použitím analyzátorů impedance pro monitorování v reálném čase zajišťuje, že impedance kabelu je ve specifikovaném rozsahu, aby se zabránilo odrazu a ztrátě signálu.
Použití účinné technologie stínění, jako je dvouvrstvé stínění, použití materiálů vodičů s nízkým odporem, optimalizace geometrie páru vodičů, snížení elektromagnetického úniku a kontrola úrovně EMI vodiče.
Vysoké přenosové rychlosti vyžadují přísnější kontrolu integrity signálu, což vyžaduje použití materiálů vodičů s nízkou ztrátou, přesné řízení geometrie páru a snížení přeslechů a zpoždění, aby byly splněny požadavky na vysokorychlostní přenos.
Pro snížení útlumu a zpoždění signálu by měly být vybrány izolační materiály s nízkou dielektrickou konstantou a nízkými ztrátami, jako je PTFE nebo PI.
Pomocí Time Domain Reflectometry (TDR) a dalších testovacích zařízení lze v reálném čase sledovat zpoždění kabelového přenosu, aby bylo zajištěno, že je ve specifikovaném rozsahu, čímž se zabrání problémům s kvalitou přenosu signálu.
Přesná kontrola průměru vodiče a tloušťky izolace, optimalizace uspořádání párů, snížení přeslechů mezi páry a použití materiálů vodičů s nízkým odporem mohou účinně řídit odpor a indukčnost kabelu.
Pomocí spektrálních analyzátorů a dalších testovacích zařízení lze v reálném čase sledovat rychlost kabelového přenosu, aby bylo zajištěno, že splňuje požadavky na design, čímž se zabrání problémům s kvalitou přenosu signálu.
Regulace teploty extrudéru přímo ovlivňuje kvalitu izolační nebo plášťové vrstvy. Příliš vysoká nebo příliš nízká teplota způsobí nestabilní vlastnosti materiálu a ovlivní celkovou kvalitu kabelu.
Rozteč splétacího stroje určuje pružnost a pevnost lanka v tahu. Kratší rozteč zvyšuje flexibilitu, zatímco delší rozteč zvyšuje pevnost v tahu.
Otázka: Jaký je hlavní funkční cíl a vysokoteplotní linka na vytlačování izolace drátu ?
A: Jeho hlavním cílem je umožnit přesné zalití speciálních technických polymerů (jako je zesítěný polyethylen (XLPE), polytetrafluorethylen (PTFE), polyetheretherketon (PEEK) a silikonový kaučuk) za podmínek vysoké teploty (typicky 200 °C až 400 °C a více). Linka musí zajistit stejnoměrnou tloušťku izolační vrstvy, bezvadnou, hustou strukturu, stabilní dielektrické vlastnosti a dlouhodobou odolnost proti tepelnému stárnutí. Gemwell Electrical Technology (Jiangsu) Co., Ltd. (Gemwell) sloužící špičkovým klientům v odvětvích, jako je nová energetika a letectví, se zaměřuje zejména na schopnost této řady využívat extrémní výkon materiálů.
Otázka: Jaké jsou jedinečné technické výzvy vysokoteplotního vytlačování?
A: Klíčové výzvy se zaměřují na řízení reologického chování materiálu, řízení tepelné historie a pevnosti mezifázového spojení:
Kontrola reologie taveniny při vysoké teplotě: Speciální polymery zažívají prudký pokles pevnosti taveniny při vysokých teplotách, což je činí náchylnými k prohýbání nebo praskání. Udržení stability taveniny vyžaduje přesný návrh konfigurace šroubů (jako jsou bariérové šrouby a optimalizované smykové prvky) a koordinované řízení víceteplotních zón (přesnost ±1°C). Vytlačovací systém Gemwell využívá modulární strategii řízení teploty, aby se specificky přizpůsobil citlivosti viskozity a teploty různých materiálů.
Snížení rizik tepelné degradace: Vysoké teploty zhoršují oxidaci/rozklad materiálu. Řešení zahrnují systém ochrany proti dusíku v kanálu taveniny, návrh ultrakrátké doby zdržení taveniny a vysoce účinné vakuové odplyňovací zařízení. Výrobní linka Gemwell optimalizuje průtokové kanály prostřednictvím simulace dynamiky tekutin, což výrazně snižuje tvorbu vedlejších produktů degradace.
Spolehlivost spoje mezi vodičem a izolací: aplikace pro vysoké teploty (jako je drát vinutí motoru) vyžadují, aby izolace a vodič zachovaly spojení navzdory rozdílům v koeficientech tepelné roztažnosti. Inline systémy zpracování plazmou/plamenem a specializovaná technologie koextruze vrstvy lepidla jsou hlavními technologickými moduly integrovaného řešení Gemwell.
Otázka: Jak výrobní linka zajišťuje dlouhodobou spolehlivost vysokoteplotně izolovaných kabelů?
A: Spolehlivost pramení z kontroly kvality v uzavřené smyčce během celého procesu:
Online systémy měření a kontroly: Laserové přístroje pro měření vnějšího průměru a rentgenové detektory excentricity poskytují zpětnou vazbu v reálném čase o odchylkách tloušťky a propojené řízení rychlosti extruderu umožňuje řízení s uzavřenou smyčkou na úrovni µ. Infračervené termokamery monitorují gradienty chlazení, aby se zabránilo vnitřní koncentraci napětí.
Integrace procesu zesíťování: U materiálů, jako je XLPE, musí výrobní linky integrovat jednotky vysokotlakého zesíťování silanem (Sioplas) nebo elektronového ozařování (E-beam), aby přesně řídily stupeň zesítění a zvýšily teplotu vychylování tepla (HDT). Tandemový síťovací systém Gemwell umožňuje nepřetržitou výrobu a zabraňuje sekundárnímu poškození při zpracování.
Optimalizace chladicího procesu: vysokoteplotní chlazení izolační vrstvy vyžaduje vícestupňové gradientové chladicí vodní nádrže (zóny teploty vody lze nastavit na ±0,5 °C). V kombinaci s designem turbulentního proudění tento systém potlačuje tvorbu mikropórů a zajišťuje jednotnou krystalickou strukturu. Chladicí systém Gemwell spotřebuje o 30 % méně energie než tradiční konstrukce, což je v souladu s cíli udržitelnosti.
Otázka: Jak extruze vysokoteplotní izolace splňuje požadavky průmyslu na udržitelný rozvoj?
A: Udržitelnost se odráží ve zlepšené energetické účinnosti, snížené spotřebě materiálu a ekologičtějších procesech:
Vysoce účinná řešení pohonu: Synchronní motory s permanentními magnety (PMSM) a systémy servořízení nahrazují asynchronní motory a dosahují úspory energie 25 % až 40 %. Výrobní linky Gemwell jsou standardně vybaveny moduly pro rekuperaci energie, které dodávají brzdnou energii zpět do sítě.
Technologie mikroextruze: Prostřednictvím vysoce přesného dávkování zubového čerpadla a optimalizace průtoku matrice je excentricita izolační vrstvy řízena na ≤ 3 %, čímž se zvyšuje využití materiálu na více než 99,2 % a snižuje se odpad polymeru.
Netoxická náhražka procesu: Aditiva kyseliny perfluoroktanové (PFOA) jsou ze zpracování fluoropolymerů eliminována a jsou přijaty ekologické mazací systémy. Výzkumné a vývojové centrum společnosti Gemwell ověřilo parametry průmyslového vytlačování pro několik vysokoteplotních polymerů na biologické bázi, čímž podporuje snižování emisí u zdroje.
Otázka: Jaké jsou odlišné schopnosti Gemwell Electrical Technology v sektoru špičkových vytlačovacích výrobních linek?
A: Jeho hlavní konkurenceschopnost spočívá v jeho schopnosti přizpůsobit technologii na základě hlubokého porozumění scénářům konečného použití:
Databáze speciálních materiálů: Shromáždili jsme modely pro mapování reologických procesů pro více než 100 vysokoteplotních polymerů (včetně keramických žáruvzdorných materiálů a polyimidových sloučenin), což umožňuje přesnou předpověď zpracovatelských oken.
Digital Twin System: Prostřednictvím simulace procesu vytlačování můžeme virtuálně odladit parametry procesu a zkrátit zákazníkům cykly zavádění nových receptur o více než 50 %.
Úplný servis životního cyklu: Od kontroly napětí odvíjení vodiče až po řešení proti přilepení pro převíjení hotových produktů, Gemwell poskytuje nabídku technologií s uzavřenou smyčkou, včetně testování životnosti koronové odolnosti a analýzy poruch, čímž podporuje zákazníky při dosahování přísných certifikací, jako jsou UL 758 a IEC 60811.
Otázka: Jak souvisí vývoj výrobních linek pro vytlačování vysokoteplotní izolace s průmyslovou transformací?
A: Společnost Gemwell Electric Technology (Jiangsu) Co., Ltd. posouvá tuto technologii směrem k ultravysokým rychlostem (>2000 m/min), ultratenké izolaci (<50 µm) a koextruzi více materiálů, přičemž současně prohlubuje monitorování emisí uhlíku (ISO 14067) a zelené tovární postupy. Její výrobní linka umožnila scénáře čisté energie, jako jsou kabely odolné proti zkroucení větrné energie, vysokonapěťové kabelové svazky pro nová energetická vozidla a tepelně odolné kabely pro výrobu solární tepelné energie, což dokazuje hlubokou kompatibilitu výroby špičkových zařízení a cílů udržitelného rozvoje.