English
 中文简体
 Product Category
Se silným vývojem nových energetických vozidel v posledních letech vzrostlo elektronické vy
Read More + E-mail: info@gem-cablesolution.com
 Address: No.8 Yuefeng Rd, High Tech Zone, Dongtai, Jiangsu, Čína | No.109 Qilin East Rd, Daning, Humen, Dongguan, Guangdong, China.


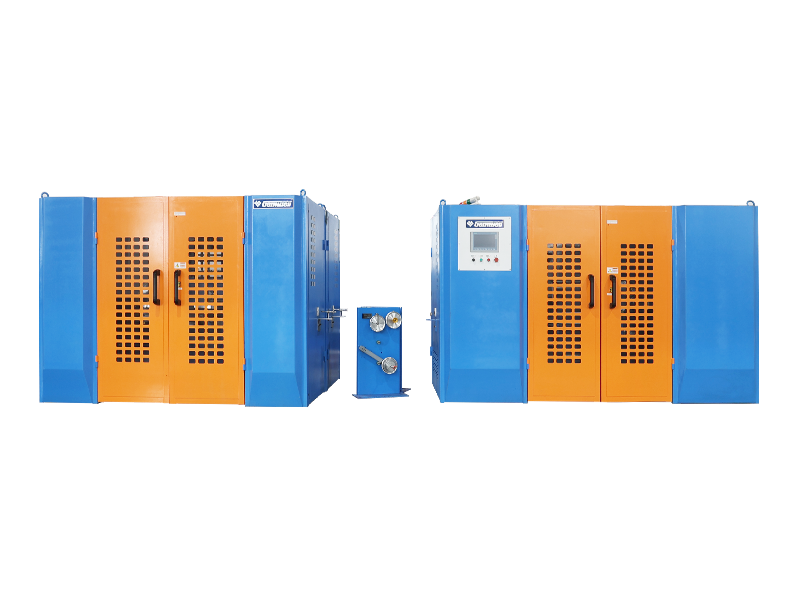
 Domov / Produkt / Stroj na kroucení párů drátů / Stroj na kroucení zadních kroucených párů pro automobilový datový kabel

Product Category
Se silným vývojem nových energetických vozidel v posledních letech vzrostlo elektronické vy
Read More +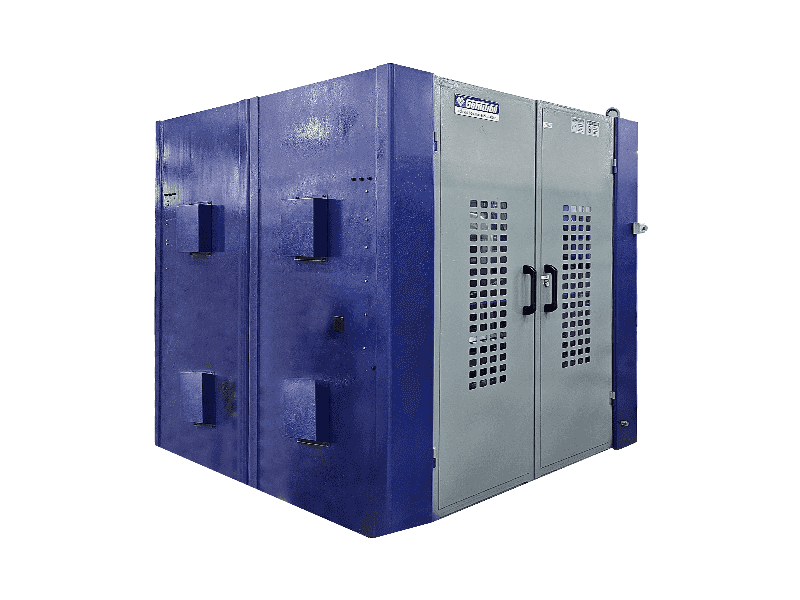
Product Category
Se silným vývojem nových energetických vozidel v posledních letech se rozrostlo elektronickÃ
Read More +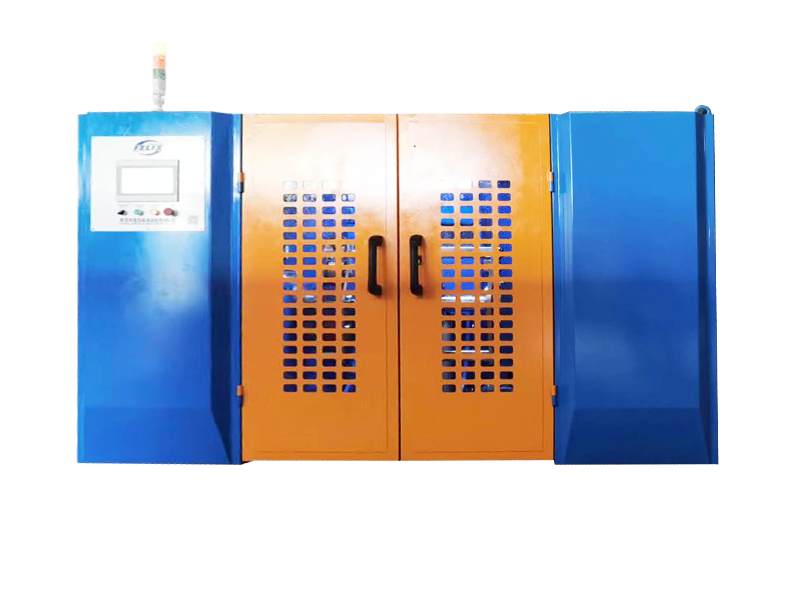
Product Category
Když se ke dvěma nebo více jádrům signálního vodiče přidají zemnící vodiče pro krouc
Read More +
Doba založení

Zastavěná plocha (m²)

Počet zaměstnanců

Duševní vlastnictví
A Mature Factory You Can Count On
Related Products







 2026-09-14
 Webmaster
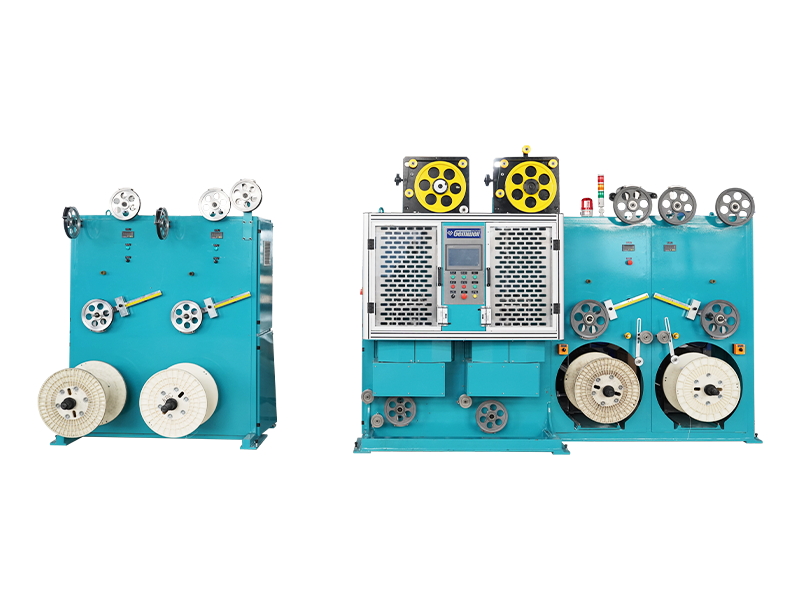
A vysoce výkonný drátový extruder je páteří každé kabelárny, která vyrábí dráty o velkém průměru nebo s vysokou prop
Read More +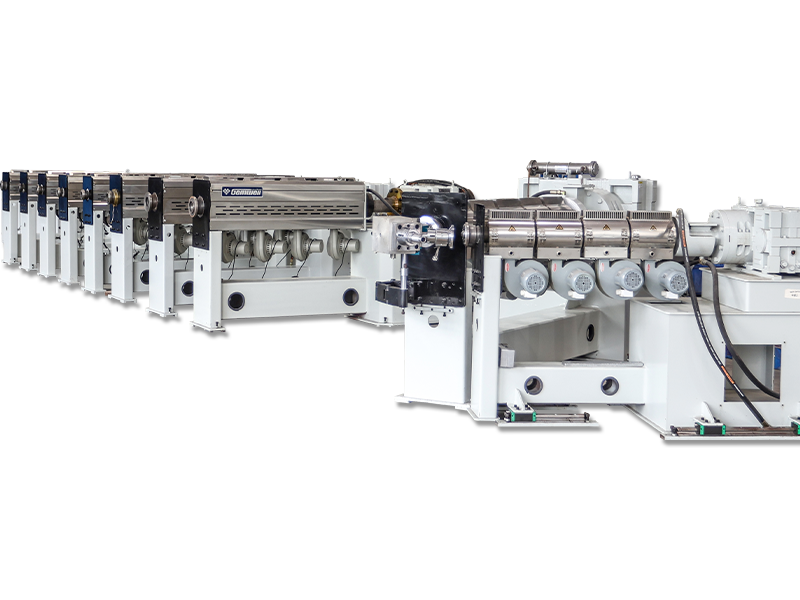
2026-09-07
Webmaster
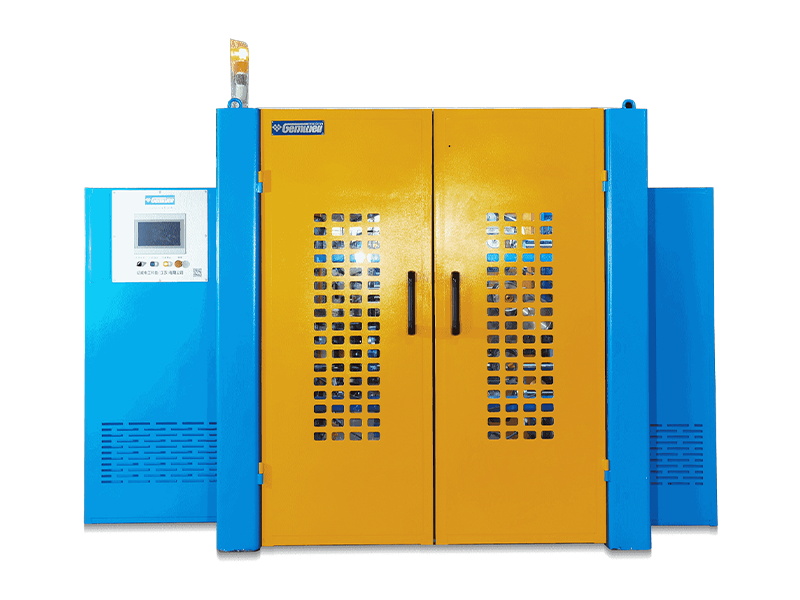
Co znamená Bunch Stranding Hromadné splétání je metoda konstrukce vodičů, při které jsou dva nebo více holých drátů stočeny
Read More +
2026-09-04
Webmaster
O společnosti GEMWELL Upřímně se na vás těšíme, Hala E2, stánek č.A41 a zaměří se na naše nejnovější ře
Read More +
2026-08-31
Webmaster
Kde se skutečně rozhoduje o kvalitě kabelové stěny Z chladicího žlabu vychází 0,5 mm² stavební drát izolovaný PVC s rozdílem
Read More +
2026-08-27
Webmaster
U kabelů Twinax v serverech s umělou inteligencí je snížení efektivní Dk izolace (vzduch ≈1, FEP≈2,1) klíčem ke snížení vysokofrekv
Read More +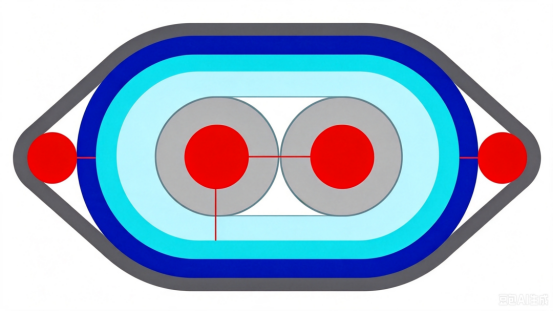 FAQ
Síťové kabely CAT7 a CAT8 se liší především přenosovou rychlostí a frekvencí.
CAT7 podporuje přenosové rychlosti až 10 Gbps s frekvencí 600 MHz, zatímco CAT8 podporuje rychlosti až 25 Gbps nebo 40 Gbps s frekvencí 2000 MHz.
Během výroby by měly být použity vysoce kvalitní materiály vodičů, vzdálenost mezi páry a tloušťka izolace by měly být přísně kontrolovány, měly by být použity účinné techniky stínění, jako je dvouvrstvé stínění, aby se snížily přeslechy a vnější interference, čímž se zajistí integrita signálu.
Měly by být použity dvouvrstvé stínící struktury s vnitřní vrstvou z hliníkové fólie a vnější vrstvou z pletené síťoviny, aby se zlepšila schopnost kabelu odolávat rušení; zároveň by se mělo optimalizovat uspořádání párů a zvětšit rozestupy mezi páry, aby se snížily přeslechy.
Optimalizací geometrie páru, přesným řízením impedančního přizpůsobení, použitím vysoce kvalitních izolačních materiálů a použitím účinných technik stínění lze minimalizovat ztráty zpětného vedení, aby byla zajištěna integrita signálu.
Automatická napínací dráha a ovládání pomáhají udržovat konzistentní napětí během procesu balení, zajišťují rovnoměrné pokrytí, zabraňují kolísání napětí během spotřeby pásky a snižují míru poškození.
Kabely PCIe 6.0 a PCIe 7.0 se liší přenosovou rychlostí a požadavky na integritu signálu. PCIe 6.0 využívá modulační technologii PAM4 s přenosovou rychlostí až 64 GT/s, zatímco PCIe 7.0 dále zvyšuje přenosovou rychlost, využívá pokročilejší modulační technologie a vyžaduje vyšší integritu signálu a nižší latenci.
Měly by být vybrány nízkoztrátové materiály vodičů, měla by být optimalizována geometrická struktura párů, měly by být sníženy přeslechy mezi páry, měly by být použity vysoce kvalitní izolační materiály a výrobní procesy by měly být přísně kontrolovány, aby se snížilo zpoždění a útlum signálu.
Přesným řízením průměru vodiče, tloušťky izolace a rozestupů mezi páry a použitím analyzátorů impedance pro monitorování v reálném čase zajišťuje, že impedance kabelu je ve specifikovaném rozsahu, aby se zabránilo odrazu a ztrátě signálu.
Použití účinné technologie stínění, jako je dvouvrstvé stínění, použití materiálů vodičů s nízkým odporem, optimalizace geometrie páru vodičů, snížení elektromagnetického úniku a kontrola úrovně EMI vodiče.
Vysoké přenosové rychlosti vyžadují přísnější kontrolu integrity signálu, což vyžaduje použití materiálů vodičů s nízkou ztrátou, přesné řízení geometrie páru a snížení přeslechů a zpoždění, aby byly splněny požadavky na vysokorychlostní přenos.
Pro snížení útlumu a zpoždění signálu by měly být vybrány izolační materiály s nízkou dielektrickou konstantou a nízkými ztrátami, jako je PTFE nebo PI.
Pomocí Time Domain Reflectometry (TDR) a dalších testovacích zařízení lze v reálném čase sledovat zpoždění kabelového přenosu, aby bylo zajištěno, že je ve specifikovaném rozsahu, čímž se zabrání problémům s kvalitou přenosu signálu.
Přesná kontrola průměru vodiče a tloušťky izolace, optimalizace uspořádání párů, snížení přeslechů mezi páry a použití materiálů vodičů s nízkým odporem mohou účinně řídit odpor a indukčnost kabelu.
Pomocí spektrálních analyzátorů a dalších testovacích zařízení lze v reálném čase sledovat rychlost kabelového přenosu, aby bylo zajištěno, že splňuje požadavky na design, čímž se zabrání problémům s kvalitou přenosu signálu.
Regulace teploty extrudéru přímo ovlivňuje kvalitu izolační nebo plášťové vrstvy. Příliš vysoká nebo příliš nízká teplota způsobí nestabilní vlastnosti materiálu a ovlivní celkovou kvalitu kabelu.
Rozteč splétacího stroje určuje pružnost a pevnost lanka v tahu. Kratší rozteč zvyšuje flexibilitu, zatímco delší rozteč zvyšuje pevnost v tahu.
Otázka 1: Proč je proces zpětného krouceného krouceného páru nezbytný pro automobilové datové kabely? Jaký fyzikální princip je za tím?
A: Při přenosu vysokofrekvenčního signálu přesnost rozteče a symetrie párů kroucených párů kabelů přímo určují stabilitu impedance. Tradiční procesy kroucení způsobují deformaci páru vodičů v důsledku zbytkového napětí ve vodičích, což vede k přeslechům signálu a zkreslení zpoždění. Technologie Backtwist aktivně uvolňuje vnitřní torzní napětí ve vodičích a udržuje stav "nulového krouticího momentu" v bodech zkroucení. To zajišťuje:
Žádné zkreslení geometrie izolace vodiče
Chyba rozteče řízena v rozmezí ±0,1 mm
Rozdíl fázového zpoždění ≤5ps/m. Mechanismus backtwist společnosti Gemwell Electric Technology, založený na 20leté databázi procesů automobilových kabelů, využívá algoritmus dynamické kompenzace setrvačnosti, který se přizpůsobuje výrobě kolísání nulového napětí vodičů od 0,08 mm² do 2,5 mm² při rychlostech linky 800 m/min.
Q2: Jak je dosaženo synchronizace vodičů na úrovni mikronů během vysokorychlostního kroucení?
A: Jádro spočívá v koordinovaném úsilí tří klíčových prvků:
Aktivní backtwist jednotka: Gemwell využívá dvojitý servosystém s uzavřenou smyčkou. Zpětná vazba kodéru v reálném čase se používá ke sledování rotace vřetena a úhlového posunutí zpětného točení, čímž se dosahuje přesnosti úhlového sledování ≤0,05°.
Sestava vodicí kladky s nízkou setrvačností: Keramická sestava vodicí kladky se vzduchovými ložisky snižuje moment setrvačnosti na 1/8 oproti tradičním ocelovým kladkám, čímž zabraňuje přenosu mikrovibrací.
Technologie tahového vlnovodu: Pomocí laserového měřidla průměru a hysterezní brzdy pro odezvu na úrovni milisekund jsou kolísání napětí vodiče řízeno na ±2cN (standard kategorie 6a je ±15cN). Tato technologie byla nasazena ve více než 10 000 jednotkách dodaných společností Gemwell, přičemž si udržela 99,3% výtěžnost UTP i při splétání vodičů 48AWG.
Otázka 3: Jaké zvláštní tolerance prostředí má? zadní twist pair kroucecí stroj pro automobilový datový kabel potřeba se setkat?
A: Na rozdíl od běžných komunikačních kabelů musí automobilové kabely projít následujícími testy:
Testování termomechanické únavy: Udržování stability náklonu během cyklování při -40 °C až 150 °C (norma ISO 6722);
Odolnost proti chemické korozi: Zachování přilnavosti izolace i při pronikání převodového oleje, brzdové kapaliny a dalších látek;
Kompatibilita vibračního spektra: Integrita signálu za podmínek náhodných vibrací od 20Hz do 2000Hz. Řešení Gemwell zahrnuje: povlak z titanové slitiny na kroucených hlavách (odolnost vůči kyselinám a zásadám), regulátor pokládky s kompenzací teploty (±0,5 % teplotní diferenciální kompenzace) a knihovnu více než 200 procesních vzorců pro automobilové kabely vyvinutých ve spolupráci s dodavateli Tier 1.
Otázka 4: Jak řešíte problémy vícevrstvého kompozitního kroucení pro řídicí kabely domény s autonomním řízením?
A: Pro FAKRA/Ethernet kompozitní kabely (jako je 2Pair 4Dataline) pro systémy ADAS:
Hierarchické řízení fází: Algoritmus rozdílové délky pokládky (patentovaný společností Gemwell TW-ART® 3.0) se používá k udržení rozteče různých párů ve zlatém poměru, čímž se potlačuje přeslechy mezi vrstvami.
Technologie dielektrické izolace: In-line integrovaná pěnová bariérová vrstva udržuje stabilní dielektrickou konstantu 1,8±0,05 (100MHz).
Monitorování ODD v reálném čase: Systém strojového vidění detekuje odchylky soustřednosti >5μm a automaticky je opravuje. Na základě praktických údajů od více než 300 výrobců kabelů z celého světa snižuje řešení kompozitního kroucení od společnosti Gemwell vysokofrekvenční útlum na ≤ 3,2 dB/100 m při 600 MHz.
Otázka 5: Jak zlepšuje model inženýrské spolupráce společnosti Gemwell celkovou efektivitu zařízení?
A: Na rozdíl od standardní dodávky vybavení Gemwell implementuje:
Vývoj zdvojených procesů a zařízení: Senzory internetu věcí jsou nasazeny v továrnách zákazníků, aby shromáždily více než 100 000 sad údajů o vibracích, teplotě a napětí pro trénování modelů ovládání zařízení.
Prediktivní údržba motoru: Analýzou harmonických charakteristik vřetenových ložisek lze předvídat rizika selhání 300 hodin předem.
Dynamická optimalizace efektivity: Parametry zisku zpětného zkroucení se automaticky upravují na základě rozdílů v dávkách surovin, což zkracuje dobu přechodu o 37 %. Typická případová studie: Projekt přenosové linky 48 Gb/s jedné americké automobilky snížil bitovou chybovost přenosu z 10⁻¹² na 10⁻¹⁵ prostřednictvím přizpůsobeného řešení kroucení od společnosti Gemwell, čímž se zlepšil OEE výrobní linky na 92,1 %.
Otázka 6: Jaké nové požadavky klade nová generace automobilových ethernetových kabelů na kroucená zařízení?
A: Chcete-li dosáhnout přenosových rychlostí 28 Gb/s (IEEE 802.3ch):
Nanoúrovňová povrchová úprava: Drsnost povrchu vodicí kladky musí dosahovat Ra ≤ 0,05 μm (zrcadlový stupeň).
Řízení impedance UHF: Tolerance impedance ±1Ω při 40GHz vyžaduje odezvu dynamické kompenzace délky položení <5ms.
Optimalizace procesu řízená umělou inteligencí: Využití hlubokého učení k predikci křivek relaxace stresu pro různé izolační materiály (jako je PFA/FEP). Gemwell v současné době ověřuje algoritmus kvantového žíhání, který může zkrátit výpočetní čas pro optimalizaci s více cíli (rozteč/napětí/rychlost) z hodin na sekundy, čímž připravuje půdu pro masovou výrobu automobilových kabelů Terabit Ethernet.