English
 中文简体
 Product Category
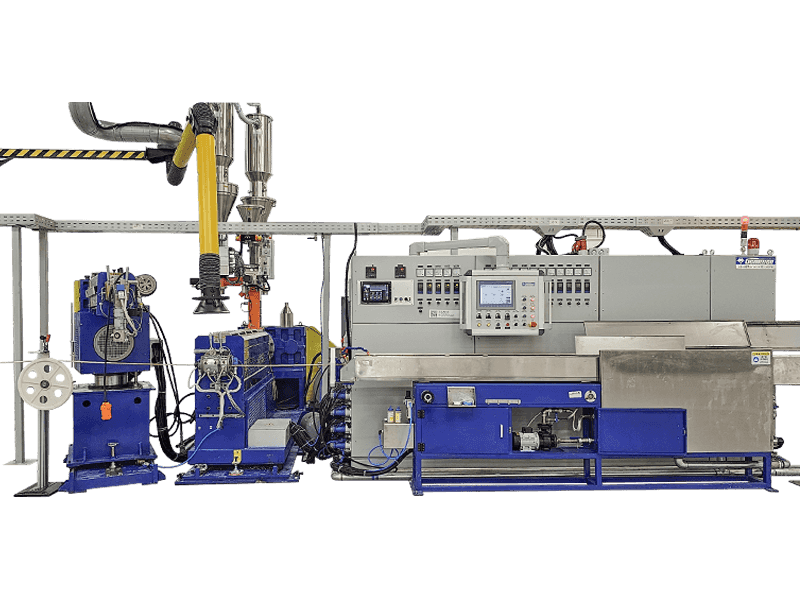
Stroj na vytlačování pláště PVC/PE/PP/PU je nestandardizované zařízení s přizpůsobenÃ
Read More + E-mail: info@gem-cablesolution.com
 Address: No.8 Yuefeng Rd, High Tech Zone, Dongtai, Jiangsu, Čína | No.109 Qilin East Rd, Daning, Humen, Dongguan, Guangdong, China.



Product Category
Stroj na vytlačování pláště PVC/PE/PP/PU je nestandardizované zařízení s přizpůsobenÃ
Read More +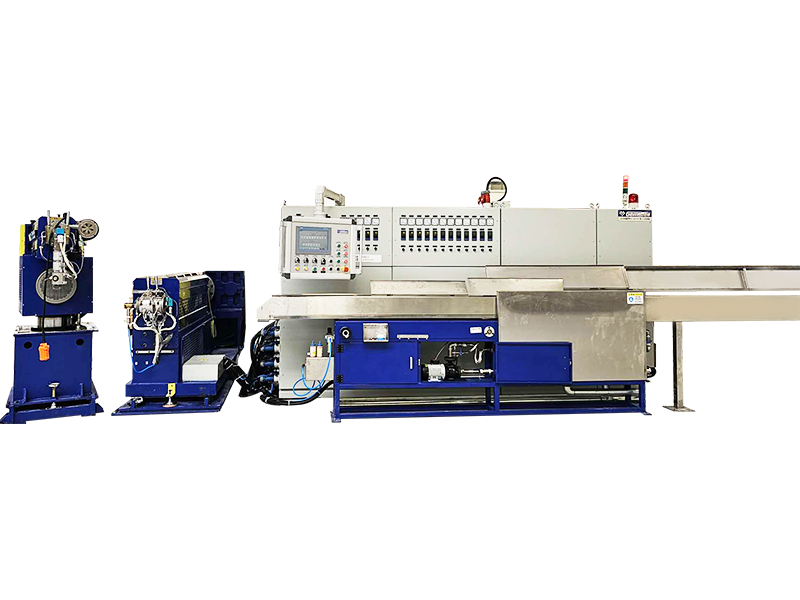
Product Category
LSZH/XLPE/TPE/TPU Sheath Extrusion Line je nestandardizované zařízení s přizpůsobením. Hla
Read More +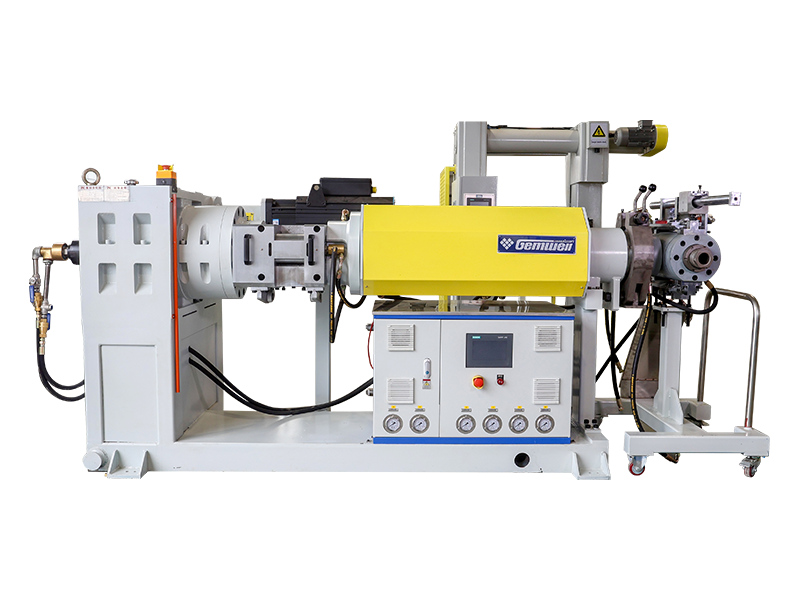
Product Category
Silicon Sheath Extrusion Line je nestandardizované zařízení s přizpůsobením. Hlavní model
Read More +Extruze pláště slouží k pokrytí krouceného drátu prstencovou manžetou. Vrstva pláště hraje důležitou roli při fixaci vnitřní fyzické struktury vícepramenných žilových drátů a poskytuje vnější izolační ochranu. Vnější plášť kabelu je v přímém kontaktu s vnějšími předměty. Jeho mechanická pevnost, elektrické vlastnosti, ochrana životního prostředí, odolnost proti únavě, odolnost proti povětrnostním vlivům atd. se liší v závislosti na oblasti použití. Aby byly splněny požadavky potřeby, běžně používané vytlačování pláště má následující typy: podle různých požadavků na ochranu životního prostředí materiálu pláště se dělí na vytlačování netoxického materiálu šetrného k životnímu prostředí a vytlačování materiálu na ochranu životního prostředí; podle různých požadavků na odolnost proti ohni a zpomalení hoření na plášťovou vrstvu se dělí na extruzi zpomalující hoření bez obsahu halogenů a nehořlavý materiál (tj. konvenční materiál); podle různých úrovní napětí se dělí na malé vytlačování vnějšího pláště nízkonapěťového drátu a velké vytlačování vnějšího pláště vysokonapěťového napájecího kabelu. Podle různých procesů tuhnutí plášťové vrstvy po extruzi se dělí na běžné formování s chlazením vodní nádrže a zesíťování ozářením vysokoteplotním sušicím tunelem (nebo jiné zesíťovací metody). Podle různých oblastí použití drátu se dělí na extruzi drátěného pláště a extruzi pláště kabelu.

Doba založení

Zastavěná plocha (m²)

Počet zaměstnanců

Duševní vlastnictví
A Mature Factory You Can Count On
Related Products







 2026-09-14
 Webmaster
A vysoce výkonný drátový extruder je páteří každé kabelárny, která vyrábí dráty o velkém průměru nebo s vysokou prop
Read More +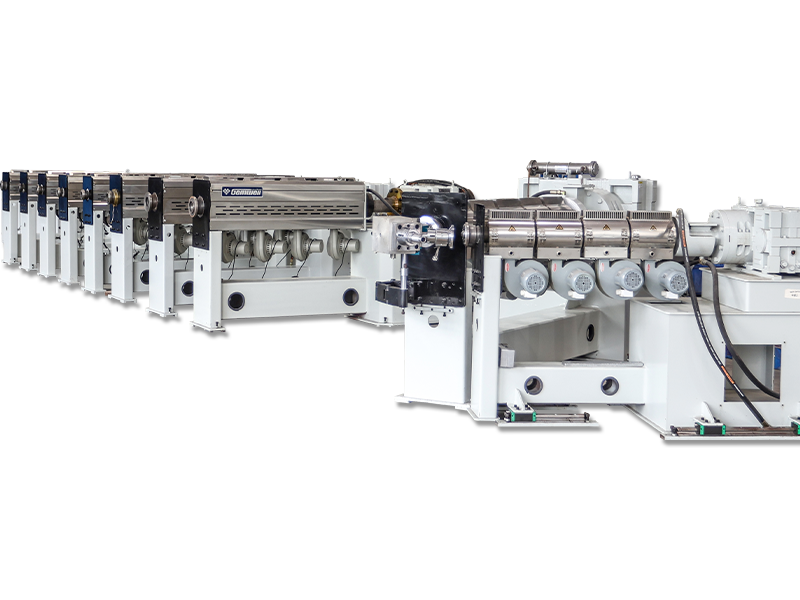
2026-09-07
Webmaster
Co znamená Bunch Stranding Hromadné splétání je metoda konstrukce vodičů, při které jsou dva nebo více holých drátů stočeny
Read More +
2026-09-04
Webmaster
O společnosti GEMWELL Upřímně se na vás těšíme, Hala E2, stánek č.A41 a zaměří se na naše nejnovější ře
Read More +
2026-08-31
Webmaster
Kde se skutečně rozhoduje o kvalitě kabelové stěny Z chladicího žlabu vychází 0,5 mm² stavební drát izolovaný PVC s rozdílem
Read More +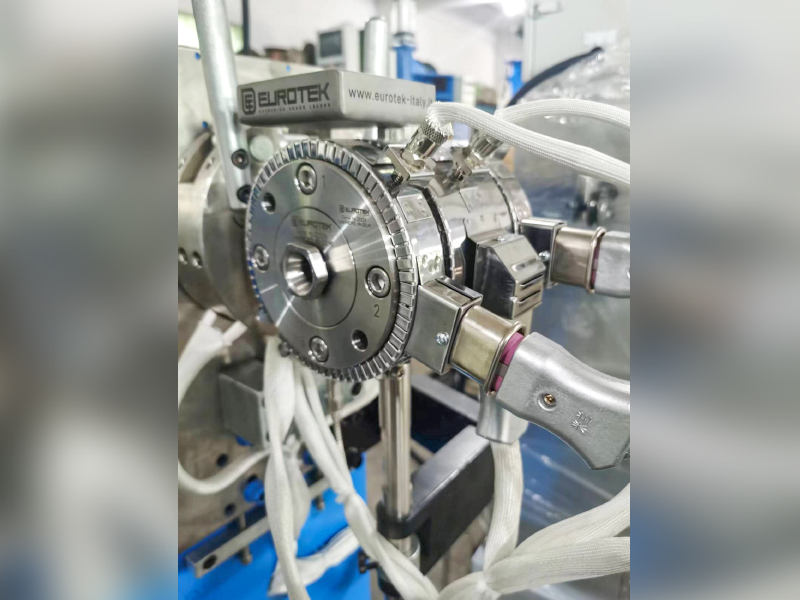
2026-08-27
Webmaster
U kabelů Twinax v serverech s umělou inteligencí je snížení efektivní Dk izolace (vzduch ≈1, FEP≈2,1) klíčem ke snížení vysokofrekv
Read More +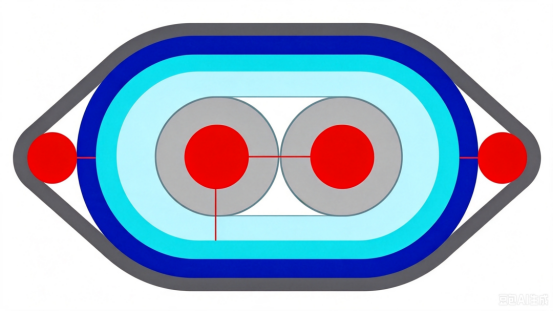 FAQ
Síťové kabely CAT7 a CAT8 se liší především přenosovou rychlostí a frekvencí.
CAT7 podporuje přenosové rychlosti až 10 Gbps s frekvencí 600 MHz, zatímco CAT8 podporuje rychlosti až 25 Gbps nebo 40 Gbps s frekvencí 2000 MHz.
Během výroby by měly být použity vysoce kvalitní materiály vodičů, vzdálenost mezi páry a tloušťka izolace by měly být přísně kontrolovány, měly by být použity účinné techniky stínění, jako je dvouvrstvé stínění, aby se snížily přeslechy a vnější interference, čímž se zajistí integrita signálu.
Měly by být použity dvouvrstvé stínící struktury s vnitřní vrstvou z hliníkové fólie a vnější vrstvou z pletené síťoviny, aby se zlepšila schopnost kabelu odolávat rušení; zároveň by se mělo optimalizovat uspořádání párů a zvětšit rozestupy mezi páry, aby se snížily přeslechy.
Optimalizací geometrie páru, přesným řízením impedančního přizpůsobení, použitím vysoce kvalitních izolačních materiálů a použitím účinných technik stínění lze minimalizovat ztráty zpětného vedení, aby byla zajištěna integrita signálu.
Automatická napínací dráha a ovládání pomáhají udržovat konzistentní napětí během procesu balení, zajišťují rovnoměrné pokrytí, zabraňují kolísání napětí během spotřeby pásky a snižují míru poškození.
Kabely PCIe 6.0 a PCIe 7.0 se liší přenosovou rychlostí a požadavky na integritu signálu. PCIe 6.0 využívá modulační technologii PAM4 s přenosovou rychlostí až 64 GT/s, zatímco PCIe 7.0 dále zvyšuje přenosovou rychlost, využívá pokročilejší modulační technologie a vyžaduje vyšší integritu signálu a nižší latenci.
Měly by být vybrány nízkoztrátové materiály vodičů, měla by být optimalizována geometrická struktura párů, měly by být sníženy přeslechy mezi páry, měly by být použity vysoce kvalitní izolační materiály a výrobní procesy by měly být přísně kontrolovány, aby se snížilo zpoždění a útlum signálu.
Přesným řízením průměru vodiče, tloušťky izolace a rozestupů mezi páry a použitím analyzátorů impedance pro monitorování v reálném čase zajišťuje, že impedance kabelu je ve specifikovaném rozsahu, aby se zabránilo odrazu a ztrátě signálu.
Použití účinné technologie stínění, jako je dvouvrstvé stínění, použití materiálů vodičů s nízkým odporem, optimalizace geometrie páru vodičů, snížení elektromagnetického úniku a kontrola úrovně EMI vodiče.
Vysoké přenosové rychlosti vyžadují přísnější kontrolu integrity signálu, což vyžaduje použití materiálů vodičů s nízkou ztrátou, přesné řízení geometrie páru a snížení přeslechů a zpoždění, aby byly splněny požadavky na vysokorychlostní přenos.
Pro snížení útlumu a zpoždění signálu by měly být vybrány izolační materiály s nízkou dielektrickou konstantou a nízkými ztrátami, jako je PTFE nebo PI.
Pomocí Time Domain Reflectometry (TDR) a dalších testovacích zařízení lze v reálném čase sledovat zpoždění kabelového přenosu, aby bylo zajištěno, že je ve specifikovaném rozsahu, čímž se zabrání problémům s kvalitou přenosu signálu.
Přesná kontrola průměru vodiče a tloušťky izolace, optimalizace uspořádání párů, snížení přeslechů mezi páry a použití materiálů vodičů s nízkým odporem mohou účinně řídit odpor a indukčnost kabelu.
Pomocí spektrálních analyzátorů a dalších testovacích zařízení lze v reálném čase sledovat rychlost kabelového přenosu, aby bylo zajištěno, že splňuje požadavky na design, čímž se zabrání problémům s kvalitou přenosu signálu.
Regulace teploty extrudéru přímo ovlivňuje kvalitu izolační nebo plášťové vrstvy. Příliš vysoká nebo příliš nízká teplota způsobí nestabilní vlastnosti materiálu a ovlivní celkovou kvalitu kabelu.
Rozteč splétacího stroje určuje pružnost a pevnost lanka v tahu. Kratší rozteč zvyšuje flexibilitu, zatímco delší rozteč zvyšuje pevnost v tahu.
V průmyslu výroby drátů a kabelů hrají pouzdrové extrudéry ústřední roli a určují nejen kvalitu a životnost produktu, ale také přímo ovlivňují efektivitu výroby a kontrolu nákladů. Jako vedoucí společnost v této oblasti využívá Gemwell Electrical Technology (Jiangsu) Co., Ltd. své rozsáhlé technické znalosti a závazek spolehlivých služeb k poskytování komplexní podpory globálním zákazníkům.
1. Jaký je základní princip fungování a stroj na vytlačování pláště drátu a kabelu ?
Stroj na vytlačování pláště drátů a kabelů je specializovaný stroj, který taví a vytlačuje termoplasty za účelem vytvoření jednotné ochranné vrstvy na povrchu drátů nebo kabelů. Jeho jádrový mechanismus zahrnuje podávací systém, šnekovou vytlačovací jednotku a chladicí a tvarovací sekci. Surovina (jako je polyethylen nebo polyvinylchlorid) je přiváděna do násypky a ohřívána do roztaveného stavu rotujícím šnekem. Tavenina se pak vytlačuje přes vytlačovací hlavu, čímž se vytvoří souvislá plášťová vrstva. Nakonec je plášť rychle zpevněn vodním nebo vzduchovým chladicím systémem. Tento proces vyžaduje přesné řízení teploty a tlaku, aby bylo zajištěno, že tloušťka, hustota a povrchová úprava pláště splňují průmyslové standardy. Při poskytování tohoto typu strojů Gemwell Electrical Technology zdůrazňuje svůj inteligentní systém regulace teploty, který zajišťuje efektivní a stabilní provoz. Jeho 24hodinová služba rychlé reakce navíc zajišťuje okamžitou technickou podporu zákazníkům v případě jakýchkoli provozních anomálií a zabraňuje přerušení výroby.
2. Jaké materiály se běžně používají ve stroji na vytlačování pláště drátů a kabelů? Jak výběr těchto materiálů ovlivňuje výkon konečného produktu?
Stroje na vytlačování pláště drátů a kabelů běžně zpracovávají termoplastické materiály, jako je polyethylen (PE), polyvinylchlorid (PVC), polypropylen (PP) a speciální pryže. Výběr materiálu přímo ovlivňuje mechanickou pevnost pláště, odolnost vůči povětrnostním vlivům, izolační vlastnosti a vliv na životní prostředí. Například PE se často používá ve venkovních kabelech díky své vynikající chemické odolnosti a houževnatosti při nízkých teplotách, zatímco PVC se široce používá ve stavebních kabelech pro svou nákladovou efektivitu a nehořlavost. Neodpovídající index toku taveniny materiálu nebo nesprávné poměry aditiv mohou vést k bublinám, prasklinám nebo nerovnoměrnému smrštění v plášti, což snižuje životnost kabelu. Gemwell Electrical Technology začleňuje do konstrukce svého stroje technologii optimalizace kompatibility materiálů, která zákazníkům pomáhá vyhnout se těmto defektům. Navíc díky jednoročnímu zajištění kvality společnosti mohou zákazníci obdržet včasnou profesionální diagnostiku a řešení, pokud během fáze aplikace materiálu narazí na výkyvy výkonu, což zajistí, že jejich produkty budou konzistentně splňovat normy.
3. Jaké jsou hlavní oblasti použití strojů na vytlačování pláště drátů a kabelů? Jak jejich technologické výhody řídí rozvoj průmyslu?
Tyto stroje jsou široce používány při přenosu energie, komunikačních sítích, automobilové elektronice a infrastruktuře budov. Například při výrobě vysokonapěťových přenosových kabelů zajišťují extrudéry vysokou izolaci a odolnost proti UV záření. Při výrobě optických kabelů musí být pláště tenké, lehké a flexibilní, aby chránily jádro vlákna. Jejich technologické výhody spočívají ve vysoce přesném řízení vytlačování. Systém zpětné vazby s uzavřenou smyčkou může například upravovat rychlost vytlačování v reálném čase, aby vyhovoval kabelům různých průměrů a složitých struktur, čímž se zlepšuje efektivita výroby a konzistentnost produktu. Se vzestupem obnovitelné energie a technologie 5G pohánějí extrudéry s pláštěm průmysl směrem k lehké a ekologické výrobě. Gemwell Electrical Technology podporuje tyto inovativní aplikace svým vybavením. V kombinaci s doživotní servisní podporou dostávají zákazníci při rozšiřování do nových oblastí průběžná doporučení týkající se upgradu, což zajišťuje, že jejich stroje zůstanou odolné i do budoucna.
4. Proč je údržba a kalibrace strojů na vytlačování pláště vodičů a kabelů tak zásadní? Jaké jsou běžné body selhání?
Údržba a kalibrace extrudéru jsou klíčem k zajištění dlouhodobého a efektivního provozu. Opotřebení šneku, stárnutí topných prvků nebo odchylky řídicího systému mohou vést k výrobním vadám, jako je nerovnoměrná tloušťka pláště nebo nestabilní rychlost vytlačování. Mezi běžné body selhání patří únava kovu ve šroubu a válci, porucha snímače teploty a zablokování matrice. Pokud se tyto problémy nebudou rychle řešit, nejenže zvýší zmetkovitost, ale mohou také způsobit bezpečnostní incidenty. Pravidelná kalibrace zahrnuje tlakové testování, teplotní kalibraci a čištění šroubů, aby byla zachována přesnost vytlačování. Gemwell Electric Technology zdůrazňuje základní hodnotu svých služeb Gemwell: prostřednictvím 24hodinového mechanismu rychlé odezvy obdrží zákazníci okamžitou pomoc na místě nebo vzdálenou pomoc v případě poruchy, čímž se vyhnou nákladným prostojům. Kromě toho jednoletá záruka na kvalitu pokrývá všechny kritické součásti, což zajišťuje, že náklady na údržbu jsou zvládnutelné.
5. Jaké technické a servisní faktory je třeba vzít v úvahu při výběru dodavatele stroje na vytlačování pláště vodičů a kabelů?
Výběr dodavatele vyžaduje komplexní vyhodnocení technických parametrů stroje (jako je přesnost vytlačování, energetická účinnost a úroveň automatizace) a také jeho systém poprodejní podpory. Mezi technické faktory patří, zda konstrukce šneku optimalizuje tok materiálu a zda řídicí systém podporuje vícestupňovou regulaci teploty. Faktory služby zdůrazňují rychlost odezvy, školicí zdroje a dlouhodobou podporu. Například prostředí s vysokou kapacitou vyžadují, aby dodavatelé poskytovali rychlé dodávky náhradních dílů a plány preventivní údržby. Gemwell Electrical Technology vyniká svým profesionálním týmem a slibem Gemwell: veškeré provozní otázky jsou vyřešeny do 24 hodin, jednoletá záruka zajišťuje bezchybný provoz nových strojů a doživotní servisní podpora pokrývá celý životní cyklus zařízení, od instalace a uvedení do provozu až po technické upgrady, a poskytuje zákazníkům bezproblémová řešení. To nejen snižuje celkové náklady na vlastnictví, ale také pomáhá zákazníkům udržet si výhodu na vysoce konkurenčním trhu.